EDITORIAL NOTE
齿轮加工设备选型指南:滚齿机与插齿机在批量生产中的工艺适配分析
在齿轮批量生产车间,经常能看到这样的场景:同一批模数2.5、齿数40的直齿轮,用滚齿机加工单件耗时约3分钟,而换到插齿机上却要5分钟以上。但碰上内齿圈或双联齿轮,滚齿机反而束手无策。这种设备与工艺的错位,往往源于选型阶段对零件特征与设备运动原理的匹配度考虑不足。
滚齿与插齿的核心运动差异
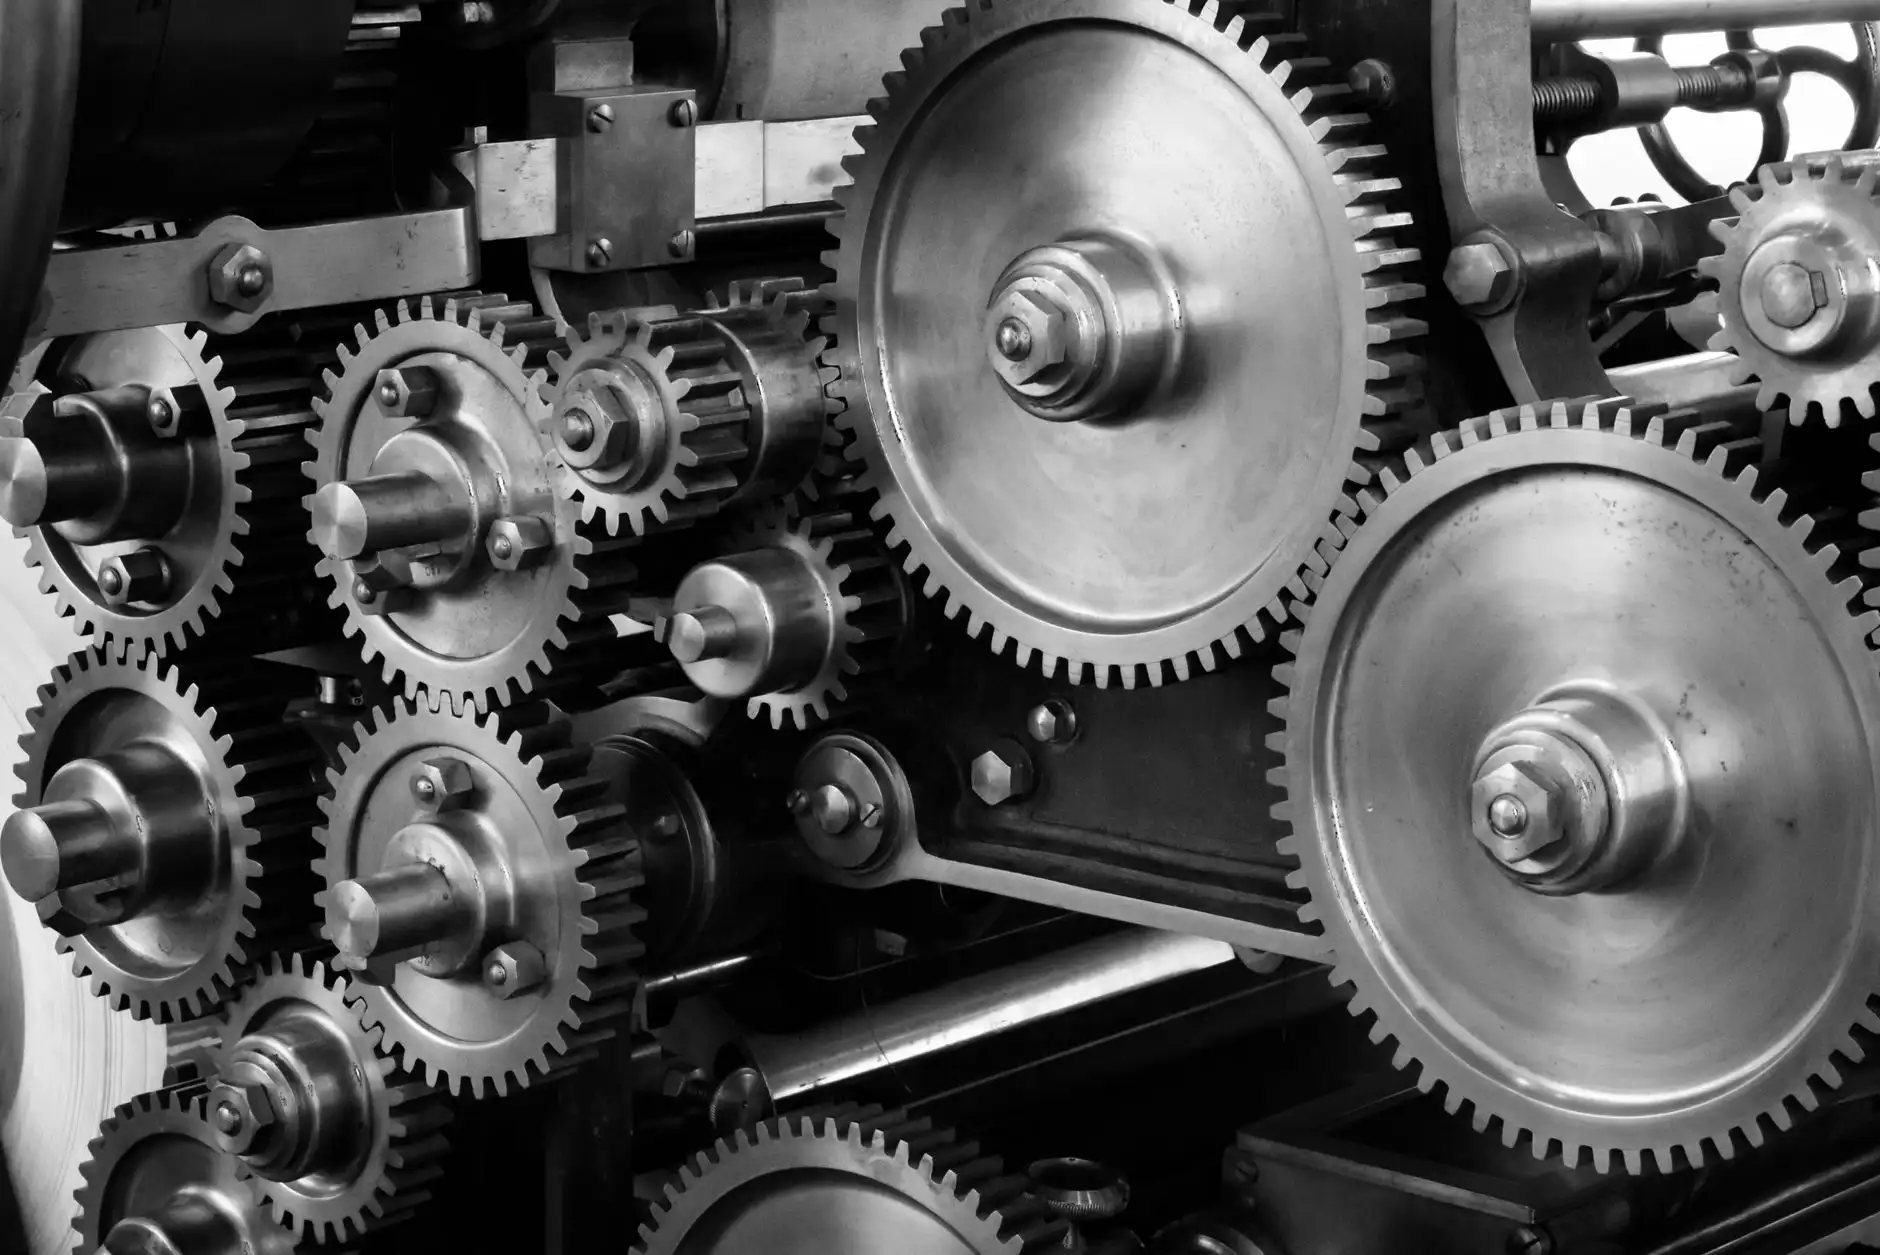
滚齿机基于展成法,滚刀与工件模拟蜗杆蜗轮啮合运动,通过连续切削实现齿形包络。其优势在于连续分度,切削过程无空回,适合模数1-10mm的外圆柱齿轮、斜齿轮大批量生产。而插齿机采用范成法中的插齿刀往复运动,每冲程切削一次,分度运动间歇进行。这种断续切削特性使其在加工内齿轮、多联齿轮、人字齿轮时具有不可替代性,但效率受限于冲程次数。
从设备投资角度看,一台配置自动上下料的数控滚齿机,配合精密磨床修整滚刀,单件节拍可压缩至1.5分钟以内。而插齿机即便采用高速冲程,受限于让刀与回程时间,效率天花板明显更低。
批量生产中的工艺适配准则
当零件满足以下特征时,优先选用滚齿机:
- 外齿圆柱齿轮,模数≤8mm,批量>500件/月
- 齿宽与直径比<0.3的盘类齿轮
- 需要磨齿后续工序的硬齿面齿轮(滚齿留磨量均匀)
而插齿机在下列场景更具优势:
- 内齿轮、内花键及双联/三联齿轮的中间齿加工
- 靠近轴肩或法兰的齿轮(滚刀无法越程)
- 小批量、多品种的柔性生产(插齿刀通用性强)
值得注意的是,当齿轮精度要求达到GB/T 10095的6级以上时,无论滚齿还是插齿,后续都需依赖磨削机床进行齿面精加工。此时精密磨床的砂轮修整精度与数控车床车削的基准面一致性,直接决定最终齿形误差。
产线协同中的设备组合策略
在年产量10万件以上的齿轮车间,常见配置是:数控车床完成齿坯车削→滚齿机粗加工→加工中心打标记→精密磨床磨内孔→磨削机床磨齿。对于模具或试制场景,电火花机与电加工慢走丝则用于加工特殊齿形的成型电极或冲模。若涉及齿轮模具的镶件制造,线切割机与电加工慢走丝的配合能实现±0.005mm的齿形精度。
嘉诚达实业在服务客户时发现,将精密铣床用于齿轮箱壳体的轴承孔加工,再与齿轮加工设备形成工序闭环,能有效减少基准转换误差。这种跨设备协同思路,比单纯追求单机高精度更务实。
选型没有万能公式。建议先梳理零件族的模数范围、齿形类型、精度等级与月批量,再对照滚齿与插齿的运动特性做匹配。若内齿与外齿工序并存,可考虑滚插复合机或分工序配置。对于硬齿面齿轮,务必为磨削机床预留足够的加工余量与基准面。