EDITORIAL NOTE
从厂房设计到设备移机搬迁:加工中心与线切割机交付调试全流程
一台加工中心从下单到稳定产出合格零件,中间的交付调试环节往往比设备本身更考验供应商的工程能力。许多工厂在采购齿轮加工设备或电火花机时,把注意力集中在主轴转速、行程规格和价格谈判上,却忽略了厂房条件匹配、地基处理、移机搬迁和精度恢复这一整条链路。结果设备到场后问题频出——水平调不平、几何精度超差、试切件废品率高,工期一拖就是几周。
这类问题的根源不在单点,而在于缺乏系统化的交付流程管理。
厂房设计阶段就要考虑的事
精密设备的安装条件在厂房设计阶段就需要介入。以精密磨床和电加工慢走丝为例,这类设备对地基振动极为敏感,环境振动的振幅通常要求控制在5μm以下。如果厂房临近冲压车间或重型行车轨道,必须设置独立防振沟或采用弹簧隔振基础。
另一个容易被忽视的参数是地面承载。一台大型加工中心加上工件和夹具,单点载荷可能超过8吨/平方米。普通混凝土地坪若未做加厚处理,运行数月后就会出现沉降不均,直接反映为导轨直线度劣化。
- 动力电源:数控设备建议独立变压器供电,电压波动控制在±5%以内
- 气源品质:含油量和露点直接影响气动夹紧和换刀机构的可靠性
- 环境温度:精密磨削和慢走丝加工建议恒温23±2℃,避免热变形
设备移机搬迁的关键控制点
搬迁精密铣床或数控车床时,最大的风险不是运输途中的磕碰,而是起吊点和锁紧方式的选择。铸件床身在非指定位置受力,可能产生肉眼不可见的微变形,搬迁后即使重新调水平,几何精度也难以回到出厂状态。
经验做法是:搬迁前记录原始精度数据(包括导轨直线度、主轴径向跳动、各轴垂直度),搬迁后逐项复测对比。对于磨削机床和电加工慢走丝,还需要检查丝杠预拉伸状态是否因温度变化而改变。这一步做到位,后续调试效率至少提升一倍。
交付调试的实战流程
设备就位后的调试,建议按以下顺序推进:
- 粗调水平——使用精密水平仪,先将床身调至0.02mm/m以内
- 几何精度检测——涵盖各轴垂直度、平行度、主轴与工作台的位置关系
- 空运行与功能测试——验证换刀、换工作台、冷却、排屑等辅助系统
- 试切验证——用标准试件检验定位精度和重复定位精度,加工中心建议做NAS试件或圆度试件
- 加工能力验收——按实际零件图纸试加工,评估表面粗糙度和尺寸一致性
以齿轮加工设备为例,试切时需重点关注齿距累积误差和齿形误差,这两项直接决定齿轮啮合噪声等级。调试团队需要具备齿轮工艺背景,而不只是会操作数控系统。
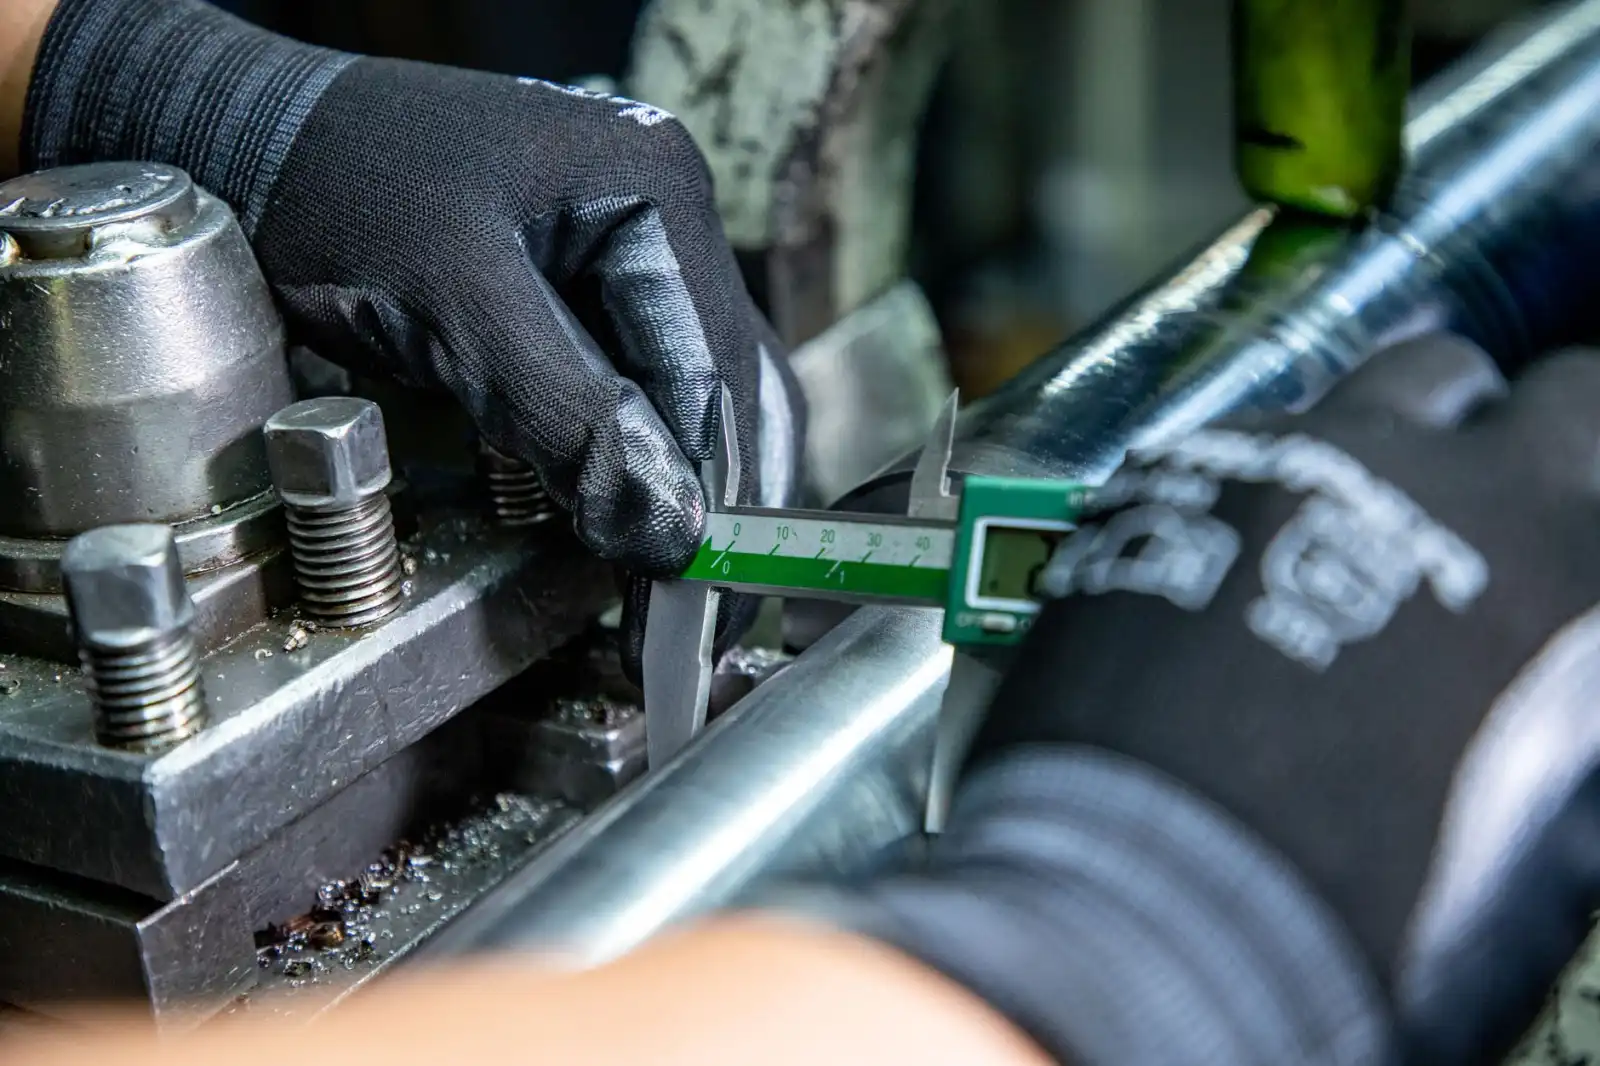
嘉诚达实业在长期交付实践中发现,把调试流程标准化、数据化,是缩短交付周期最有效的手段。每一台电火花机、线切割机或精密磨床从进场到验收,都有对应的检测清单和判定标准,避免凭经验“差不多就行”。
当设备交付从“能转就行”升级为“精度可追溯、工艺可复制”,工厂拿到的不只是一台机器,而是一条稳定的产线能力。这才是设备投资真正的回报所在。