EDITORIAL NOTE
大型龙门五面体加工中心在重型零件加工中的技术优势与应用
在能源装备、船舶制造、大型模具等行业,单件重量超过10吨的重型零件并不少见。这类工件往往具有复杂的多面体结构,传统加工方式需要多次装夹、多台设备接力完成,累积误差和工期压力成为长期痛点。
以风电齿轮箱壳体为例,其体积庞大、孔系繁多,若采用常规加工中心配合精密铣床分工序加工,仅找正和转运就可能消耗30%以上的工时。更棘手的是,反复装夹带来的基准转换误差,可能让最终装配精度大打折扣。
五面体加工的核心技术逻辑
大型龙门五面体加工中心的价值,在于将铣削、镗孔、钻孔、攻丝等多道工序集成于一次装夹。其龙门框架结构提供了极高的静态刚性和动态响应,配合自动换头系统,可实现除安装底面外五个面的连续加工。
从技术参数看,这类设备通常具备以下特征:
- 工作台承重可达50吨以上,X轴行程超过8米
- 主轴功率普遍在60kW以上,扭矩输出满足重切削需求
- 配备直角铣头、万能铣头等附件,实现多角度加工
- 定位精度稳定在±0.01mm/全行程范围内
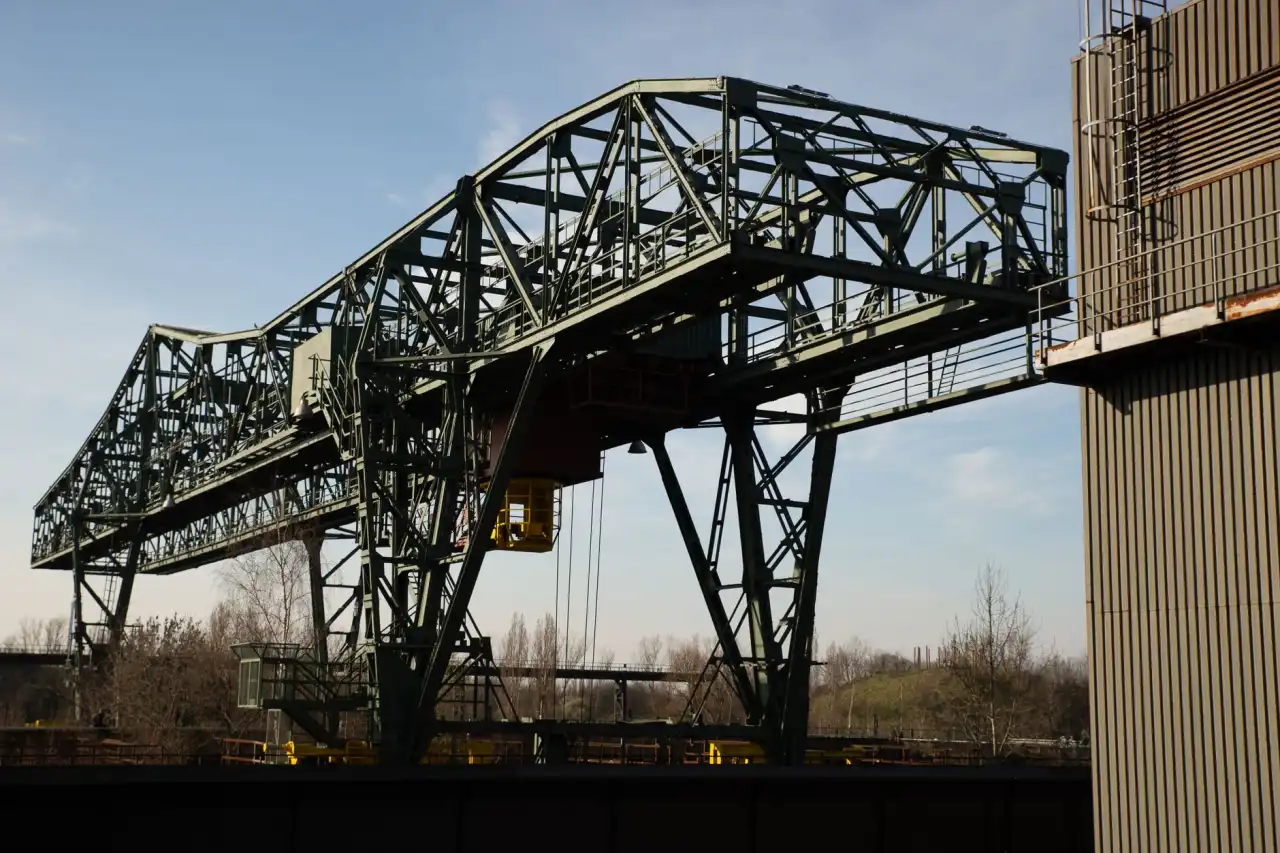
值得关注的是,五面体加工并非孤立存在。在重型零件完整工艺链中,齿轮加工设备负责齿形成型,磨削机床与精密磨床承担最终精加工,而电火花机和电加工慢走丝则解决硬质材料或复杂型腔的加工难题。线切割机与数控车床在中小型配套件生产中同样不可或缺。五面体加工中心更像是整个链条中的枢纽环节,承上启下。
实际应用中的工艺策略
嘉诚达实业在服务重型机械客户的过程中发现,要充分发挥五面体加工中心的效能,工艺编排需要关注几个要点:
- 粗精加工分离:利用设备的高刚性进行大余量粗加工后,建议预留2-3mm精加工余量,待应力释放后再进行精加工
- 基准统一原则:所有加工面尽量以同一基准定位,避免因基准转换引入误差
- 刀具管理:重型切削对刀具寿命影响显著,建议建立刀具磨损监测机制
- 温度控制:长时间连续加工需关注车间温差和主轴热变形,必要时进行补偿
某船舶推进器壳体加工案例中,采用五面体加工中心后,装夹次数从原来的7次降至2次,整体加工周期缩短约40%,孔系位置精度提升明显。
选型与产线配套建议
企业在评估五面体加工中心时,不宜仅关注行程和功率参数。更需要结合自身产品特征,考量附件头配置、数控系统开放性以及后续与电加工慢走丝等精加工设备的工序衔接。对于同时涉及齿轮类零件生产的企业,将齿轮加工设备与五面体加工中心纳入同一工艺规划,往往能获得更优的整体效率。
随着重型装备向大型化、轻量化方向发展,五面体加工中心正从“可选配置”变为“核心装备”。其与精密磨床、电火花机等设备的协同能力,将决定企业承接高端重型零件订单的竞争力边界。