EDITORIAL NOTE
从厂房设计到设备移机搬迁:数控车床与磨削机床安装调试的全流程服务实践
一台数控车床从卸车到投产,中间隔着的远不止一次"搬运"。地基沉降几丝、水平没调到位、几何精度没校准,后续加工出来的零件可能直接超差。嘉诚达实业在长期服务中发现,许多企业在设备到场后才开始考虑安装问题,而真正影响精度的隐患,往往在厂房设计阶段就已经埋下。
厂房设计阶段:被忽视的精度起点
精密磨床和齿轮加工设备对地基的要求远高于普通机床。以一台中等规格的数控车床为例,其安装区域的地面承重通常需要达到5-8吨/平方米,而大型加工中心的地基更需独立浇筑,与厂房主体结构之间设置隔振缝。实践中常见的问题是:厂房地面做了漂亮的环氧地坪,却忽略了地基混凝土的养护周期和配筋设计,设备就位后三个月内出现明显沉降,水平精度丧失。
电火花机和线切割机的安装条件则有所不同。这类电加工设备对环境温湿度和电源质量更为敏感。电加工慢走丝机床的加工精度可达±2μm,如果厂房靠近热源或通风口,局部温差超过2℃/小时,加工一致性就难以保证。因此在厂房规划阶段,就需要为电加工慢走丝区域预留恒温条件和独立稳压电源。
安装调试的四个技术节点
设备到场后的安装调试,可以拆解为几条并行的技术线:
- 就位与粗调:使用楔铁或减振垫铁进行初步找平,数控车床和精密铣床的粗调水平度一般控制在0.04mm/m以内。
- 几何精度校验:包括导轨直线度、主轴径向跳动、工作台平面度等。磨削机床的砂轮主轴径向跳动通常要求≤1.5μm。
- 电气与气液连接:加工中心和电火花机的电气柜接线需核对相序,气动管路需做保压测试,液压系统需清洗后加油。
- 试切与验收:用标准试件验证设备性能,齿轮加工设备需检测齿距累积误差,电加工慢走丝需做多次切割的一致性验证。
这些环节中,几何精度校验最考验服务商的经验。不同品牌的加工中心,其主轴热变形补偿参数各不相同,需要根据实际工况做微调。
移机搬迁:比新装更复杂的命题
企业扩产或搬迁时,设备移机搬迁的难度往往高于新机安装。一台使用多年的精密磨床,拆解前需要记录原始精度数据,拆解过程中对导轨面、丝杠、光栅尺的保护要求极高。搬迁后的重新调试,不仅要恢复原有精度,还要评估长期磨损带来的偏差是否需要补偿。
嘉诚达曾服务一家齿轮加工企业,其两台磨削机床从老厂区迁至新厂区,距离约40公里。搬迁前我们对设备做了完整的精度档案记录,搬迁后重新校准,发现其中一台的尾座轴线与主轴轴线同轴度偏差了0.012mm。通过调整尾座垫片和重新研磨锥孔,最终恢复到出厂标准的0.008mm以内。整个过程停机时间控制在72小时内。
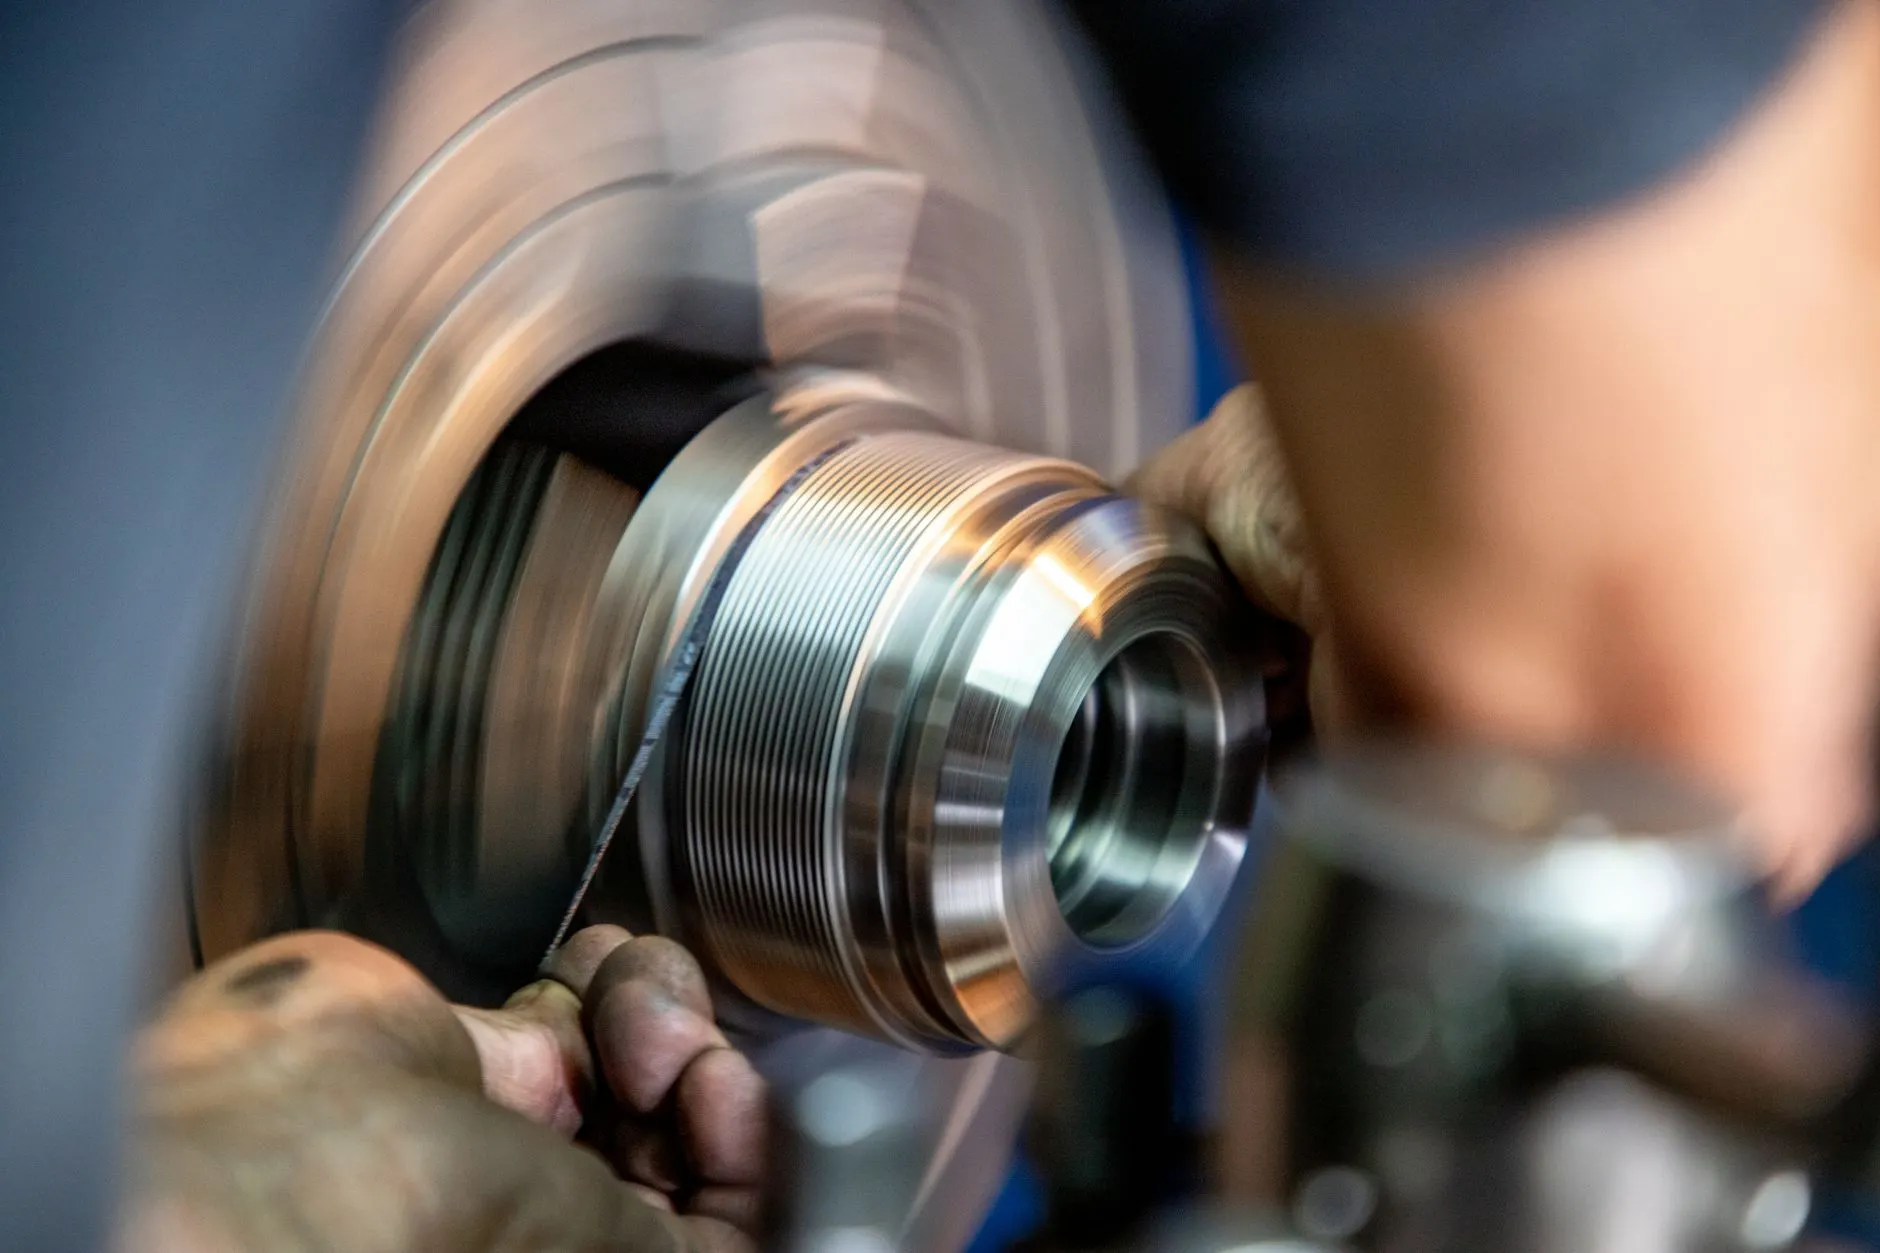
数控车床与磨削机床的安装调试,本质上是把设备精度从"出厂状态"转化为"现场状态"的系统工程。厂房设计阶段的隔振与温控、安装阶段的几何精度校验、搬迁后的精度恢复,每个环节都需要可量化的技术标准来支撑。嘉诚达实业在服务中心提供的全流程服务,正是围绕这些节点展开——从前期场地评估到最终验收交付,让设备在最短时间内达到稳定加工状态。