EDITORIAL NOTE
企业选购指南:齿轮加工设备与精密磨床如何匹配生产需求
在机械制造领域,齿轮加工设备与精密磨床的选型匹配,直接关系到产线的良品率与综合效率。不少企业在扩产或技改时,往往先定了加工中心或数控车床,却忽略了磨削环节与前端齿轮加工的节拍协同,导致设备买回来却跑不出设计产能。嘉诚达实业结合多年服务客户的经验,梳理出几条实用的匹配思路。
一、从工艺链倒推设备匹配逻辑
齿轮加工通常遵循"粗加工—半精加工—热处理—精加工"的路线。前端用数控车床车削齿坯,加工中心完成端面与孔系加工,精密铣床可处理键槽等特征。到了淬火后,齿面变形量一般在0.02-0.08mm之间,此时需要磨削机床来修正精度。若齿轮模数小、批量大,成形磨齿机效率更高;若模数大、品种杂,则建议选用蜗杆砂轮磨齿机配合精密磨床做最终光整。
二、关键参数的匹配要点
选型时不能只看设备本身的精度指标,更要关注三个匹配维度:
- 节拍匹配:齿轮加工设备单件工时若为3分钟,磨床节拍应控制在2.5-3.5分钟区间,否则会形成瓶颈。主轴转速、进给速度需与前端设备产能对齐。
- 精度传递:前端加工中心定位精度若为0.01mm,磨床的圆度与齿距累积误差应至少提升一个精度等级,建议控制在0.005mm以内。
- 柔性匹配:多品种小批量场景下,电火花机与线切割机可补充异形齿廓加工,电加工慢走丝则适合高硬度材料的窄槽清角,与磨床形成互补而非替代。
某减速机客户曾遇到磨齿烧伤问题,排查后发现是前端数控车床留磨量不均,单边余量波动达0.15mm,远超磨床的合理切削范围。调整车削工艺后,磨齿效率提升了22%。
三、常见选型误区与规避方法
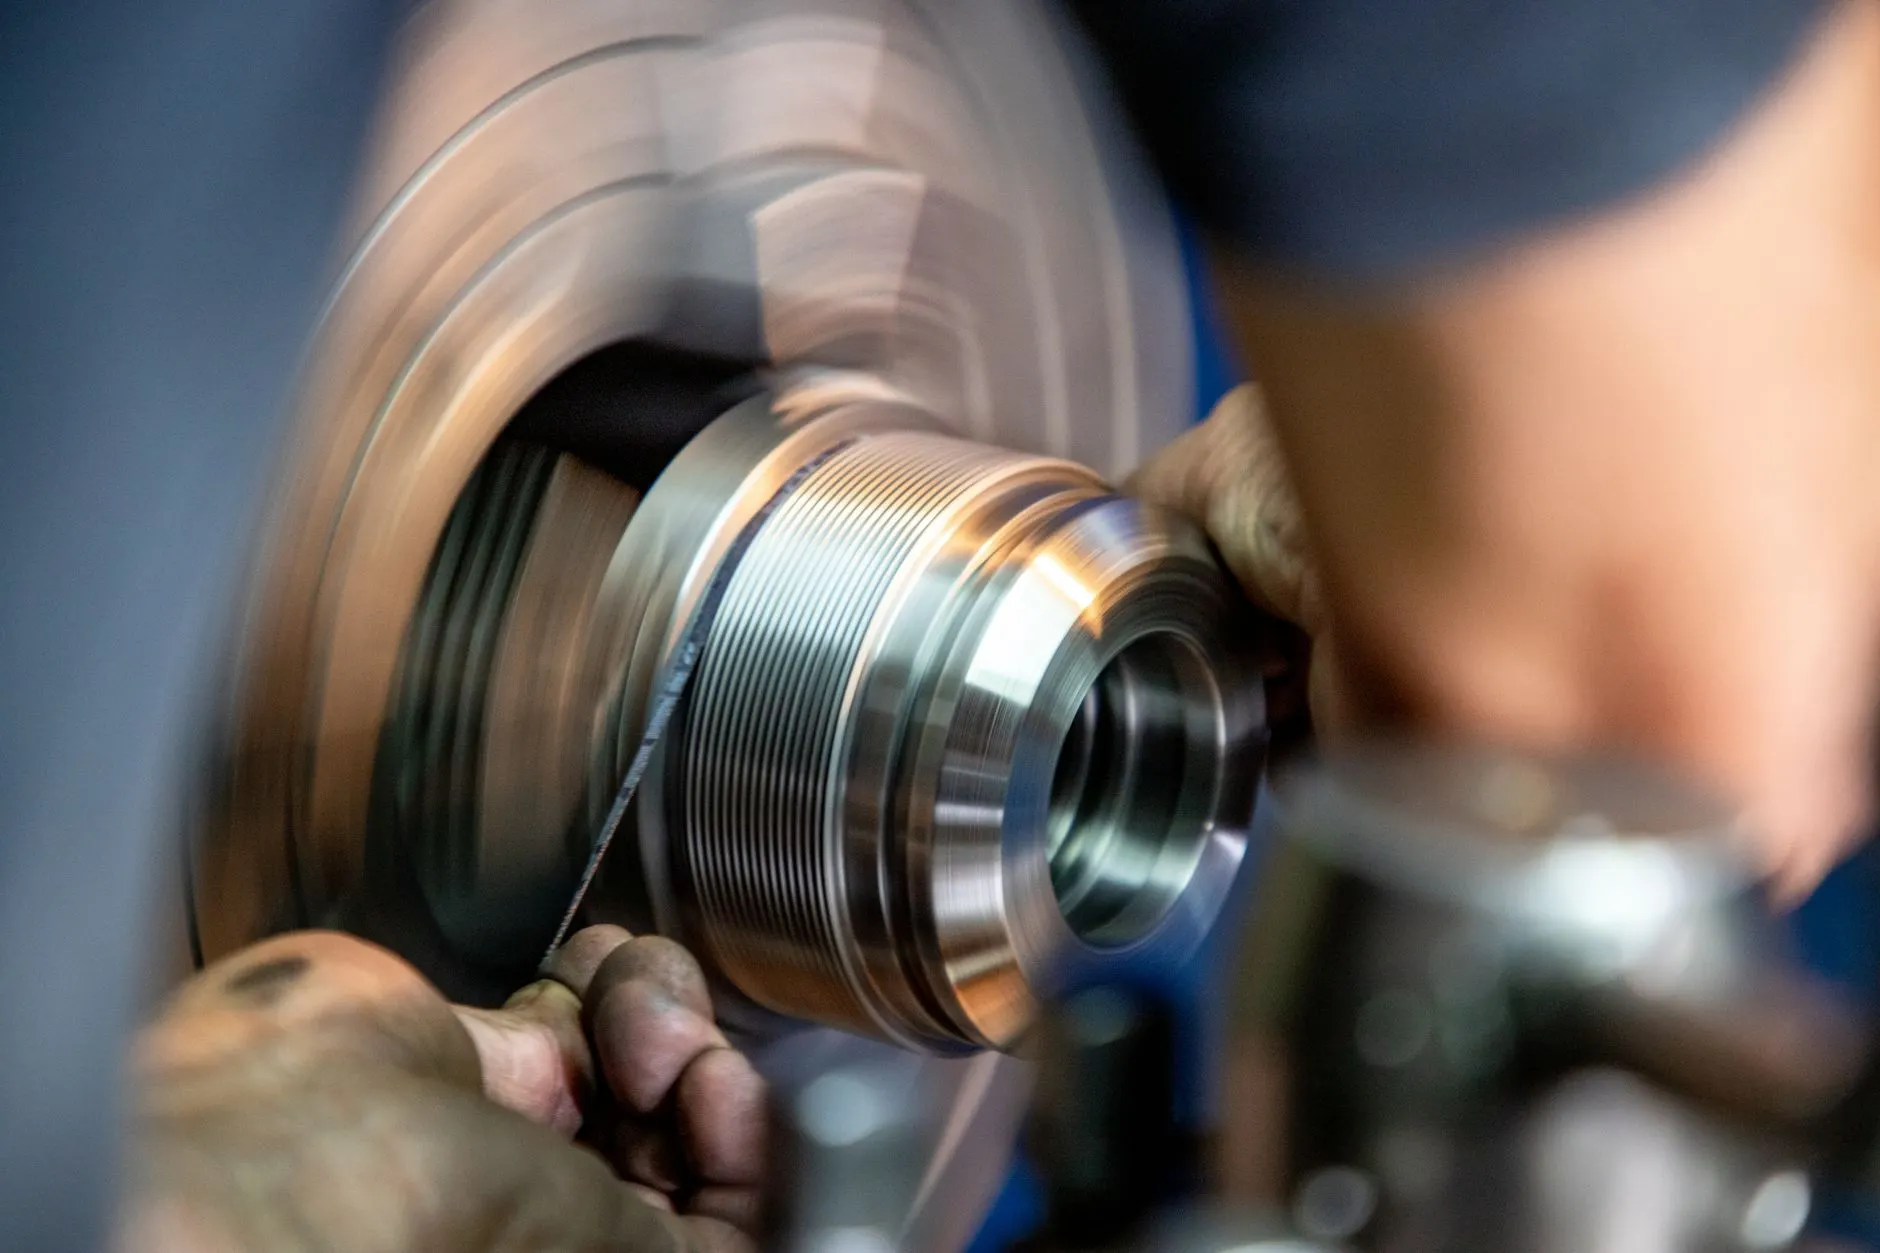
一个高频误区是"精度越高越好"。实际上,精密磨床若长期在极限精度下运行,砂轮损耗与主轴热变形会显著加快。建议按实际工件公差带中值的70%来设定设备能力,留出工艺窗口。另一个误区是忽略冷却与排屑系统的匹配——磨削产生的微粉若混入齿轮加工设备的切削液中,会加速刀具磨损。独立过滤或集中排屑方案需在布局阶段就确定。
对于涉及硬齿面加工的场景,电加工慢走丝与磨削的工序分配也值得斟酌:线切割适合先割出齿形再磨削,可减少磨量;而电火花机更多用于模具齿圈的清角。若批量较大,仍应以磨削机床为主力。
四、产线协同的实操建议
建议企业按"三查"来落地:查工件硬度与余量分布、查前后设备节拍差、查冷却液与排屑兼容性。嘉诚达实业在为客户做设备配套时,通常会先做工艺仿真,再推荐齿轮加工设备与精密磨床的组合方案,避免单机采购带来的产线失衡。设备匹配没有标准答案,但遵循工艺链倒推、参数对齐、留足余量这三条原则,基本能避开大多数选型坑。