EDITORIAL NOTE
嘉诚达实业解析:大型龙门五面体加工中心在重型零件加工中的解决方案
在能源装备、船舶制造、大型矿山机械等领域,单件重量超过5吨的重型零件加工一直是生产瓶颈。这类零件往往具有复杂的空间曲面、多角度孔系和严苛的位置公差要求,传统加工方式需要多次装夹、跨设备流转,累积误差难以控制。嘉诚达实业在长期服务重型装备客户的过程中发现,大型龙门五面体加工中心正在成为破解这一难题的关键装备。
重型零件加工的核心痛点
重型零件加工面临的挑战与中小型零件截然不同。工件自重导致的装夹变形、多次找正带来的基准转换误差、大切削力下的机床刚性不足,都是现场高频问题。以风电齿轮箱壳体为例,其轴承孔系同轴度要求通常在0.02mm以内,若采用传统落地镗床配合数控车床分工序完成,仅装夹找正就可能耗费数小时,且难以稳定保证精度一致性。
另一层压力来自交期。重型零件毛坯价值高,一旦报废损失巨大,用户对一次装夹完成多面加工的需求越来越迫切。
五面体加工中心的技术应对逻辑
大型龙门五面体加工中心的核心价值在于“一次装夹,五面完工”。其结构通常采用龙门框架加可交换头库设计,通过自动更换直角铣头、万能铣头等附件,实现除安装底面外五个面的铣削、镗孔、钻孔和攻丝。嘉诚达实业技术团队在方案配置中重点关注以下环节:
- 刚性匹配:龙门立柱和横梁的截面设计需与切削载荷匹配,重型切削下主轴端部跳动应控制在0.01mm以内
- 热对称设计:主轴箱和丝杠的热变形直接影响孔距精度,采用对称结构和恒温冷却可显著降低漂移
- 附件头重复定位精度:自动换头后的角向精度需达到±2″以内,否则多面加工的位置关系无法保证
在实际产线搭配中,龙门五面体加工中心常与精密磨床、电火花机形成工序衔接。淬硬后的导轨面或定位面由磨削机床精加工,复杂型腔或深窄槽则由电加工慢走丝完成,形成完整的重型零件制造闭环。
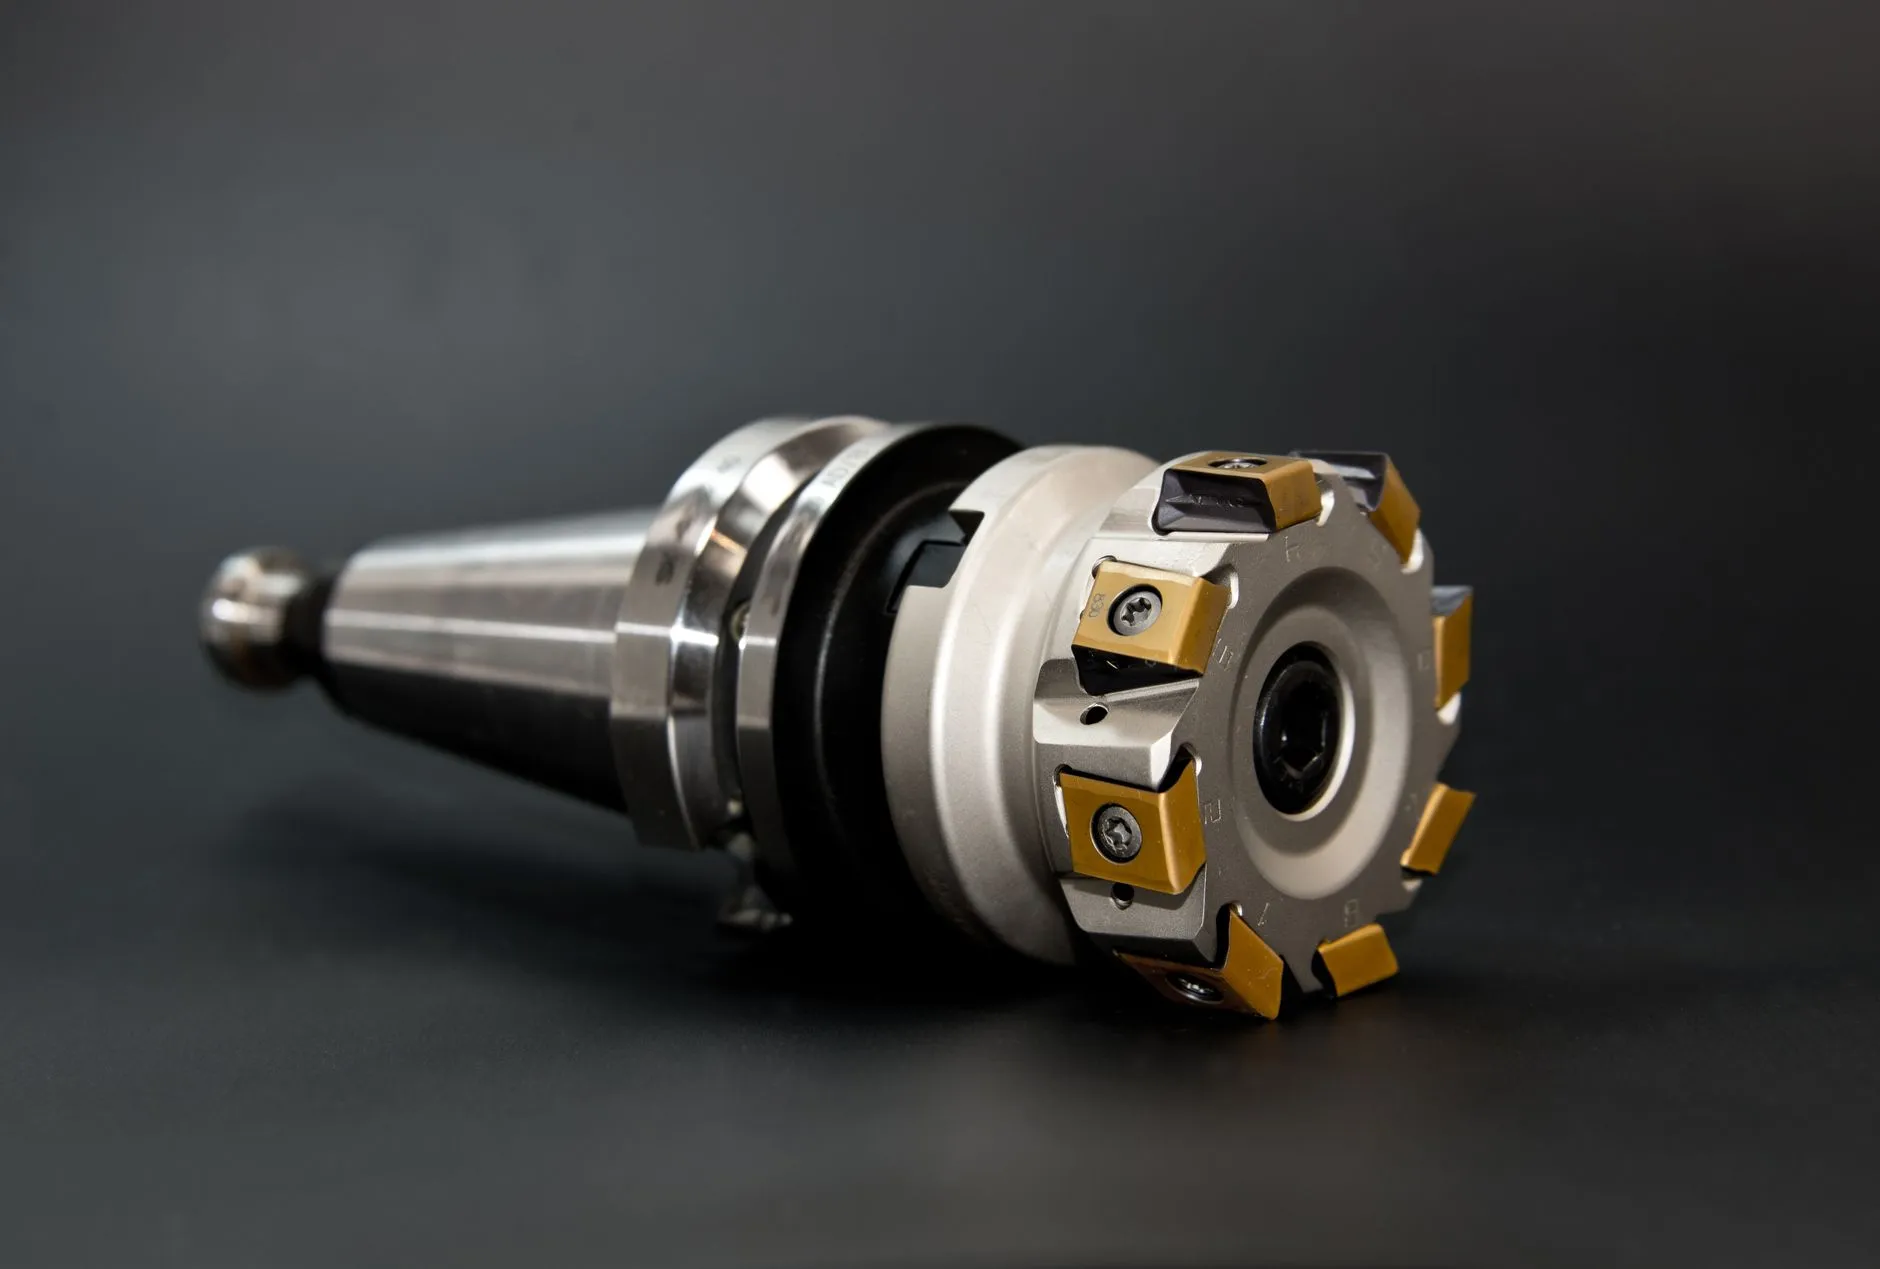
工艺编排与设备协同建议
引入五面体加工中心并不意味着单机包揽一切。合理的工艺路线应遵循“粗精分离、热稳定优先”的原则。粗加工阶段可在加工中心上以大切削参数去除余量,释放内应力后再进行精加工。对于模数较大的齿轮零件,齿轮加工设备如滚齿机或成形磨齿机仍是不可替代的专机选择,五面体加工中心则负责齿轮箱体的孔系和结合面。
嘉诚达实业建议用户在设备选型时,将精密铣床和线切割机纳入整体规划:小型镶件、键槽或异形孔由线切割和精密铣床补充,避免占用大型龙门设备的有效工时。这种“大机精用、小机专攻”的配置思路,能显著提升投资回报率。
从趋势看,五面体加工中心正在向智能化补偿和复合加工方向演进。在线测量系统与数控系统的闭环反馈,使得重型零件的一次合格率持续提升。对于年产重型零件超过200件的制造企业,配置龙门五面体加工中心已从“可选”变为“必选”。