EDITORIAL NOTE
嘉诚达精密磨床加工中心搬迁服务流程与精度恢复方案详解
设备搬迁,为何精度“归零”成了普遍痛点?
工厂产能扩张或厂区迁移时,**精密磨床**、**加工中心**这类高价值设备往往面临一个残酷现实:即使搬迁过程小心翼翼,重新就位后的加工精度也常出现0.01mm以上的偏差。导轨扭曲、水平基准丧失、主轴与工作台垂直度变化——这些隐性损伤让不少企业误判为“设备老化”,实则多源于不当的搬运与调校流程。嘉诚达在过往服务案例中发现,超过六成客户在首次自行搬迁后,仍需二次聘请专业团队进行精度补偿,耗时成本远超预期。
行业现状是,多数制造企业将设备搬迁等同于“物流运输”,而忽略了其作为系统化工程技术的本质。尤其是针对**齿轮加工设备**或**电加工慢走丝**这类对热变形与振动极为敏感的机型,仅靠叉车和水平尺远远不够。真正的专业服务,必须覆盖从停机前的状态检测到复位的全生命周期管理。
从“拆运”到“复原”:嘉诚达的七步闭环流程
我们内部将搬迁定义为一次“外科手术式转移”,核心逻辑是数据先行。具体执行分为以下关键阶段:
- 原始状态建档:使用激光干涉仪记录主轴轴向窜动、定位精度及反向间隙,作为复位基准。
- 模块化拆解保护:针对**数控车床**的刀塔、**精密铣床**的丝杠等精密部件,定制防震包装,并标注几何方向。
- 基础标高与隔振处理:新址地坪需达到≤0.05mm/㎡的平整度,预埋螺栓孔位置误差控制在2mm内。
- 粗就位与精密调平:使用电子水平仪配合调整垫铁,使**磨削机床**的纵向与横向水平度均达到0.02mm/m以内。
- 几何精度链复检:依次恢复导轨直线度、主轴与工作台垂直度,并连接**线切割机**等外围冷却系统。
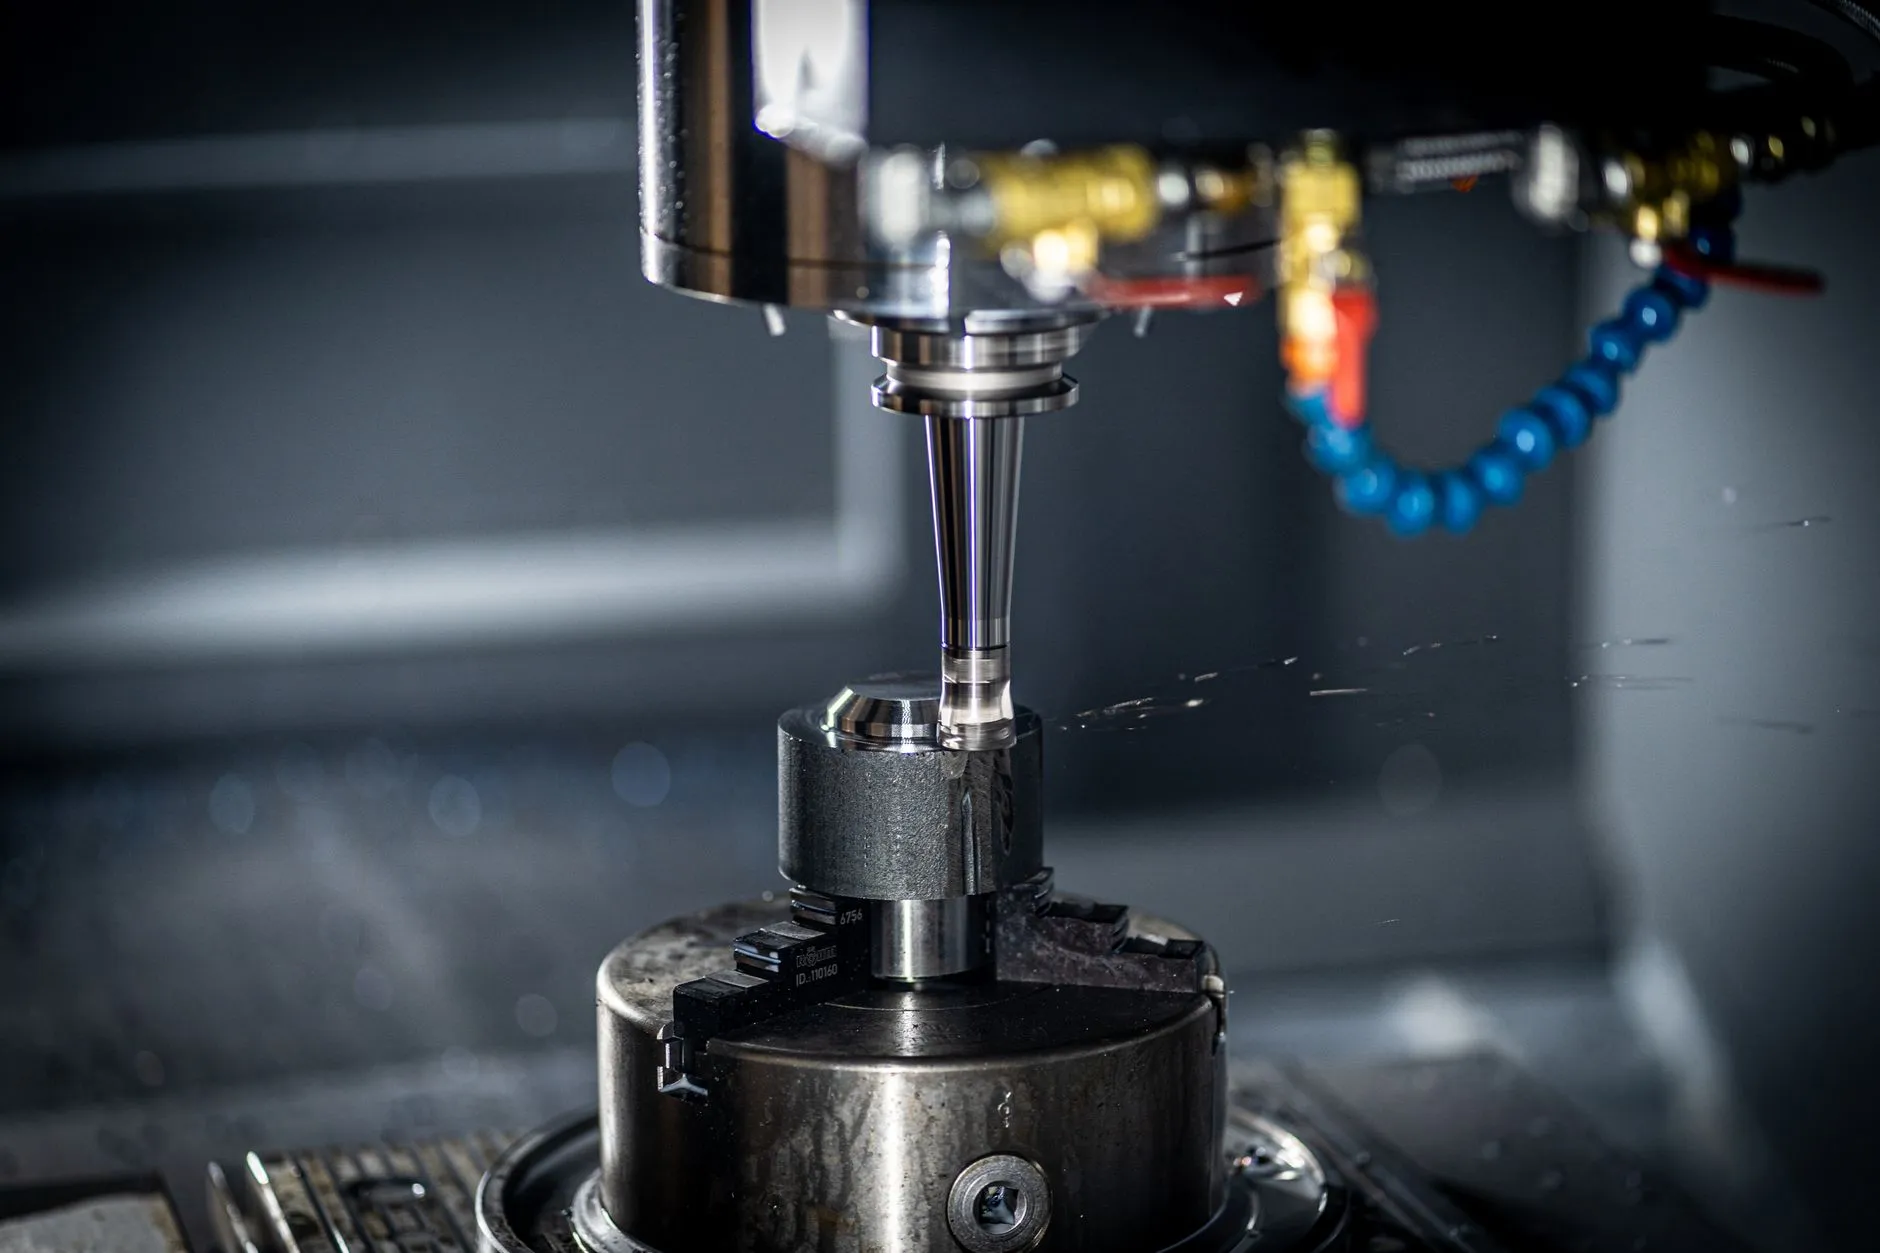
其中,最容易被忽视的是环境温控补偿。在精调**电火花机**时,我们要求车间温度稳定在20±1℃并持续24小时,否则热膨胀系数会直接导致检测数据失真。这一细节,往往决定了复位后的精度能否达到出厂标准的90%以上。
精度恢复方案中的“硬核”数据与补偿策略
针对**加工中心**的螺距误差补偿,我们并非简单执行机床自带的螺补功能。搬迁后的丝杠预拉状态已改变,需先进行反向间隙的机械调整,再通过激光测量生成新的补偿表。对于高精密的**齿轮加工设备**,我们还会额外进行齿轮啮合接触斑点的着色检查,确保分度蜗轮副的间隙在0.005mm内。这比单纯依赖数控系统补偿更可靠,能恢复设备原有的刚性切削能力。
在实践方法上,嘉诚达采用“分阶段验收”策略。设备就位后第1周为机械精度恢复期,第2周为切削试件验证期。我们会在客户现场完成标准试件(如圆度、端面跳动试件)的切削,并出具包含频谱分析报告的振动检测,确保主轴轴承无异响隐患。
前沿趋势:搬迁服务已从“单点作业”转向“效能迁移”
如今,越来越多的客户开始要求我们同步提供老旧电气的预防性维护建议。例如,在搬运**电加工慢走丝**时,我们会建议更换老化的树脂滤芯和导丝嘴,因为运输过程中的轻微震动可能导致耗材状态偏移。这种“搬迁即升级”的理念,正成为行业新共识。
嘉诚达实业深耕机床服务领域多年,始终坚信:一次成功的设备迁移,不仅是对物理位置的改变,更是对设备性能潜力的二次挖掘。我们愿与每一位制造伙伴协作,让每一台**精密磨床**、每一套**线切割机**,在崭新的车间里重现新生,确保您的产能衔接无缝,精度分毫不差。