EDITORIAL NOTE
嘉诚达实业设备搬迁服务流程:从拆装运输到精度调试的全链条方案
设备搬迁不是“搬走再放下”,而是精度的重新锚定
在齿轮加工设备、精密磨床或加工中心这类高价值装备的搬迁中,最致命的往往不是运输途中的磕碰,而是地基沉降、温度场变化和装配应力释放带来的几何精度丢失。嘉诚达实业在服务长三角制造业客户的十余年中发现,一台原本重复定位精度能稳定在±0.003mm的数控车床,若搬迁后不做系统性精度恢复,实际加工偏差可能扩大到0.02mm以上——这对模具或航空零部件加工而言,意味着整批报废。
因此,我们的搬迁服务流程并不以“设备安全抵达新厂区”为终点,而是以“加工能力完整复现”为验收红线。整套方案拆解为五个阶段:前期测绘与状态档案建立、拆解防护与标记、运输与就位、安装粗调、精度精调与试切验证。每个阶段都对应独立的检查表单,而非凭老师傅手感行事。
拆装运输中的隐性风险控制
拆解环节常被低估。以电火花机为例,其油箱内残留的工作液若不彻底排空并中和处理,运输中一旦渗漏会腐蚀机床铸件与电气接口。而线切割机的钼丝张力机构、导轮组件必须单独打包并标注方向——这些部件对振动极其敏感,随意捆绑极易导致导轮径向跳动超差。嘉诚达的作业规范要求:所有运动轴(如加工中心的XYZ三轴)必须机械锁定并辅以定制木质卡块,而非仅依赖机床自身的抱闸系统。
对于精密铣床和磨削机床的运输,我们强制使用多点支撑的减振托盘,并依据设备重心计算绑扎点位置,确保运输中加速度冲击不超过0.5G。值得强调的是,电加工慢走丝设备对水平度要求苛刻,若运输车板弹性变形导致床身扭曲,即便到厂后重新调平,其内部导轨的预紧力也可能已发生不可逆改变。所以,我们会在设备起吊前用激光干涉仪记录原始水平基准,作为新场地安装的参照坐标。
精度调试的核心工序与量化标准
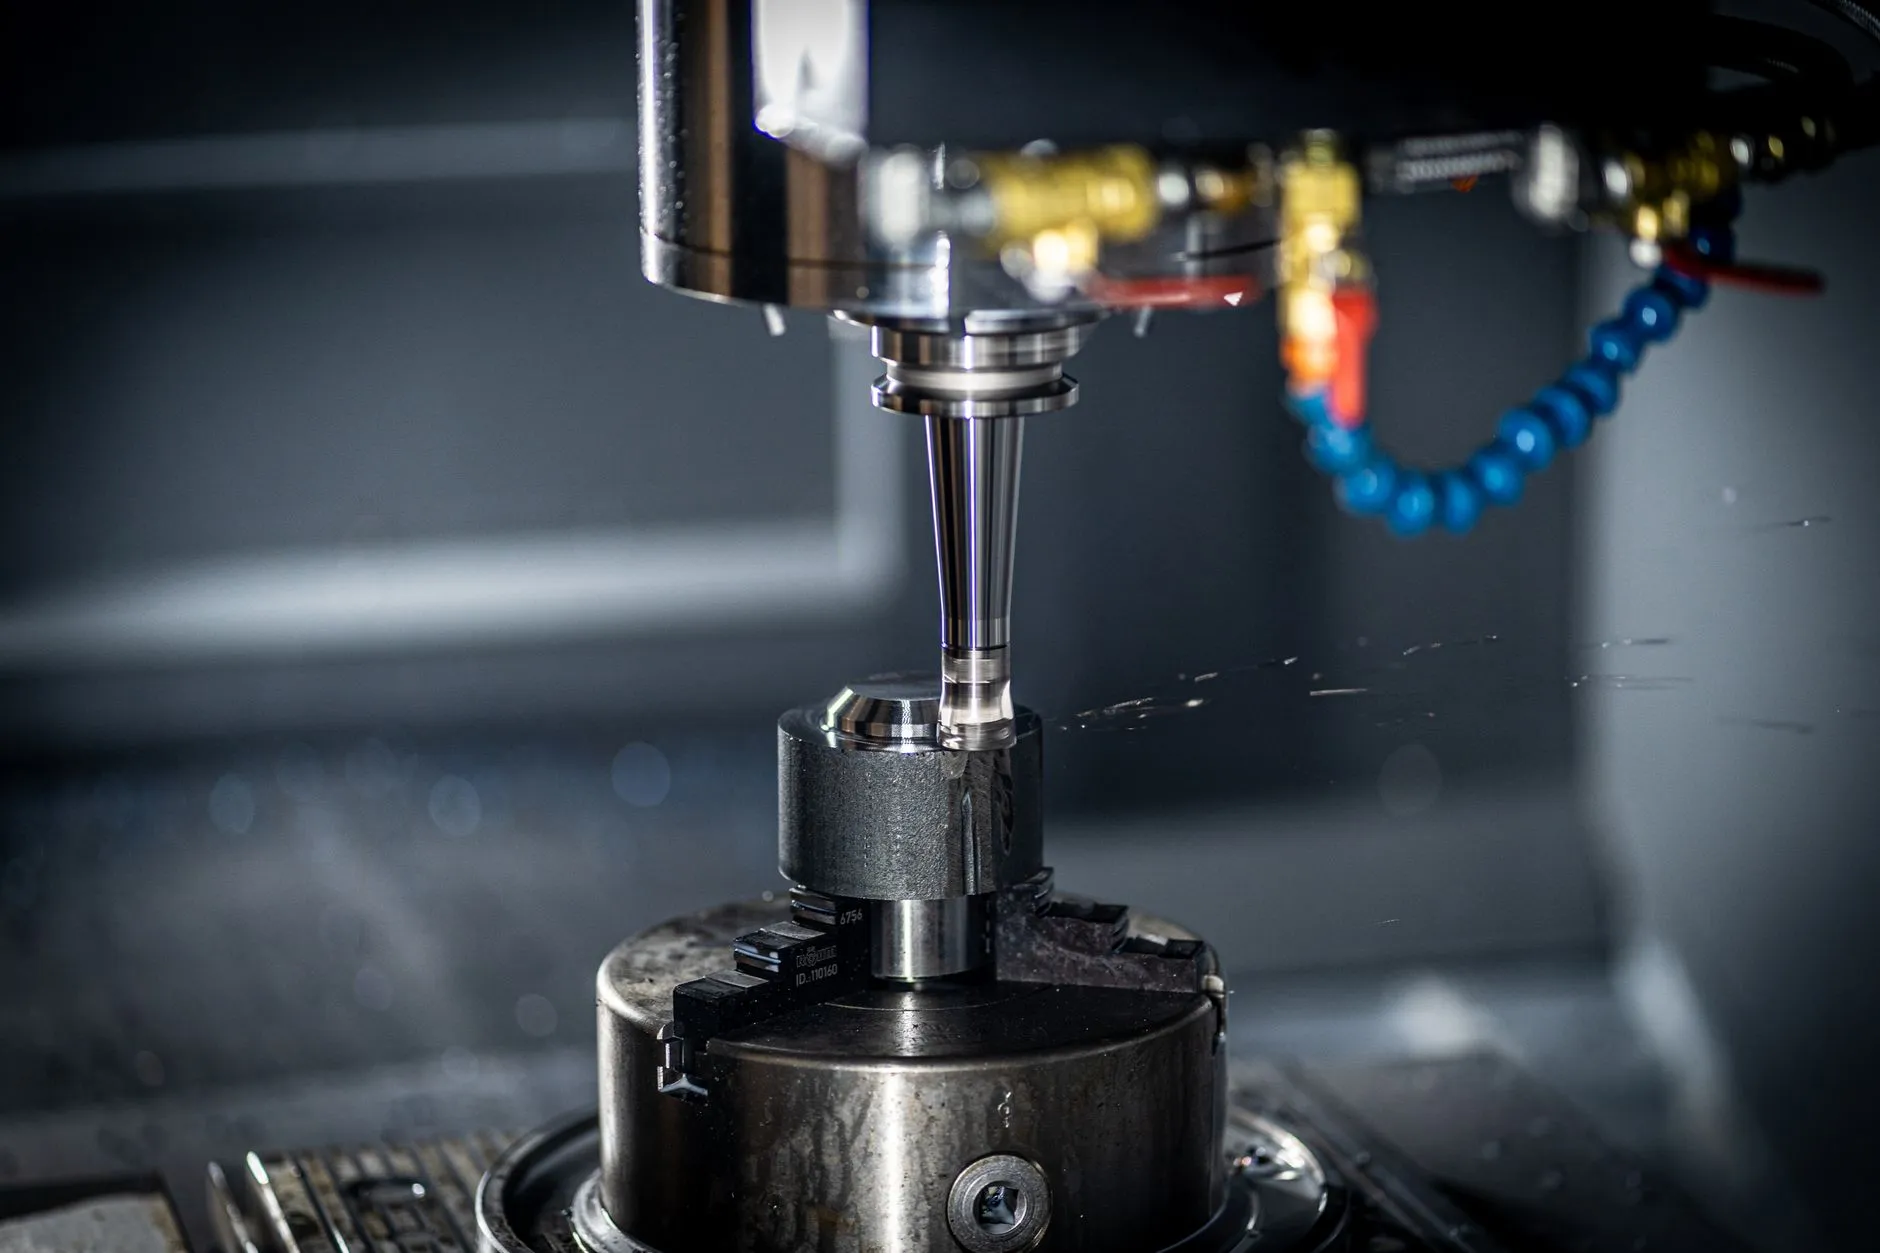
设备就位后的粗调只是开始。真正的技术挑战在于精调阶段——以齿轮加工设备为例,滚齿机刀架主轴与工作台回转轴的同轴度需通过芯轴打表法反复逼近,冷态调整值必须预留热补偿余量。而对精密磨床,我们采用三点支撑调整法配合电子水平仪,将机床纵向与横向水平度控制在0.02/1000mm以内,这一指标直接影响磨削表面波纹度。
对于数控车床和加工中心,我们会在精调后执行完整的激光干涉仪螺距补偿和反向间隙测量。通常,一台行程800mm的加工中心,丝杠热伸长量在连续运转两小时后可达15-20μm,因此补偿数据必须基于设备达到热平衡状态后采集,而非冷机速测。这一步对电加工慢走丝设备同样适用——其运丝系统的张力波动若因搬迁后导轨平行度偏移而加剧,切割面的粗糙度会从Ra0.8μm劣化至Ra1.6μm以上。
调试完成后,我们还会进行48小时空跑磨合和试切验证。试切件设计为包含外圆、内孔、端面及螺纹的复合样件,其尺寸公差要求不低于设备出厂精度等级的80%。只有试切数据全部落在公差带内,我们才会签署验收单。
常见问题与规避建议
Q1:搬迁后设备报警“原点丢失”,是否必须更换编码器?
A:多数情况并非硬件损坏,而是由于搬运中电机与丝杠脱开或编码器零位偏移。我们的流程中,拆解前会记录各轴的机械原点标记,并在重新装配时用百分表复查电机联轴器端面跳动,可有效规避此类问题。
Q2:车间地面载荷能力如何预判?
A:精密铣床或磨削机床若直接放置于普通环氧地坪上,运行数月后可能出现局部沉降。我们建议客户提前提供新址地坪厚度与配筋图,必要时加装减振垫铁并扩大支撑面积。对于总重超8吨的加工中心,则需混凝土基础至少达到C25标号且厚度不低于200mm。
让每台设备在新场地延续设计寿命
设备搬迁不是一次简单的物流行为,而是对机械几何精度、电气参数匹配和热稳定性的系统性重构。嘉诚达实业之所以将从拆装运输到精度调试整合为一个责任闭环,正是为了避免“搬迁方不管精度、精度调试方不认运输责任”的行业扯皮现象。当我们把齿轮加工设备、电火花机或电加工慢走丝的最终加工能力作为交付标准时,客户获得的不是一台“挪了位置”的机器,而是一条可立即投入批量生产的工艺单元。