EDITORIAL NOTE
嘉诚达实业解析:齿轮加工设备与精密磨床的技术选型要点
在精密制造领域,设备选型直接决定了零件的加工精度、表面质量与批量生产的稳定性。尤其当零件涉及齿轮、异形轮廓或高硬度材料时,齿轮加工设备与精密磨床的搭配逻辑,往往比单机性能更值得深究。嘉诚达实业结合多年一线服务经验,从工艺原理出发,梳理几项容易被忽视的选型要点。
从工艺链看设备匹配:别让单机精度孤立存在
不少工厂在采购加工中心或数控车床时,习惯先看定位精度和重复定位精度。但实际生产中,前道工序留下的残余应力、热处理变形量,会直接吃掉后道磨削机床的精度余量。比如齿轮类零件,若滚齿后不进行去应力处理,直接进入精密磨床磨齿,磨削力释放的应力会导致齿形扭曲,此时再高的机床精度也无济于事。选型的第一原则是:按工艺链的误差传递路径来分配设备精度等级,而非孤立追求某一台设备的参数上限。
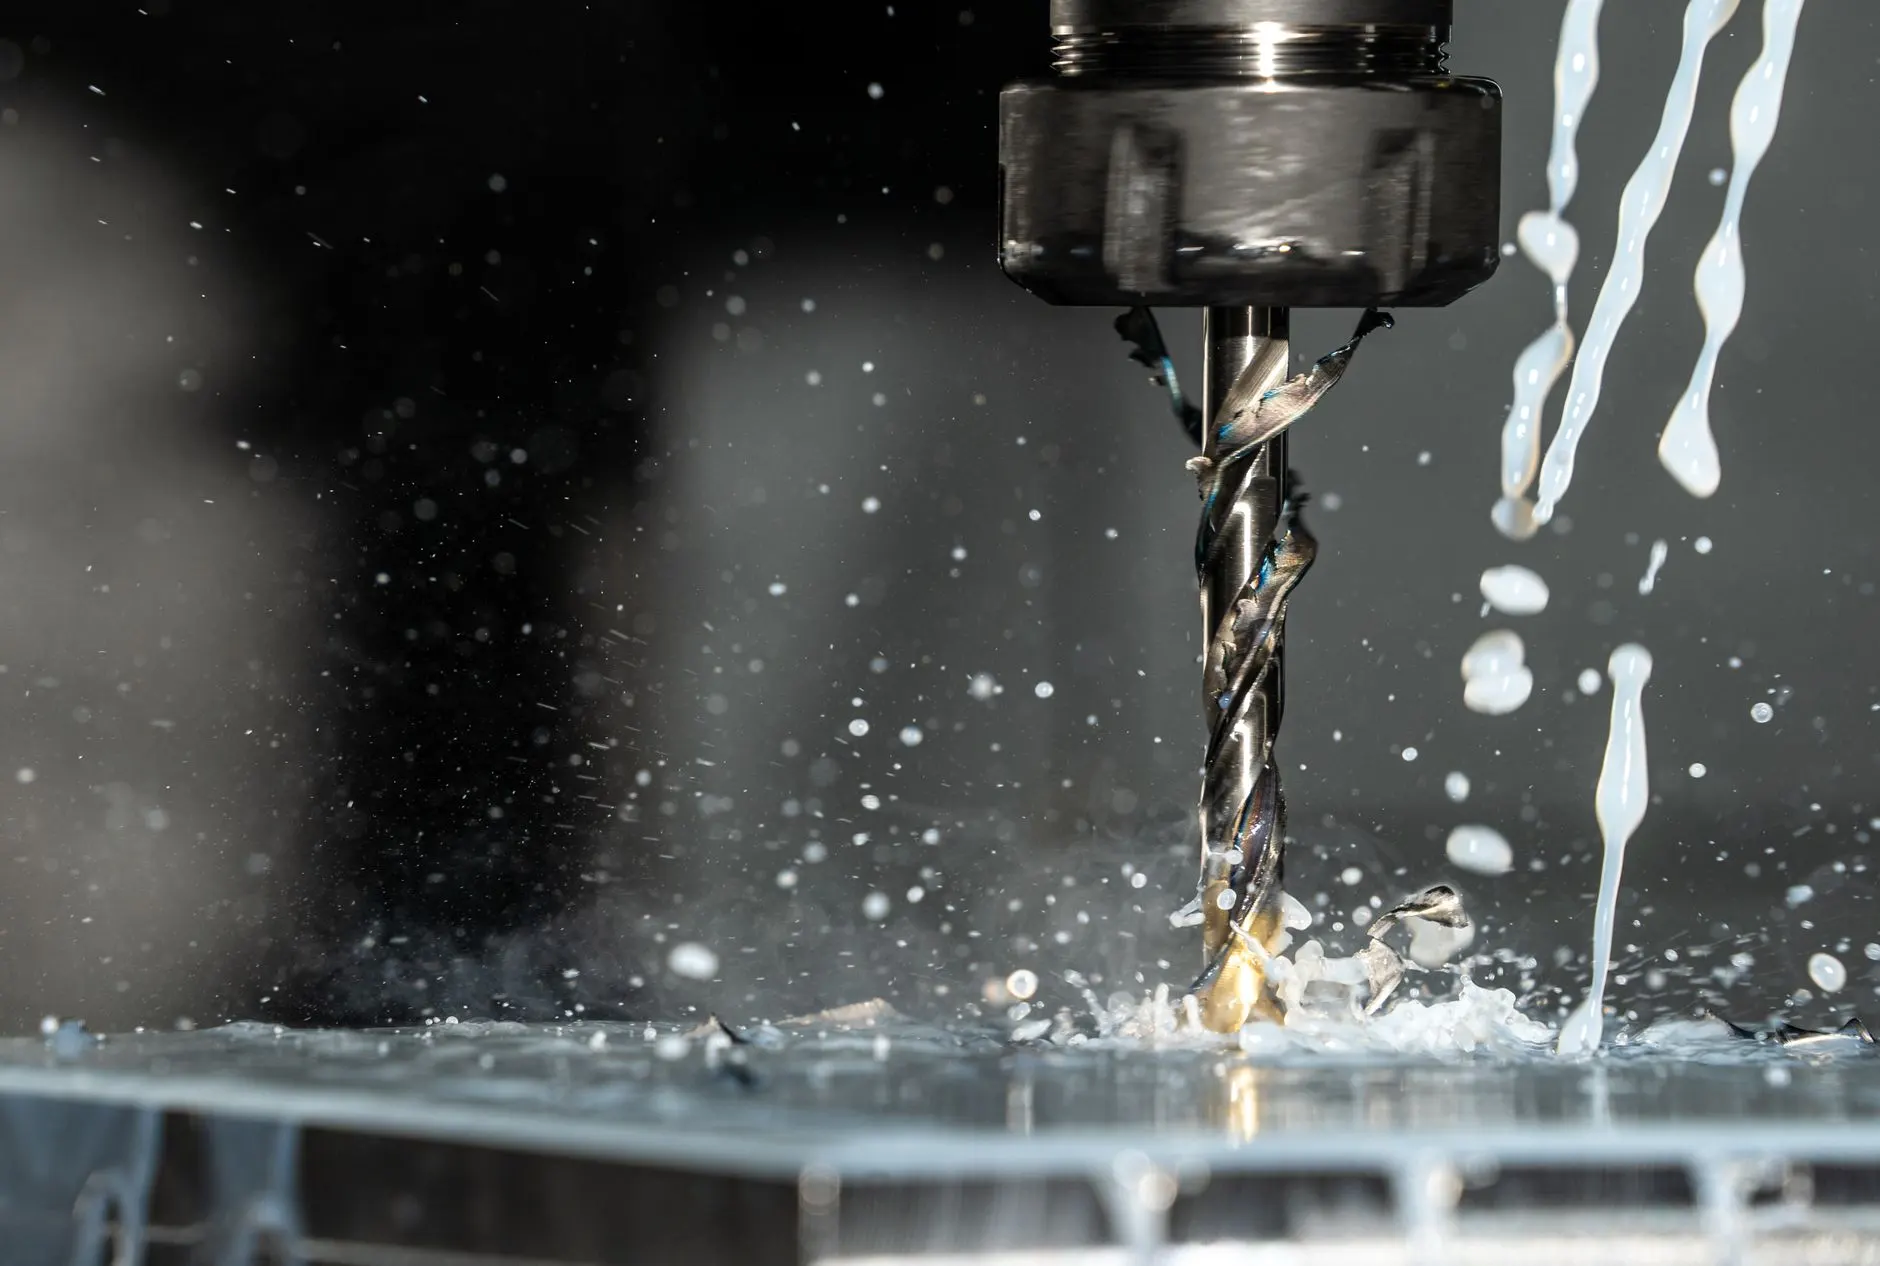
电加工与铣削的互补边界
硬质合金模具、淬火后异形孔、窄缝槽这类特征,用精密铣床加工往往效率低、刀具损耗大。此时电火花机与线切割机的介入就变得关键。特别是电加工慢走丝,在冲压模镶件、齿轮模具的型孔加工中,能稳定达到±0.002mm的尺寸一致性。但要注意:慢走丝的效率与电极丝损耗直接相关,选型时需关注机床的自动穿丝成功率与拐角控制策略,这两项指标在实际生产中比单纯的切割速度更影响综合成本。
实操方法:用试切数据代替样本参数
供应商样本上的精度数据通常是在恒温、空载或轻切削条件下测得。嘉诚达实业建议在选型阶段要求进行典型零件试切,并记录以下数据:
- 连续加工20件后的尺寸散差——反映热稳定性与伺服跟随特性;
- 磨削机床的砂轮修整间隔与表面粗糙度衰减曲线——判断主轴刚性及修整系统响应;
- 加工中心换刀后首件与末件的位置偏差——评估刀库重复定位与主轴热伸长补偿能力;
- 电加工慢走丝的多次切割参数切换一致性——检验电源与伺服匹配度。
这些数据比样本上的“定位精度0.001mm”更有选型参考价值。
数据对比:不同方案的综合成本差异
以模数2、齿数40的淬硬齿轮磨齿为例,两种常见配置的实际表现差异明显:
- 方案A:普通数控车床车削后直接精密磨床成形磨——单件工时约12分钟,砂轮寿命约80件,齿形精度稳定在GB/T 10095的6级;
- 方案B:车削后增加加工中心倒角与去应力,再进入磨齿——单件工时增加3分钟,但砂轮寿命提升至140件,齿形精度稳定在5级,且批量一致性明显改善。
方案B的初期设备投入更高,但摊薄到砂轮成本与废品率后,单件综合成本反而低约8%–12%。这说明选型不能只看单机报价,要算工艺链的总账。
齿轮加工与精密磨削的选型,本质是在精度、效率、柔性、成本之间找平衡点。嘉诚达实业在服务客户时发现,那些运行稳定的产线,往往不是买了最贵的设备,而是把齿轮加工设备、电火花机、线切割机与磨削机床之间的工序余量、冷却策略、检测节点都提前对齐了。设备是死的,工艺链的匹配逻辑才是活的。