EDITORIAL NOTE
精密磨床与数控车床在批量生产中的工艺搭配方案
在齿轮、轴类、壳体类零件的批量生产中,单一设备往往难以兼顾效率与精度。不少工厂遇到过这样的尴尬:数控车床车削节拍很快,但热处理后齿面变形导致后续装配干涉;或者精密磨床磨出的尺寸很稳,前道工序却因余量不均频繁撞砂轮。问题的根源通常不在某台设备本身,而在于工艺链的搭配逻辑。
批量生产中常见的工艺断点
以模数2、齿数30的直齿轮为例,常规流程是下料—锻造—正火—粗车—精车—滚齿—热处理—磨内孔—磨齿。断点集中在两处:热处理后的基准重建,以及硬齿面加工的设备选择。淬火后齿面硬度达HRC58-62,普通精密铣床已无法胜任精加工,必须引入磨削机床或电加工慢走丝工艺。而内孔作为定位基准,若在数控车床上以软爪装夹完成精车,热处理变形会直接传递到磨齿工序,造成齿向精度超差0.01mm以上。
刚性工序与柔性工序的分层搭配
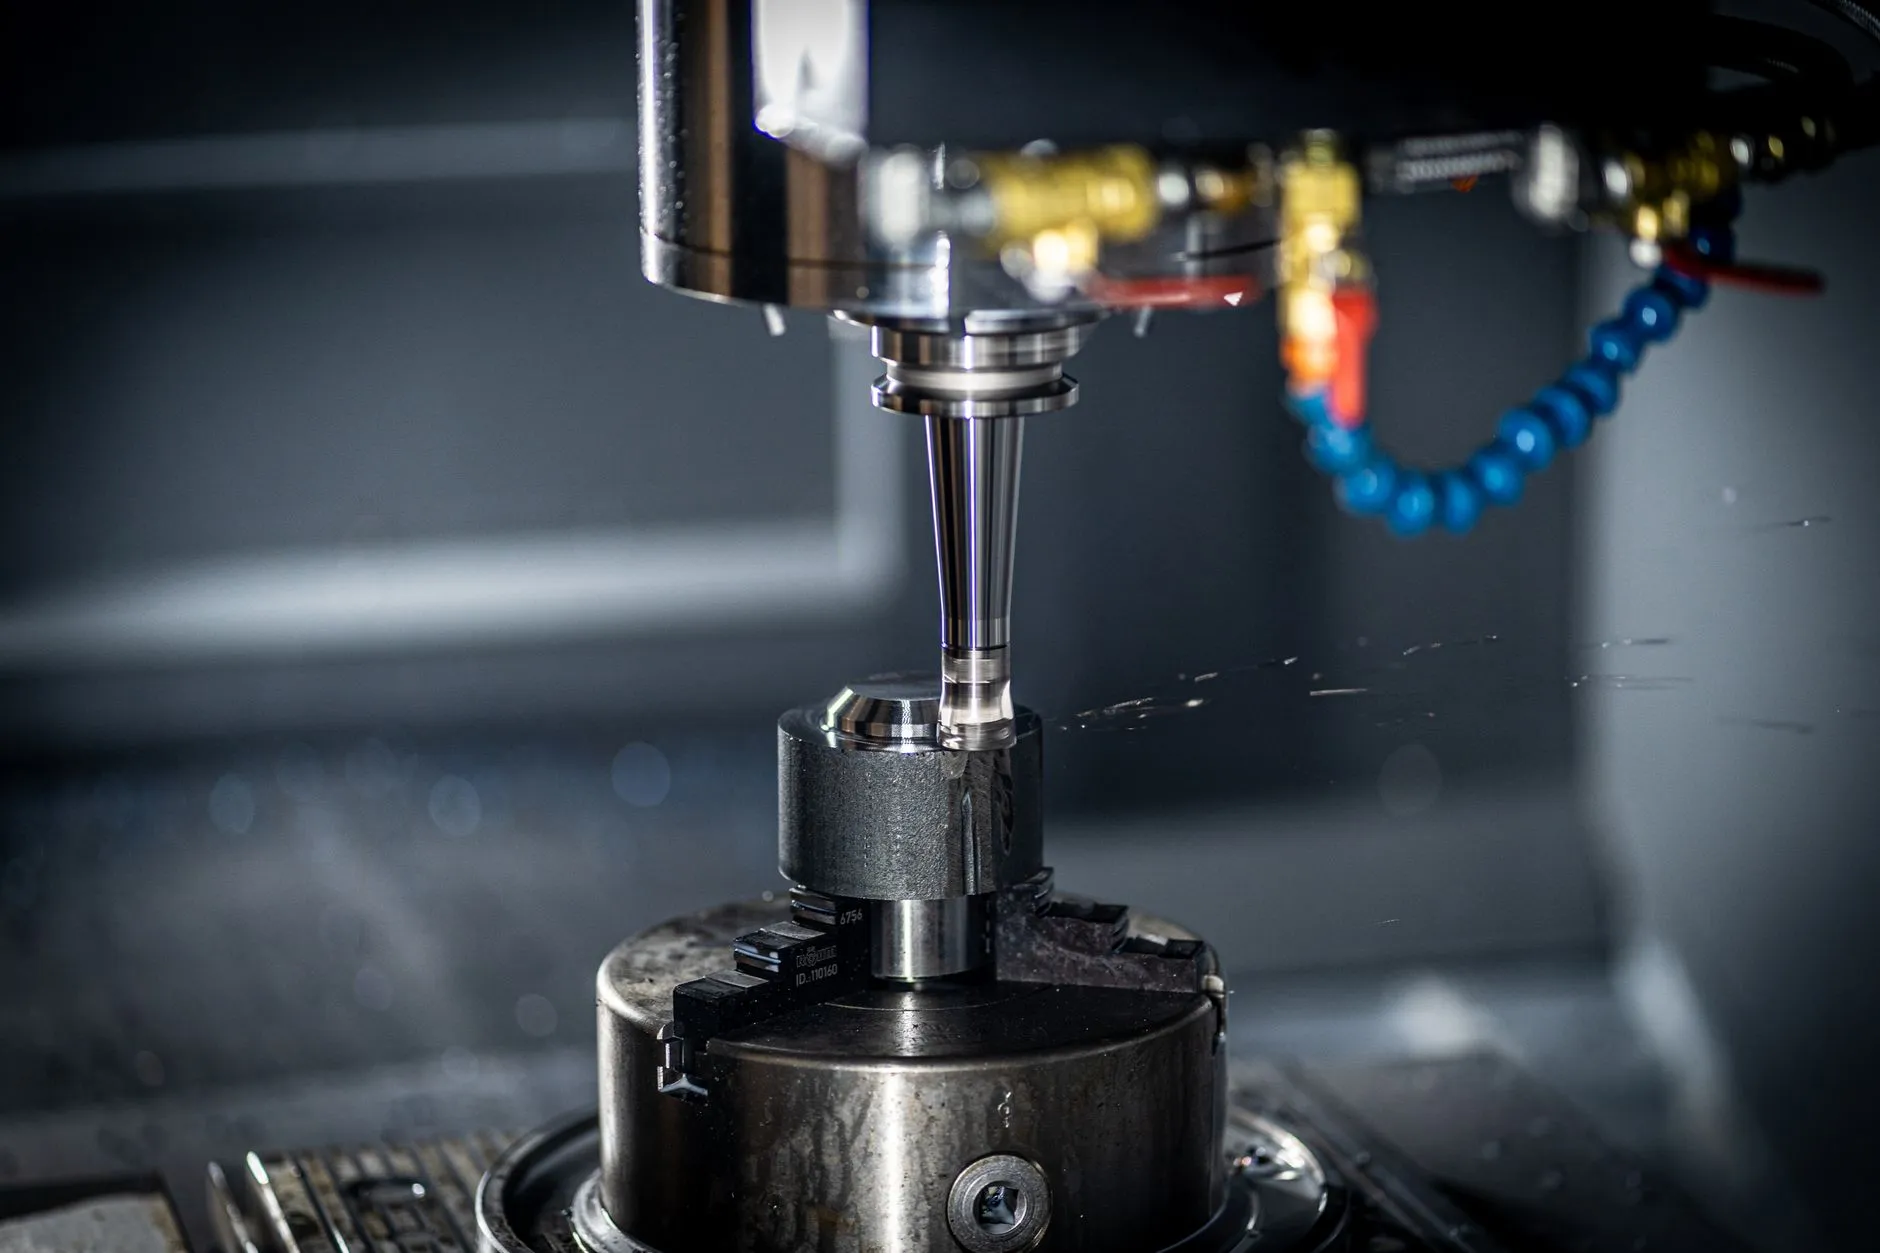
较为成熟的方案是把工艺链拆成"刚性段"和"柔性段"。刚性段指节拍固定、批量大的工序,如数控车床粗精车外圆与端面、加工中心完成法兰孔系钻孔攻丝;柔性段则留给精度要求高、换型频繁的环节,由精密磨床和电火花机承担。具体搭配可参考:
- 粗加工阶段:数控车床配自动送料,单件节拍控制在90秒以内,留0.3-0.5mm磨削余量;
- 半精加工阶段:加工中心一次装夹完成多面孔系,位置度控制在±0.02mm;
- 精加工阶段:精密磨床磨内孔与端面,齿轮加工设备中的磨齿机完成硬齿面精加工;
- 特殊结构:窄槽、清角、硬质合金镶件处改用电火花机或电加工慢走丝,避免磨削烧伤。
这套搭配的关键在于基准统一。内孔在精密磨床上磨到IT6级后,后续磨齿、线切割机加工键槽均以该孔定位,减少基准转换误差。某减速机厂按此调整后,齿圈径向跳动从0.025mm降至0.012mm,磨齿单件工时压缩了18%。
设备选型中的两个实操建议
其一,精密磨床与数控车床的精度等级要匹配。车床重复定位精度若为0.008mm,磨床却选0.002mm级,余量波动仍会吃掉磨床优势,建议两者精度差控制在3倍以内。其二,电加工慢走丝不宜作为批量主工序,但在模具镶块、异形孔加工中不可替代,可作为加工中心的补充单元配置,按20%负载率规划产能即可。
工艺搭配没有万能模板,核心是让每台设备做它最擅长的事:车床保效率、磨床保精度、电加工保复杂型面。齿轮加工设备与精密铣床的选型同样遵循这一原则。建议每季度用工序能力指数Cpk复盘一次工艺链,Cpk低于1.33的环节就是下一轮调整的切入点。