EDITORIAL NOTE
大型龙门五面体加工中心与电火花机在模具制造中的协同应用
一套大型精密模具从毛坯到成品,往往要经历粗加工、半精加工、热处理、精加工和电火花清角等多道工序。问题在于:淬火后的模具钢硬度普遍达到HRC48-62,传统精密铣床和数控车床已无法直接切削。如果仅靠电火花机逐一放电成型,效率又太低,电极损耗也难控制。把大型龙门五面体加工中心与电火花机串联使用,正是当前中大型模具车间的主流解法。
为什么需要两种设备协同
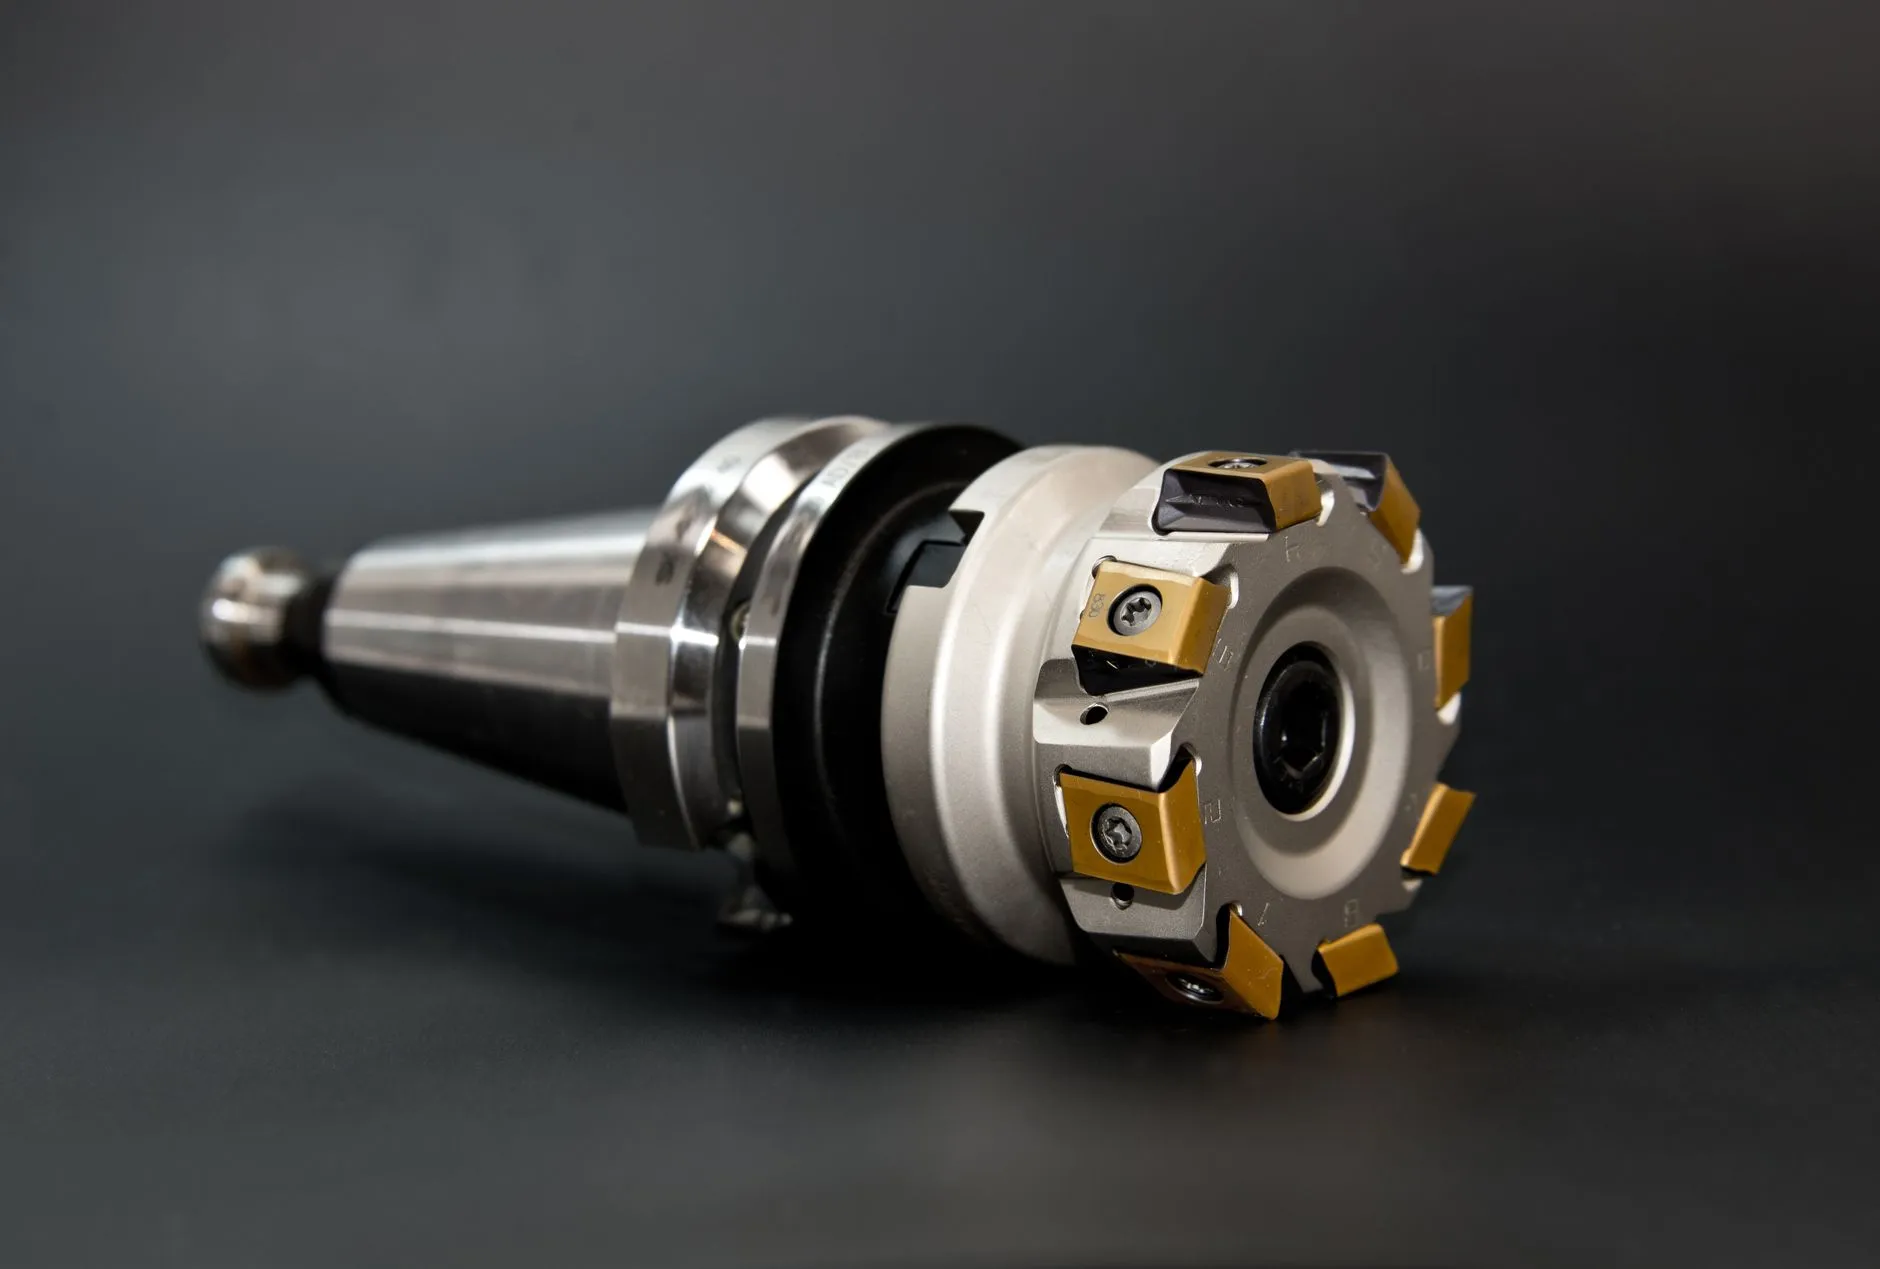
龙门五面体加工中心擅长一件事:一次装夹完成五个面的精密铣削。对于汽车覆盖件模具、大型压铸模架这类工件,动辄数吨重,反复吊装找正既费时又损失精度。五面体结构配合直角铣头,可以在淬火前把型腔、分型面、导柱孔、螺丝孔全部加工到位,留给电火花机的只剩局部深窄槽和清角区域。
电火花机则解决加工中心做不到的事——加工淬硬钢、深腔窄缝、尖角清根。尤其是镜面火花机,配合电加工慢走丝割出精密电极,可以把表面粗糙度控制在Ra0.2μm以内,这是任何铣削都难以达到的。
协同工艺的关键控制点
两种设备要真正配合好,不是简单排个工序顺序就行。以下几个环节直接决定最终模具精度:
- 基准统一:加工中心和电火花机必须共用同一套基准体系。常见做法是在工件上加工出基准球或基准边,电火花机用测头找回同一坐标系,避免二次找正带来的累计误差。
- 电极缩放量:加工中心铣削时预留的火花位要精确计算。粗加工单边留0.3-0.5mm,精加工留0.05-0.15mm,具体取决于电极材质和放电参数。留多了火花机效率低,留少了加工中心容易过切。
- 电极加工设备配套:电极本身通常用精密磨床和磨削机床修整,紫铜电极用线切割机割外形,石墨电极则用加工中心直接铣出。电极精度至少要比模具精度高一个等级。
- 齿轮加工设备联动:部分模具带有齿轮型腔或齿条镶件,需要齿轮加工设备提前加工好镶件,再装入模架整体放电。
实际操作中,很多车间忽略了一点:电火花加工后的表面会形成一层再铸层,硬度高但脆性大。如果后续还有抛光工序,必须先用精密磨床或油石去除再铸层,否则抛光时容易剥落。
典型应用场景
以一副大型汽车保险杠注塑模为例。模架尺寸约2.5m×1.5m,型腔深度300mm,材料为718H预硬钢。加工中心先完成模架六面加工、导柱孔、水路孔和型腔粗铣,单边留0.4mm火花位。随后用电加工慢走丝割出紫铜电极,在大型电火花机上完成深腔精加工和边角清根。整个过程加工中心承担约70%的金属去除量,电火花机承担30%但决定了最终表面质量。
另一类场景是精密齿轮模具。齿形部分用齿轮加工设备加工出电极,再用电火花机放电成型,比直接铣削齿形精度更稳定,尤其适合模数小于1的微型齿轮。
趋势与选型建议
当前设备端有两个明显趋势:一是龙门五面体加工中心开始标配在线测头和五轴联动功能,减少装夹次数;二是电火花机向电加工慢走丝方向靠拢,实现微细放电和镜面加工一体化。嘉诚达实业有限公司在服务模具客户的过程中观察到,把加工中心、电火花机、精密磨床和线切割机按工艺链配置,比单台设备追求高精度更务实。
选型时建议关注三个匹配:加工中心的工作台承重与模具重量匹配、电火花机的行程与型腔深度匹配、电极加工设备的精度与放电间隙匹配。三者匹配到位,模具交期和一致性都会有明显改善。