EDITORIAL NOTE
龙门五面体加工中心与数控车床在大型零件加工中的协同应用
在重型机械、船舶动力、风电传动等领域,大型零件的加工往往面临装夹次数多、形位公差难保证、工序流转周期长等痛点。龙门五面体加工中心与数控车床的协同应用,正在成为破解这些难题的主流工艺路线。嘉诚达实业有限公司在长期服务能源装备与重型机械客户的过程中,积累了不少一线经验,本文从工艺原理到落地细节做一次系统梳理。
为什么需要协同?先看两类设备的工艺边界
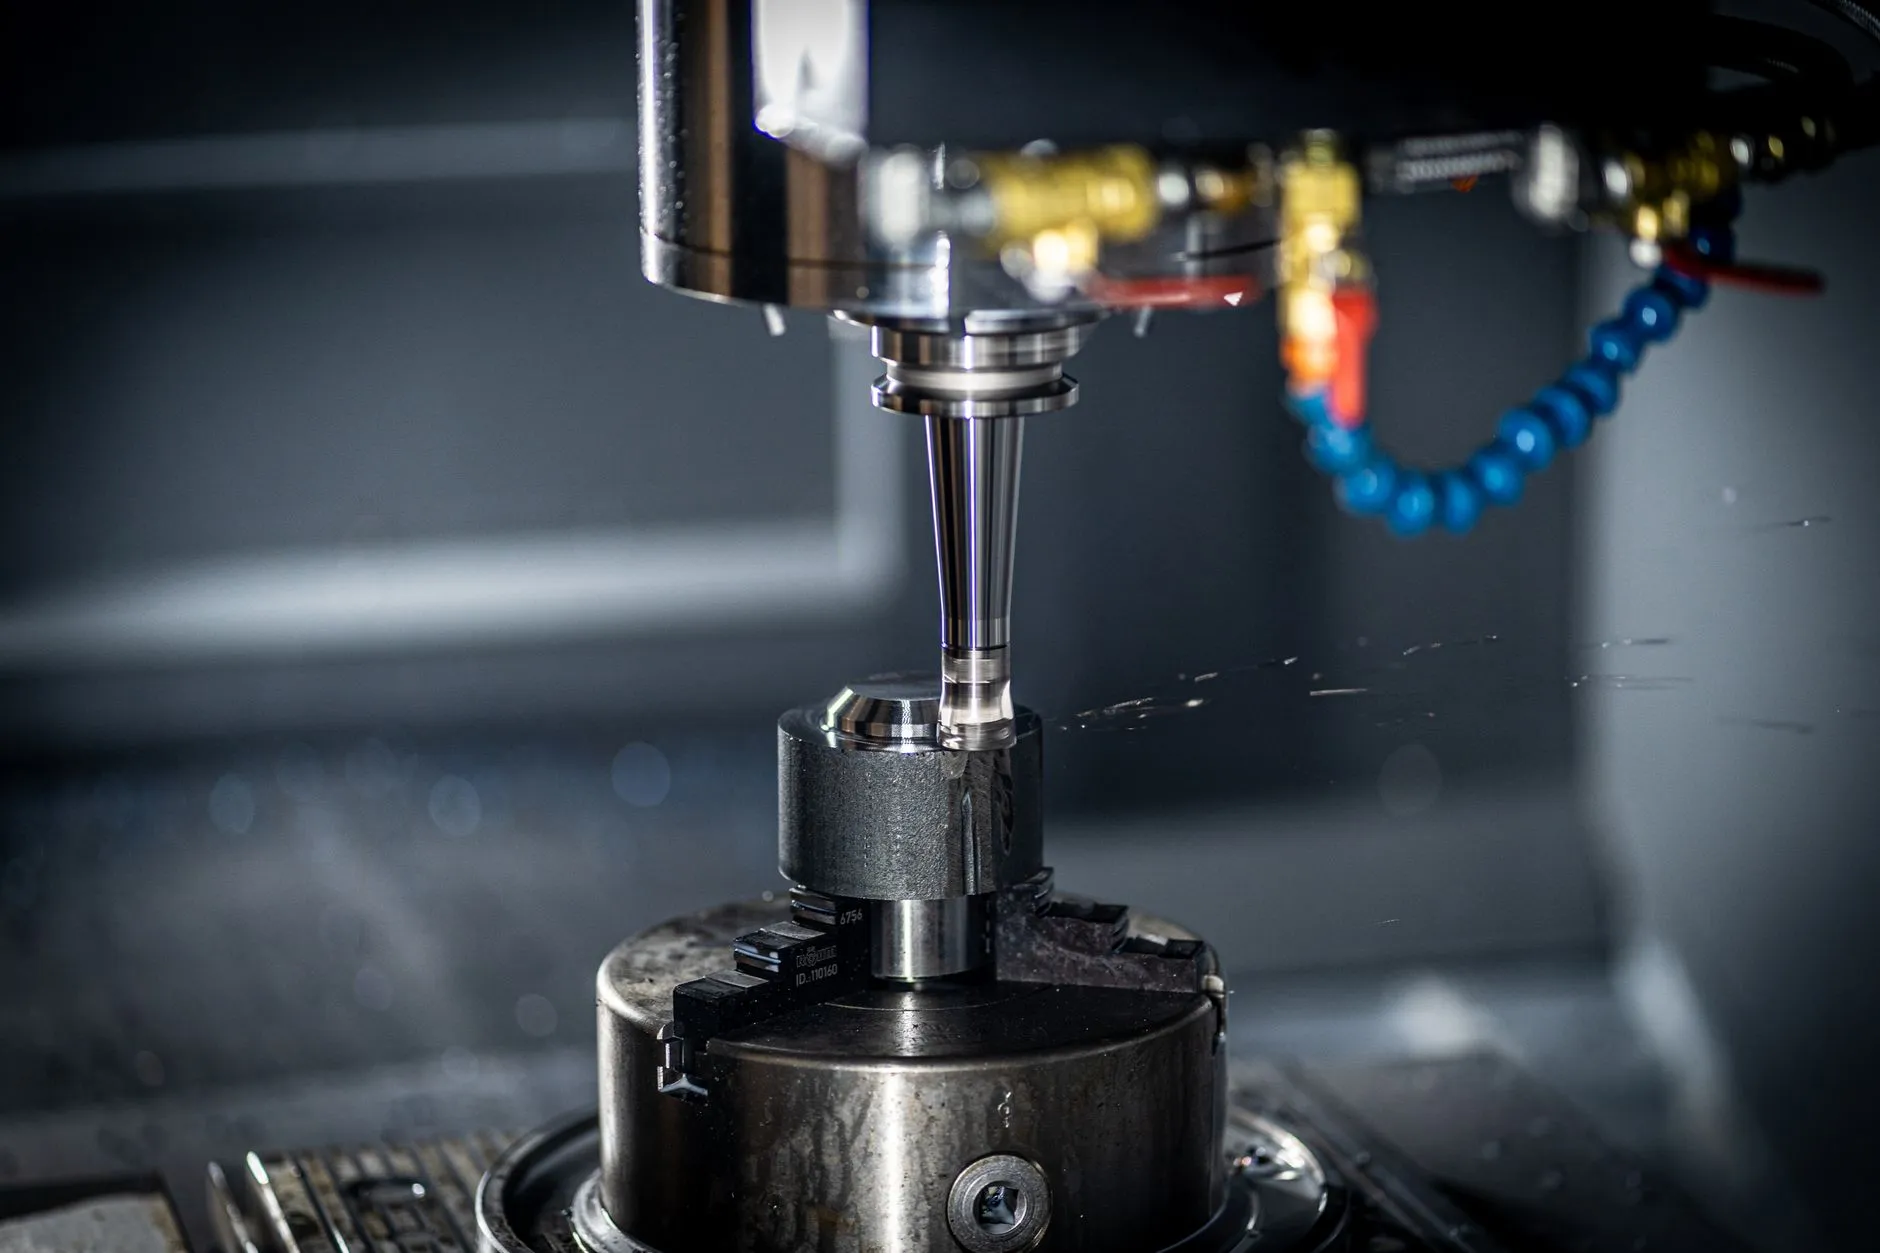
龙门五面体加工中心的核心优势在于一次装夹完成五个面的铣、镗、钻、攻,尤其适合箱体类、机架类零件。其主轴垂直布局配合自动换头,可加工大型法兰面、轴承孔系。而数控车床在回转体零件的外圆、端面、内孔车削上效率远高于铣削。当零件同时具备箱体特征与大型回转特征(如带法兰的传动轴、行星架),单一设备很难兼顾效率与精度。
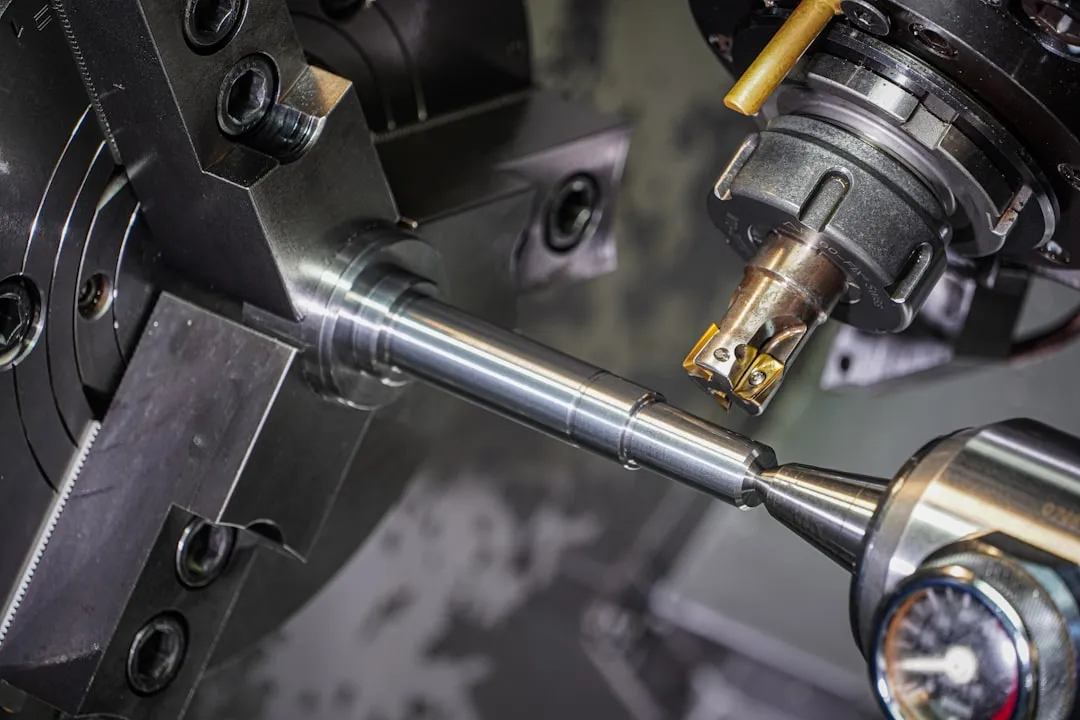
协同的逻辑不是简单叠加,而是以基准统一为前提的工序拆分:数控车床先完成回转体基准的粗精车,龙门五面体加工中心再以车好的基准面定位,完成偏心孔、侧向面、连接孔系的加工。这样可避免反复找正带来的累积误差。
协同工艺的三个关键控制点
1. 基准传递的精度闭环
数控车床加工出的端面与内孔,作为龙门加工中心的定位基准时,需控制端面跳动≤0.02mm、内孔圆度≤0.015mm。若后续还有磨削工序,需预留0.3~0.5mm余量给精密磨床或磨削机床。
2. 中间检测与余量分配
大型零件价值高,不能等到最后才验。建议在车削后、龙门加工前用激光跟踪仪或关节臂测量关键尺寸,动态调整龙门程序的坐标系偏置。
3. 应力释放与时效处理
粗加工后必须安排去应力退火或振动时效,否则精加工后变形超差。这一点在齿轮加工设备相关的齿圈、齿轮箱体上尤为敏感。
常见问题与现场对策
- 问题:龙门加工后孔系位置度超差。多因车削基准面在转运中磕碰。对策:设计专用转运工装,基准面加保护垫。
- 问题:数控车床加工大直径法兰时振刀。可改用精密铣床铣代车,或调整车床卡爪夹持点、增加跟刀架。
- 问题:局部深槽、清角无法铣削。此时需引入电火花机或电加工慢走丝进行清角与窄槽加工。慢走丝在淬火后硬质材料上的尺寸稳定性优于铣削。
另外,若零件上有高硬度齿面或复杂型腔,线切割机与电加工慢走丝常作为最后精修手段。嘉诚达在配套加工中心与齿轮加工设备时,通常建议客户在工艺路线中预留电加工工位,避免因刀具干涉导致改设计。
落地建议
协同应用不是设备堆砌,而是工艺路线设计能力的体现。建议从三个维度入手:一是建立以数控车床和龙门加工中心为核心的基准传递规范;二是为精密磨床、电火花机预留合理余量与工序位置;三是用电加工慢走丝解决最终清角与硬材料精修。嘉诚达实业有限公司可依据零件图纸提供从加工中心到磨削机床的完整工艺配套方案,帮助客户缩短大型零件的制造周期。