EDITORIAL NOTE
龙门五面体加工中心与电火花机在大型模具加工中的协同应用
在大型汽车覆盖件模具、家电模具以及航空航天结构件模具的制造现场,一个常见的瓶颈是:型腔深度超过300mm、轮廓复杂度高的工件,单靠加工中心很难一次装夹完成五个面的全部铣削。而淬火后硬度达到HRC50以上的区域,传统精密铣床刀具磨损急剧上升,表面质量也难以稳定。于是,龙门五面体加工中心与电火花机的协同工艺,逐渐成为这类高价值模具加工的标准配置。
为什么需要协同?——从加工盲区说起
大型模具的深腔、窄槽、清角区域,往往是加工中心刀具无法触及的“死角”。即便使用加长杆,刀具刚性下降会导致振刀,表面粗糙度从Ra1.6恶化到Ra6.3以上。更关键的是,淬火后模块的硬度让硬质合金刀具寿命骤降,频繁换刀既影响效率,也破坏型面精度的一致性。
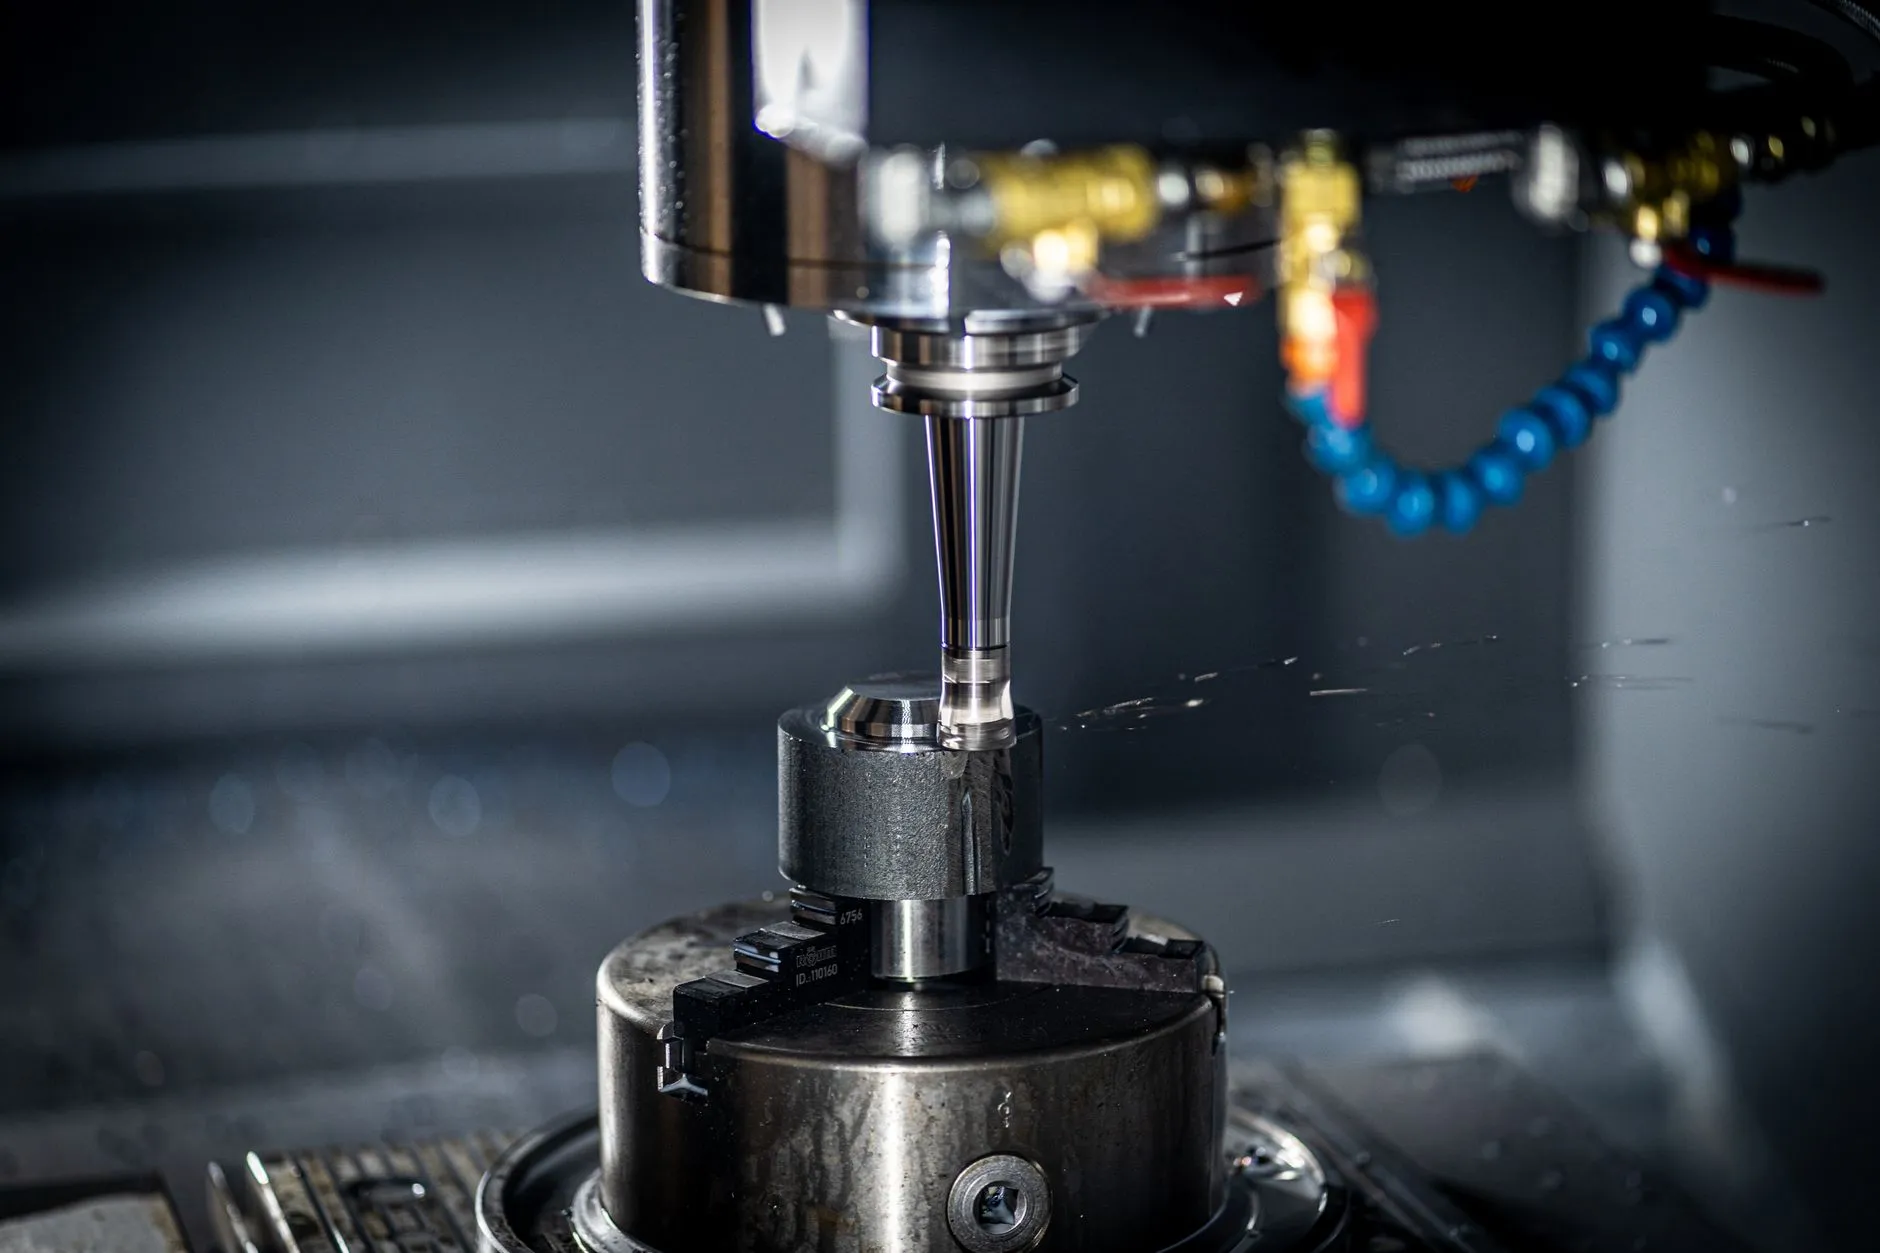
龙门五面体加工中心的优势在于:一次装夹可完成顶面、侧面及多个角度的铣削,定位精度稳定在0.01mm以内。但它无法解决清角、深窄槽和镜面火花纹要求。这时,电火花机的价值就凸显出来——它不受材料硬度限制,通过电极逐层蚀除金属,特别适合淬火后的精加工。
协同工艺的技术细节与设备配置
典型的协同流程是:龙门五面体加工中心完成粗铣和半精铣,留出0.3~0.5mm的电火花加工余量。随后,电火花机用紫铜或石墨电极进行清角和精细加工。这里有一个容易被忽视的细节:电极的尺寸补偿必须与加工中心的实际铣削轮廓匹配,否则会出现接刀痕。
- 粗加工阶段:龙门五面体加工中心以大切削量去除余量,主轴功率通常需≥30kW。
- 半精加工:使用精密磨床修整过的刀具或可转位铣刀,控制余量均匀性。
- 电火花阶段:电火花机采用多电极策略,粗、中、精依次换极,最终表面粗糙度可达Ra0.4。
- 后续处理:若模具还需镶件配合,会用到电加工慢走丝切割镶件外形,保证配合间隙在0.005mm以内。
值得注意的是,一些工厂还会在电火花之后安排磨削机床对分型面进行精磨,或者用数控车床加工圆形镶圈。而齿轮加工设备则更多出现在需要传动结构的模具中,比如斜顶机构的齿轮齿条配合。
对比分析与产线配置建议
单独使用龙门五面体加工中心,模具淬火后的精加工需要依赖硬铣,刀具成本高且效率低。单独使用电火花机,则粗加工阶段效率太低,电极损耗也大。两者协同后,整体加工周期可缩短20%~35%,电极数量减少约30%。
对于中小型精密模具厂,如果预算有限,可以优先配置一台龙门五面体加工中心和一台双头电火花机,再搭配线切割机处理镶件。若涉及高精度齿轮或复杂回转体,齿轮加工设备和数控车床也应纳入产线规划。至于电加工慢走丝,它在冲模和精密镶件加工中不可替代,建议至少配置一台。
嘉诚达实业有限公司在长期服务大型模具客户的过程中发现,协同工艺的关键不在于设备数量,而在于基准统一和余量匹配。建议在工艺设计阶段就明确:哪些面由加工中心完成,哪些区域留给电火花机,并用精密磨床保证电极和工件的基准面精度。这样才能真正发挥两种设备的组合优势。