EDITORIAL NOTE
大型龙门五面体加工中心与电火花机在模具制造中的组合应用
一套大型精密压铸模,型腔深度超过400mm,侧面有六组不同角度的滑块配合面,热处理后硬度达到HRC52。传统工艺路线是:粗铣→热处理→电火花机清角→手工研磨。问题是,热处理后的精加工余量留多少?留多了,电火花效率极低;留少了,热处理变形直接导致报废。这个矛盾在大型模具上尤为突出。
为什么单靠一台设备很难吃透大型模具
大型模具的制造难点不在单一工序的精度,而在工序间的基准传递和余量分配。一套2米以上的注塑模架,从毛坯到成品要经过加工中心粗精铣、精密磨床磨基准面、线切割机割镶件、电火花机清深腔、电加工慢走丝修刀口等多道工序。每换一次设备,就多一次装夹误差的累积。
更现实的问题是:大型加工中心做五面体加工时,主轴伸出越长,刚性衰减越明显。加工深腔侧壁时,刀具让刀量可能达到0.05-0.1mm,这个偏差如果留给电火花机去修,电极损耗又会反过来影响精度一致性。
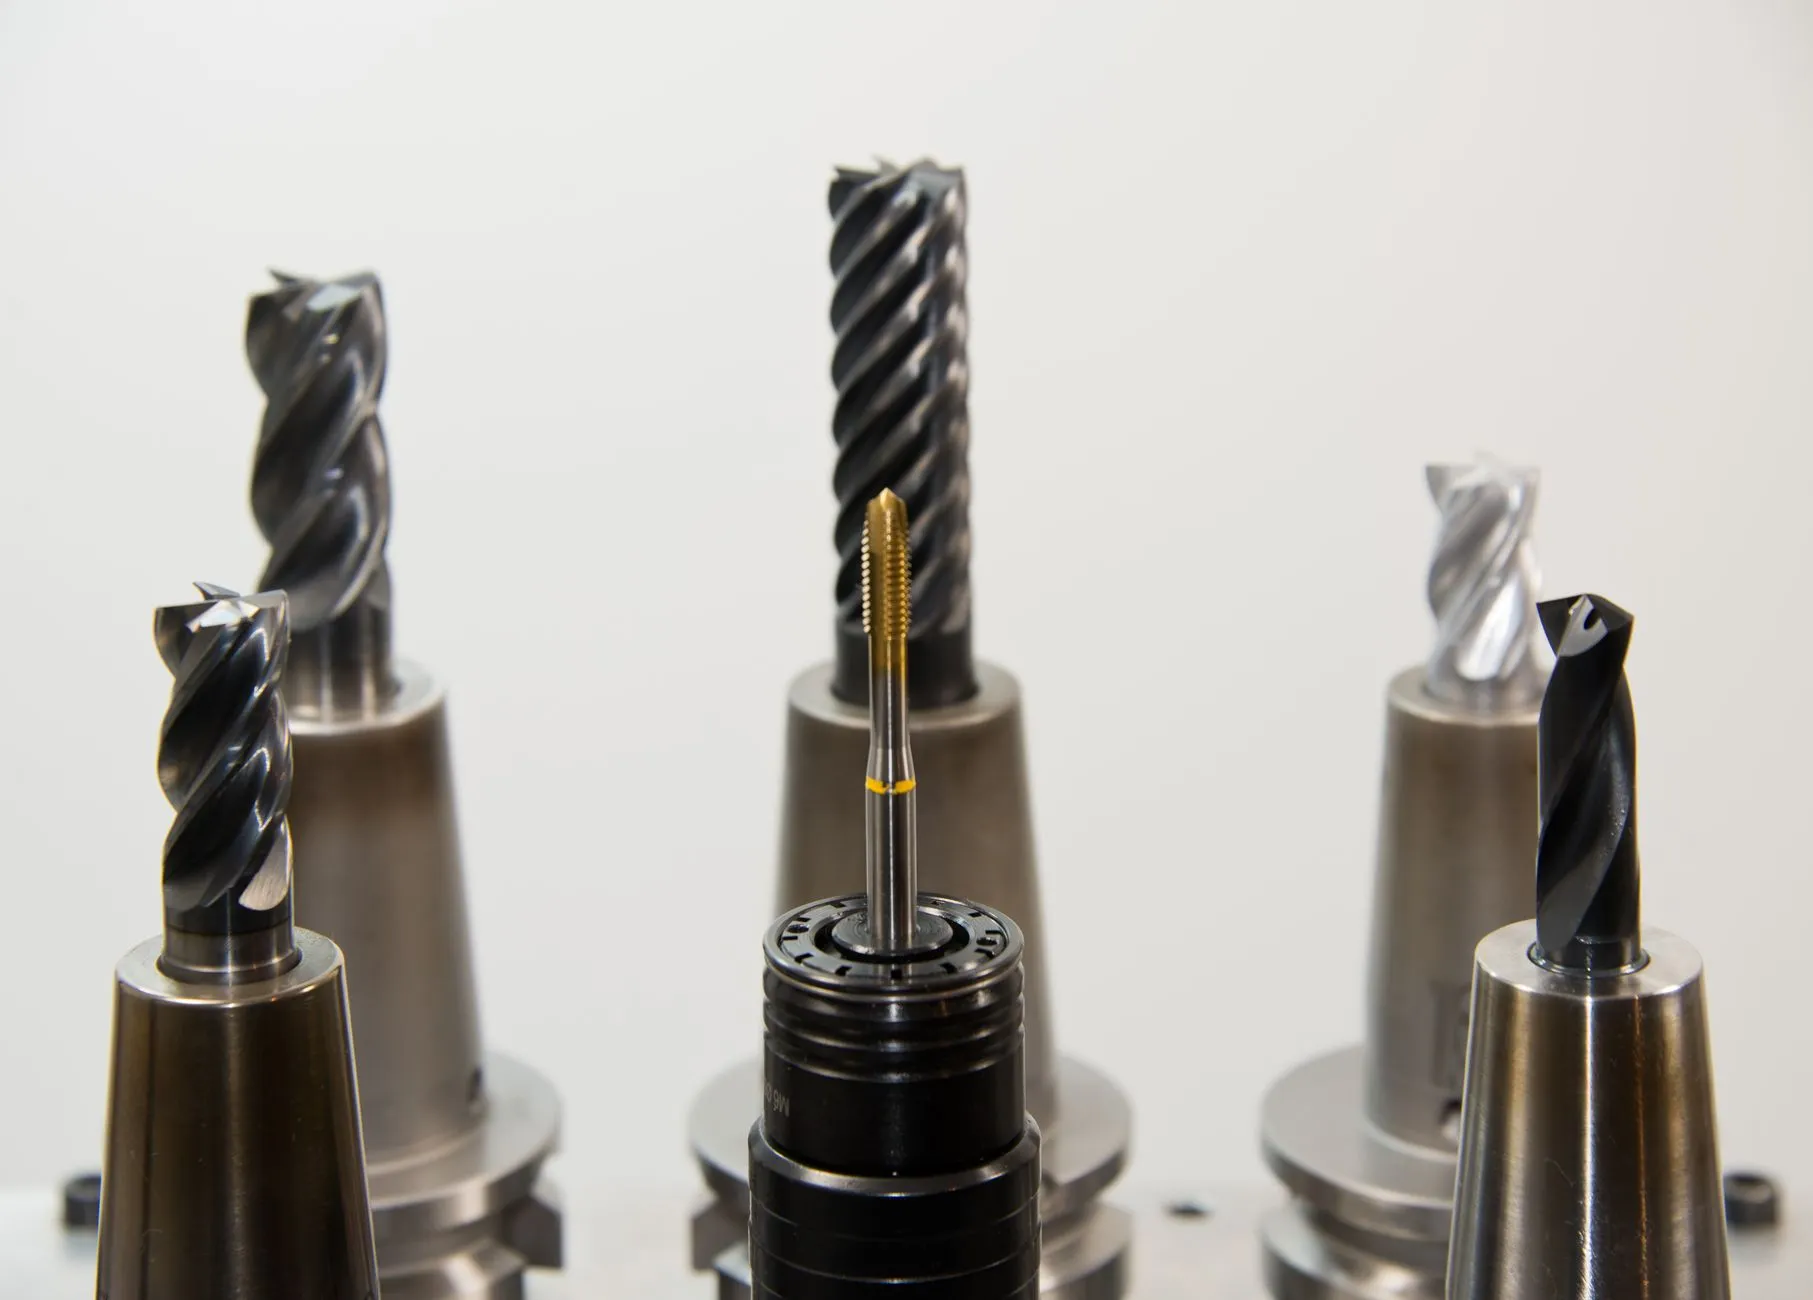
五面体加工中心与电火花的工艺分工逻辑
行业里比较成熟的做法是:加工中心负责“够得着且刚性允许”的区域,电火花机负责“够不着或刚性不够”的区域。具体分界线可以这样判断:
- 刀具长径比超过6倍的深腔区域,优先安排电火花加工,加工中心只做预粗
- 清角半径小于R3的尖角部位,铣削很难到位,放电加工更可靠
- 热处理后硬度超过HRC45的区域,精密铣床和数控车床基本啃不动,必须走电加工路线
- 大面积平面和基准面,仍然由精密磨床和磨削机床保证平面度
关键在于余量分配。电火花加工的效率与放电面积和深度直接相关,粗放电单边余量控制在0.3-0.5mm比较合理,精放电留0.05-0.1mm。加工中心粗铣后,要给电火花留出均匀的余量,而不是局部留2mm、局部留0.2mm。
电极设计与齿轮加工设备的联动
大型模具的电火花电极往往不是单独设计的。如果模具上有齿轮型腔或齿条嵌件,电极的齿形参数需要和齿轮加工设备的加工基准统一。实践中常见的问题是:齿轮加工设备做出来的电极基准面与电加工慢走丝割出的定位孔不重合,导致放电后齿形错位。解决办法是在加工中心上一次性完成电极基准面和定位孔的加工,再转到电加工慢走丝做精修。
组合应用中的三个实操建议
第一,建立统一的基准传递链。从加工中心到电火花机,所有设备共用同一套基准孔或基准边。每次装夹后先用精密磨床修一遍基准面,再上加工中心或电火花机。这个习惯能减少30%以上的对刀时间。
第二,电火花粗加工尽量用大电流、大脉宽。大型模具的放电面积大,粗放电电流可以拉到50-100A,脉宽选择200-500μs。但要注意电极损耗,紫铜电极的角部损耗会直接复制到模具上,所以粗放电后要换精修电极。
第三,线切割机和电加工慢走丝负责最后一道硬料精修。淬火后的镶件配合面、顶针孔、水路堵头孔,用电加工慢走丝一次割到位,精度稳定在±0.005mm以内。这比在加工中心上硬铣再手工研磨靠谱得多。
嘉诚达实业在服务模具客户的过程中观察到,把加工中心和电火花机的工艺窗口打通,比单纯追求单台设备的精度更有价值。设备之间的余量衔接、基准统一、电极管理,才是大型模具交期的真正瓶颈。