EDITORIAL NOTE
嘉诚达实业解析:大型龙门五面体加工中心与精密磨床的选型要点
在重型装备、能源机械、大型模具等行业,大规格工件的加工精度与效率往往决定了整条产线的交付能力。嘉诚达实业在长期服务客户的过程中发现,不少企业在选购加工中心与精密磨床时,容易陷入"只看参数、忽略工艺匹配"的误区。本文结合一线调试经验,梳理大型龙门五面体加工中心与精密磨床的选型逻辑。
一、龙门五面体加工中心:刚性比行程更值得关注
五面体加工的核心价值在于一次装夹完成五个面的铣、镗、钻工序,减少重复定位误差。但很多采购方只盯着X/Y/Z行程,忽略了滑枕截面尺寸与横梁升降导轨形式。以加工2米级齿轮箱壳体为例,若滑枕截面低于400×400mm,在Z轴伸出1.2米时刀具端部让刀量可能超过0.05mm,直接影响孔系同轴度。
选型时应重点核对三项刚性指标:
- 主轴鼻端至滑枕端面距离:越短刚性越好,建议不超过350mm;
- 横梁采用阶梯导轨还是直线导轨:重切削场景优先阶梯导轨,抗扭刚度高约30%;
- 方滑枕内置主轴还是外挂主轴:内置式更适合深腔加工,外挂式维护更便捷。
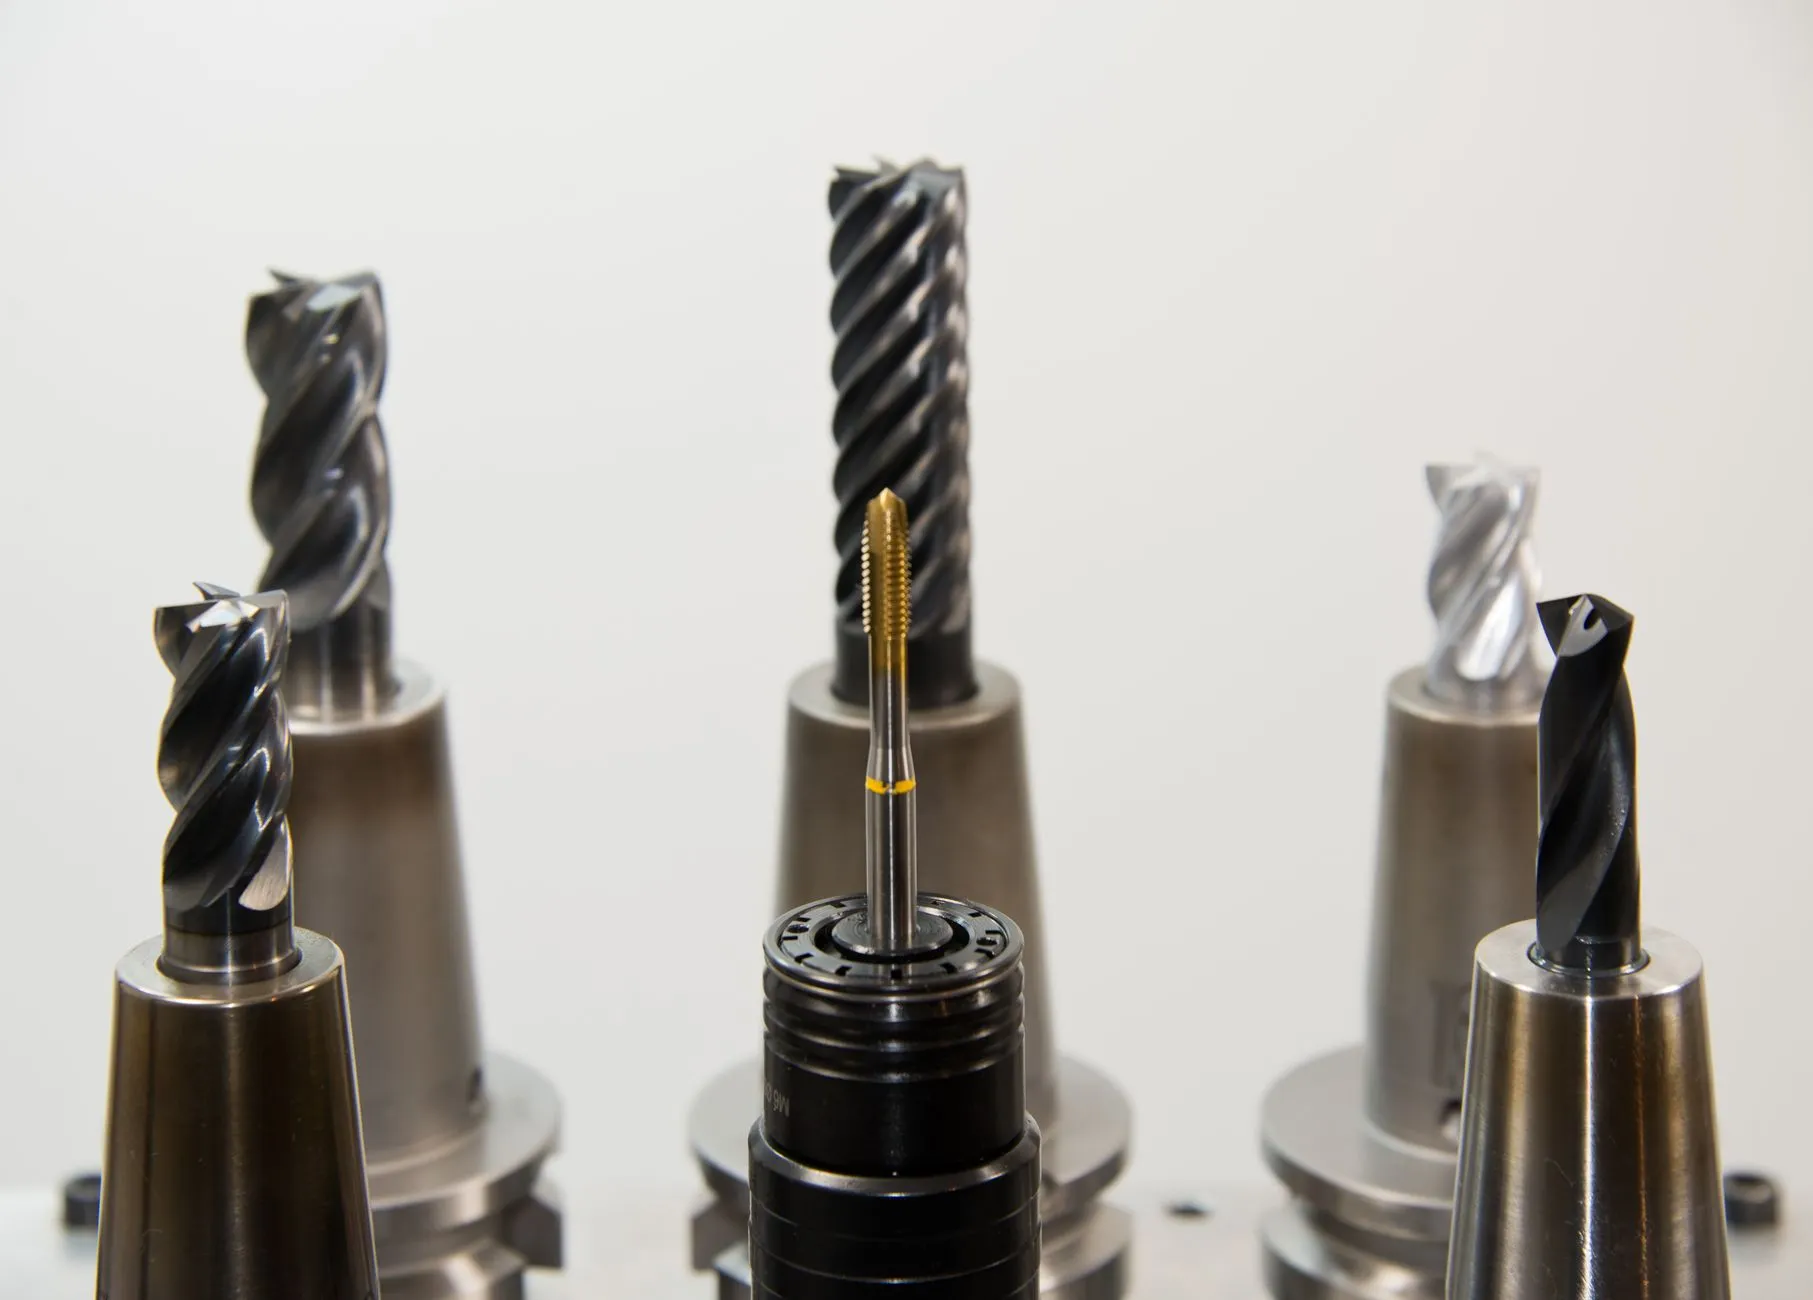
二、精密磨床选型:热稳定性与砂轮线速度的平衡
精密磨床的选型逻辑与加工中心截然不同。磨削属于"微量去除"工艺,热变形才是精度杀手。以数控立式磨床为例,磨头主轴连续工作2小时后,若冷却油温波动超过±1.5℃,工件圆度容易从0.002mm恶化到0.008mm以上。因此,选型时要确认磨削机床是否配备恒温冷却系统与床身热对称结构。
砂轮线速度同样需要匹配工件材质。磨削20CrMnTi渗碳淬火齿轮加工设备配套的齿轮轴时,CBN砂轮线速度建议控制在80-120m/s,过高会导致表层烧伤,过低则效率不足。嘉诚达实业建议客户在试磨阶段用电火花机在试块上打点标记,再通过金相检测确认无微裂纹后再批量投产。
复合加工场景下的设备协同
当工件既需要数控车床车削基准,又需要精密铣床铣槽,最后经线切割机或电加工慢走丝完成清角时,设备间的基准传递精度比单机精度更关键。一个可执行的参考方法是:在车削工序预留0.02mm余量,磨削前用电加工慢走丝加工工艺孔作为二次找正基准,可将累积误差压缩40%左右。
以下为两种典型配置的对比:
- 方案A:龙门五面体加工中心 + 数控立磨,适合批量大、工序集中的齿轮箱体;
- 方案B:精密铣床 + 电火花机 + 慢走丝,适合模具镶件、异形孔等单件小批场景。
嘉诚达实业在技术支持中发现,选型的本质不是买最贵的单机,而是让齿轮加工设备、精密磨床与加工中心在工艺链上形成精度互补。建议企业在采购前提供典型工件图纸,由设备方做一次完整的工艺节拍仿真,用数据代替经验判断,才能避免投产后的精度纠纷。