EDITORIAL NOTE
齿轮加工设备选型指南:滚齿、插齿与磨齿工艺的适用场景解析
滚齿、插齿与磨齿并非互相替代的选项,而是分别对应齿轮加工不同精度阶段与结构特征的工艺组合。选型时若只看设备单价而忽略工序匹配,往往导致精度过剩或产能瓶颈。以下从工艺原理出发,梳理三类设备的适用边界。
一、滚齿与插齿:粗加工与成形加工的分工
滚齿基于展成法,用螺旋滚刀与齿坯连续啮合切削,适合模数1~10mm的外圆柱直齿轮、斜齿轮批量生产,单件节拍可控制在30秒以内。插齿则依靠插齿刀往复运动成形,优势在于内齿轮、双联齿轮及靠近台阶的齿轮加工——这些结构滚刀无法进入。实际产线中,滚齿常与数控车床组成齿坯车削→滚齿→去毛刺的短流程,而插齿更多用于行星轮系的内齿圈工序。
需注意:滚齿后齿面粗糙度通常在Ra3.2~Ra6.3,精度约GB/T 10095的9~10级,直接用于低速重载场景尚可,但高速传动必须进入磨齿工序。
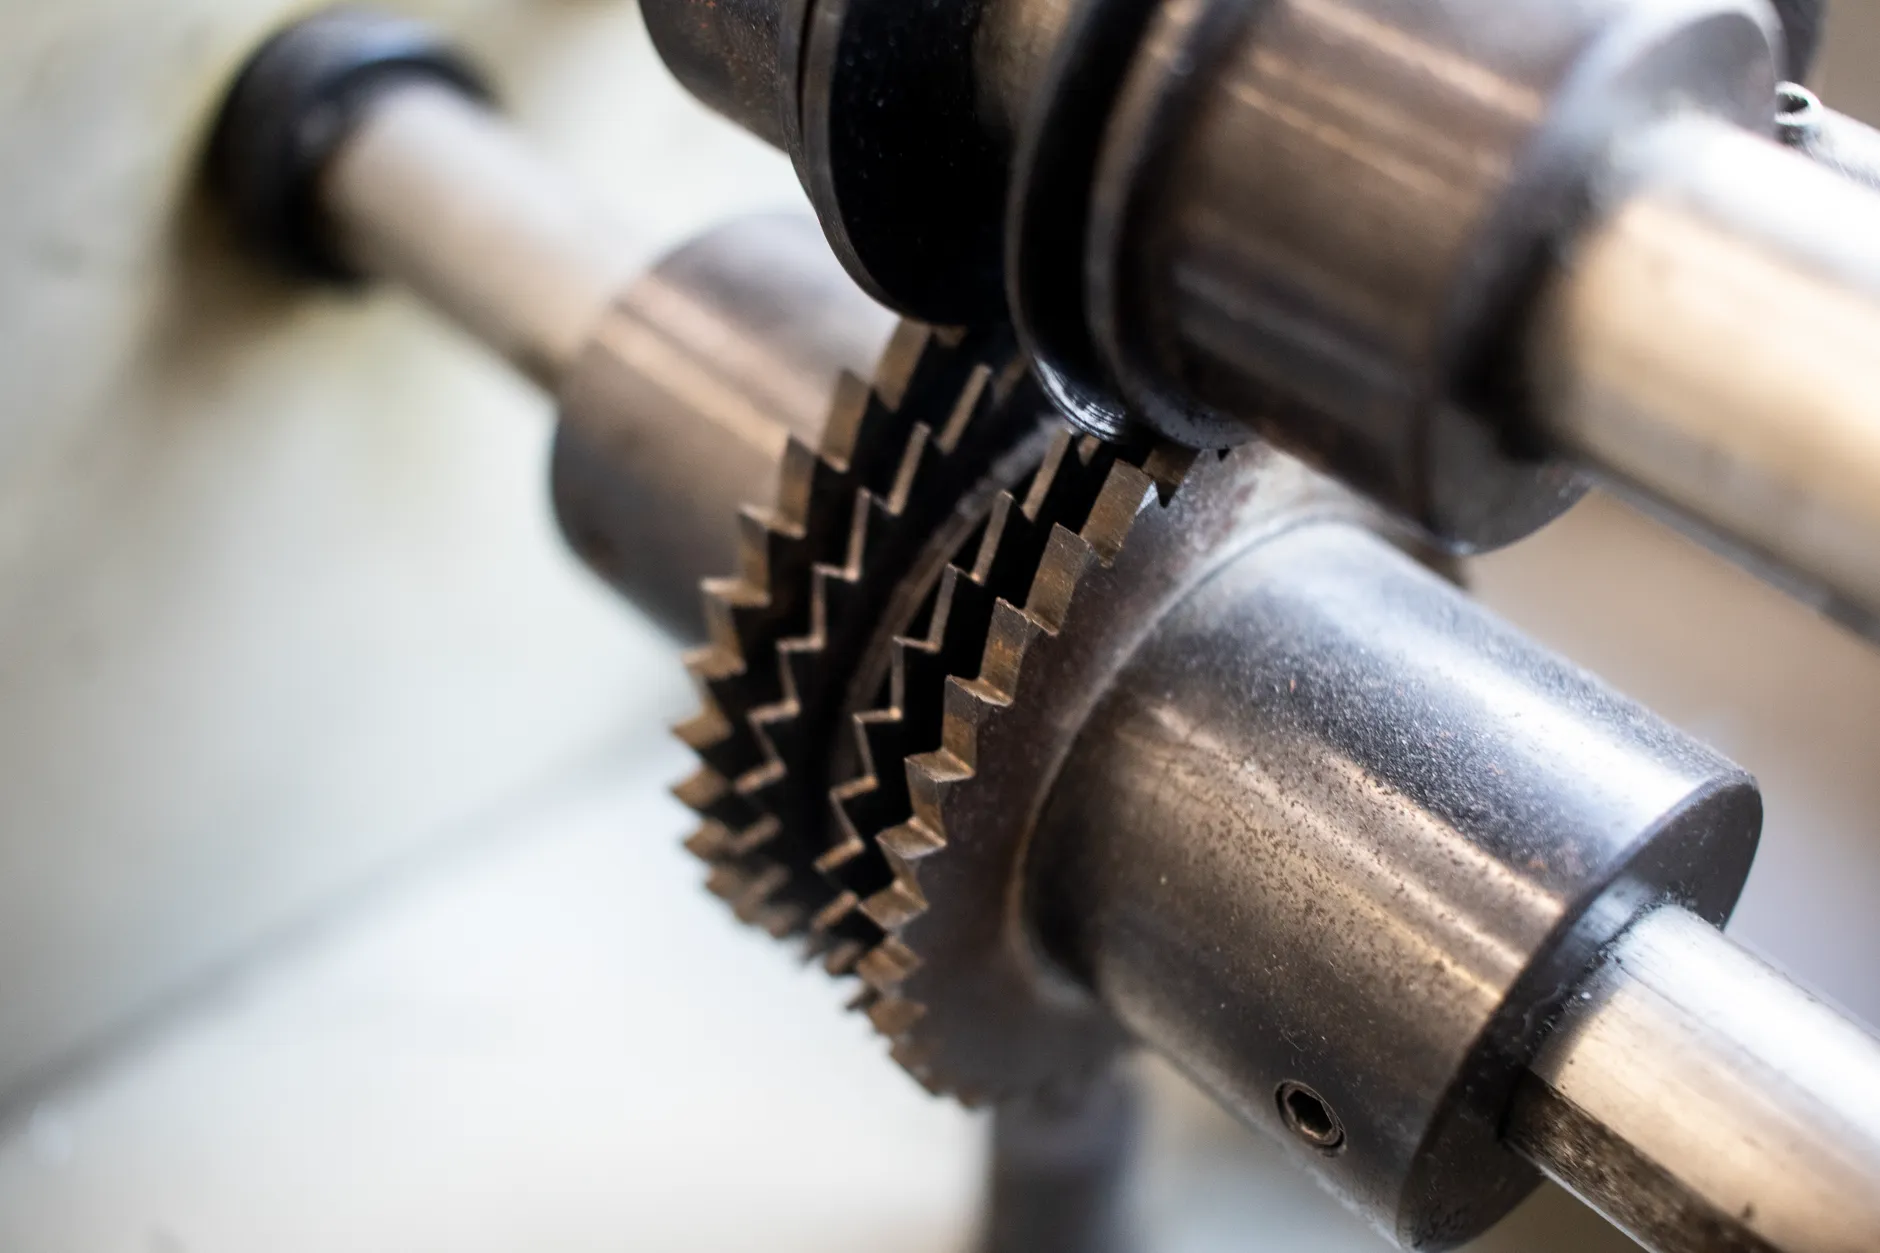
二、磨齿工艺的触发条件与设备选型
什么情况下必须上磨齿?当齿轮精度要求7级及以上、齿面硬度超过HRC45、或噪声指标严于75dB时,磨齿是必要工序。成形磨适合大模数、少齿数齿轮,展成磨则在小模数批量件中效率更高。
磨齿前的热处理变形控制同样关键。若齿坯在渗碳淬火后径向跳动超过0.05mm,磨削余量不均会导致齿面烧伤。此时建议在精密磨床或磨削机床上先做基准修正,再进入磨齿机。嘉诚达在为客户配套时,通常建议将加工中心用于磨齿夹具与工装的预加工,保证定位面精度。
模具与电极的辅助加工
齿轮模具的型腔、电极往往需要电火花机与线切割机配合完成。例如粉末冶金齿轮模具的齿形电极,先用精密铣床粗加工,再由电加工慢走丝精修轮廓,最后电火花机清角。这里电加工慢走丝的重复定位精度直接影响模具齿形的一致性。
三、案例:减速机齿轮产线的设备组合
某减速机厂加工模数3、齿数24的斜齿轮,精度要求6级。原方案仅用滚齿+剃齿,噪声始终在78dB徘徊。调整后产线为:数控车床车齿坯→滚齿粗切→渗碳淬火→精密磨床修基准→成形磨齿。齿面粗糙度降至Ra0.8,噪声下降至72dB。其中磨齿夹具的定位孔由加工中心加工,电极备件由电火花机与线切割机保障。
选型的核心逻辑是:先明确精度等级与结构特征,再倒推工序链。外齿批量粗加工选滚齿,内齿与台阶齿选插齿,7级以上精度或硬齿面必须磨齿。辅助工装与模具则依赖精密铣床、电加工慢走丝等设备补全能力。嘉诚达实业有限公司在齿轮加工设备配套中,常按此逻辑为客户做工序匹配,避免设备空转或精度浪费。