EDITORIAL NOTE
从电火花机到慢走丝线切割机:电加工设备在精密模具制造中的协同应用
一套精密注塑模具的型腔,往往由数十个甚至上百个零件组成,其中动模镶件、滑块、斜顶等关键部件的公差通常要求控制在±0.005mm以内。面对淬火后硬度达到HRC58-62的模具钢,传统铣削和磨削工艺已难以胜任。这正是电加工设备——特别是电火花机与慢走丝线切割机——在模具车间占据不可替代地位的根本原因。
电火花机:复杂型腔的"以柔克刚"
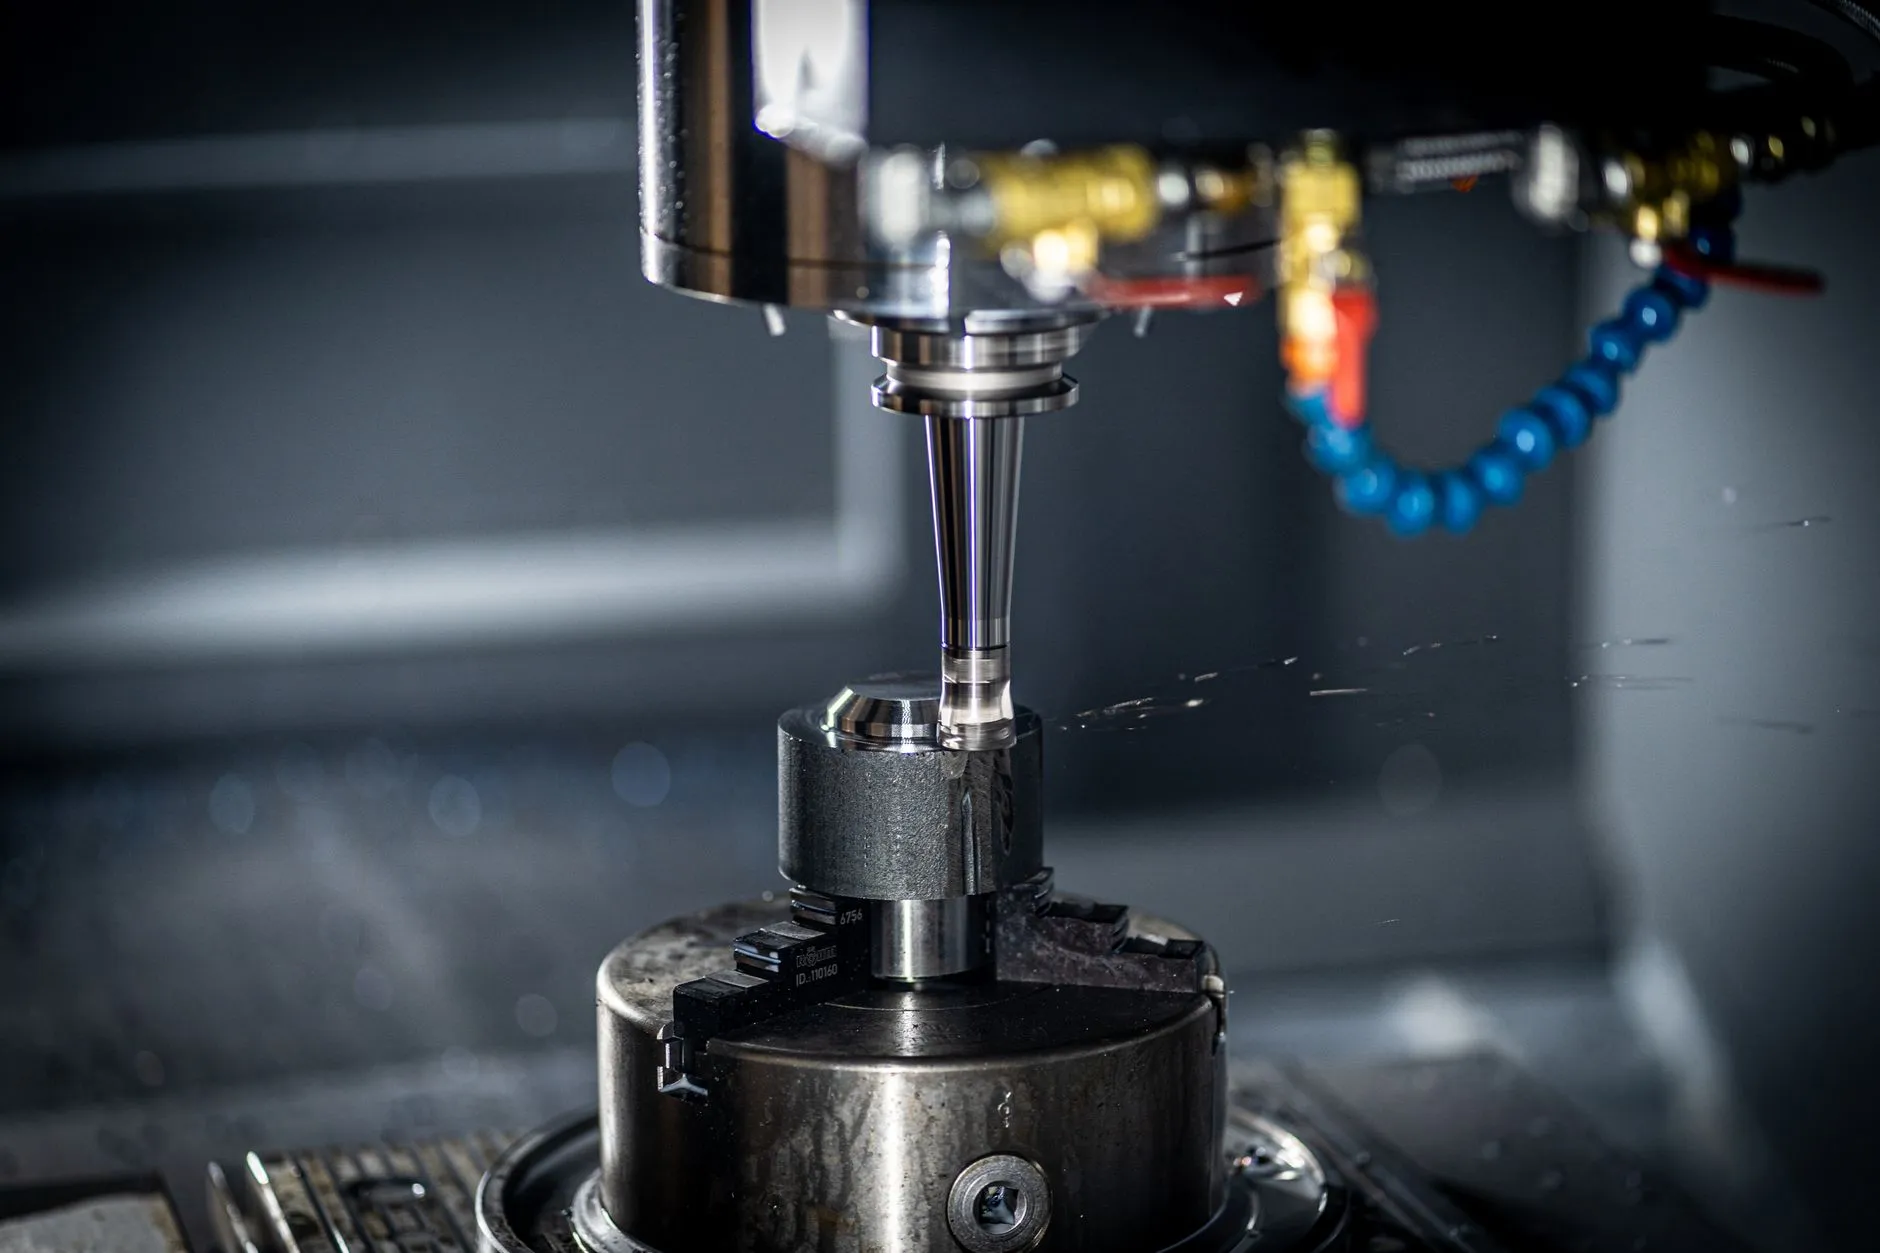
电火花机利用工具电极与工件之间的脉冲放电蚀除金属,加工过程中几乎不产生切削力,因此可以轻松应对深窄槽、清角、薄壁等精密铣床和加工中心难以触及的结构。在精密模具制造中,电火花机通常承担以下任务:
- 淬火后模具钢的型腔精修与镜面加工
- 镶件配合面的精密清角
- 螺纹底孔、异形孔的成形加工
值得注意的是,电火花加工的效率与电极损耗直接相关。选用紫铜或石墨电极时,需根据电流密度和脉宽参数进行匹配,才能兼顾表面粗糙度与加工速度。对于要求Ra0.2μm以下的镜面模具,通常需要配置多套电极进行粗、中、精分级加工。
慢走丝线切割:轮廓精度的"最后一道防线"
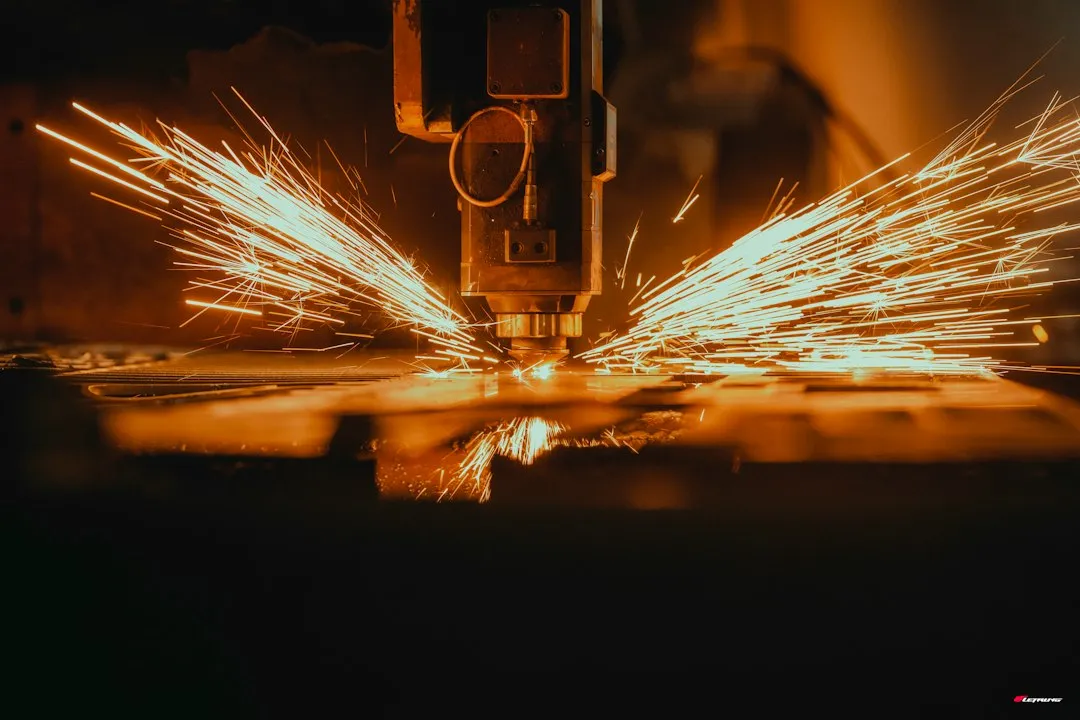
电加工慢走丝线切割机以连续移动的细金属丝(通常为黄铜丝或镀锌丝,直径0.1-0.3mm)作为电极,通过多次切割策略实现高精度轮廓加工。第一次切割用于粗成形,后续2-4次修割逐步修正尺寸精度和表面质量。目前高端慢走丝设备的定位精度可达±0.002mm,多次切割后表面粗糙度可达Ra0.4μm以内。
在精密模具车间,慢走丝线切割机主要应用于冲压模的凸凹模轮廓、级进模的步距精度控制,以及精密齿轮加工设备中齿轮型腔的最终成形。与电火花机形成互补:电火花擅长三维复杂型腔,慢走丝则在二维轮廓精度上更胜一筹。
协同应用的工艺逻辑
一台精密模具的完整加工链,往往需要多种设备接力完成。加工中心负责模架和型腔的粗加工与半精加工,精密磨床和磨削机床完成平面、基准面的精密磨削,数控车床加工导柱导套等回转体零件。当工件淬火后,电火花机和线切割机接手最终的精加工工序,而精密铣床则用于电极的制备和部分非淬火件的加工。
以一套典型的精密齿轮模具为例,其工艺流程可简化为:
- 锻件粗加工 → 加工中心开粗
- 调质处理 → 精密磨床磨基准面
- 数控车床加工中心孔与定位面
- 淬火处理至HRC58以上
- 电火花机加工齿轮型腔细节
- 慢走丝线切割精修齿形轮廓
这一流程中,齿轮加工设备与电加工设备的配合精度直接决定模具寿命和产品一致性。嘉诚达实业在长期服务模具客户的过程中发现,将电火花与慢走丝的加工余量分配控制在0.05-0.15mm之间,可有效减少电极损耗和丝耗,同时保证最终尺寸精度。
技术趋势与选型建议
当前电加工设备正朝着更高效率、更低损耗的方向演进。慢走丝方面,直线电机驱动和自动穿丝技术已逐步普及,加工效率较传统机型提升30%以上。电火花机则在智能化电源控制和自适应放电方面持续突破,使得硬质合金等难加工材料的模具制造更加从容。
对于模具制造企业而言,电火花机与慢走丝线切割机的选型需综合考虑工件尺寸范围、精度要求和批量规模。建议将电加工慢走丝设备与前端加工中心、精密磨床的产能进行匹配规划,避免出现精加工瓶颈。嘉诚达实业有限公司可为此提供从齿轮加工设备到电加工慢走丝设备的整体工艺方案咨询,帮助客户构建高效协同的精密制造产线。