CONTENT DETAIL
嘉诚达齿轮加工设备核心性能参数与汽车零部件制造应用解析
齿轮加工设备与精密制造的整体能力
嘉诚达实业有限公司的产品中心围绕金属成形与精密加工产业链,提供从粗加工到镜面级磨削的全流程装备方案。我们并非单一设备供应商,而是以齿轮加工设备为牵引,整合精密磨床、加工中心、电火花机、线切割机、精密铣床及数控车床等核心机型,面向汽车变速箱、差速器、转向系统及新能源驱动电机等零部件制造场景,输出可量化的工艺参数与交钥匙式产线规划。
核心装备性能维度与工艺特色
设备性能的优劣直接影响齿形精度与表面完整性。以磨削机床为例,我们提供蜗杆砂轮磨齿与成形磨齿两种技术路径,磨削主轴转速可达12000rpm,径向进给分辨率稳定在0.1μm,能够实现DIN 4级齿轮精度。在硬齿面加工环节,精密磨床配备在线测量系统,通过闭环补偿消除热变形误差,配合CBN砂轮,单件节拍可缩短至90秒以内。
针对复杂型腔与深孔特征,电火花机采用自适应放电脉冲控制,表面粗糙度Ra可低至0.2μm;电加工慢走丝设备则具备0.15mm细丝切割能力,最佳表面光洁度达Ra0.4μm,且切割锥度可调至±15度,适用于精密内齿轮与异形冲模。此外,线切割机配备防电解电源,有效避免工件表面氧化层,保障后续热处理工序的稳定性。
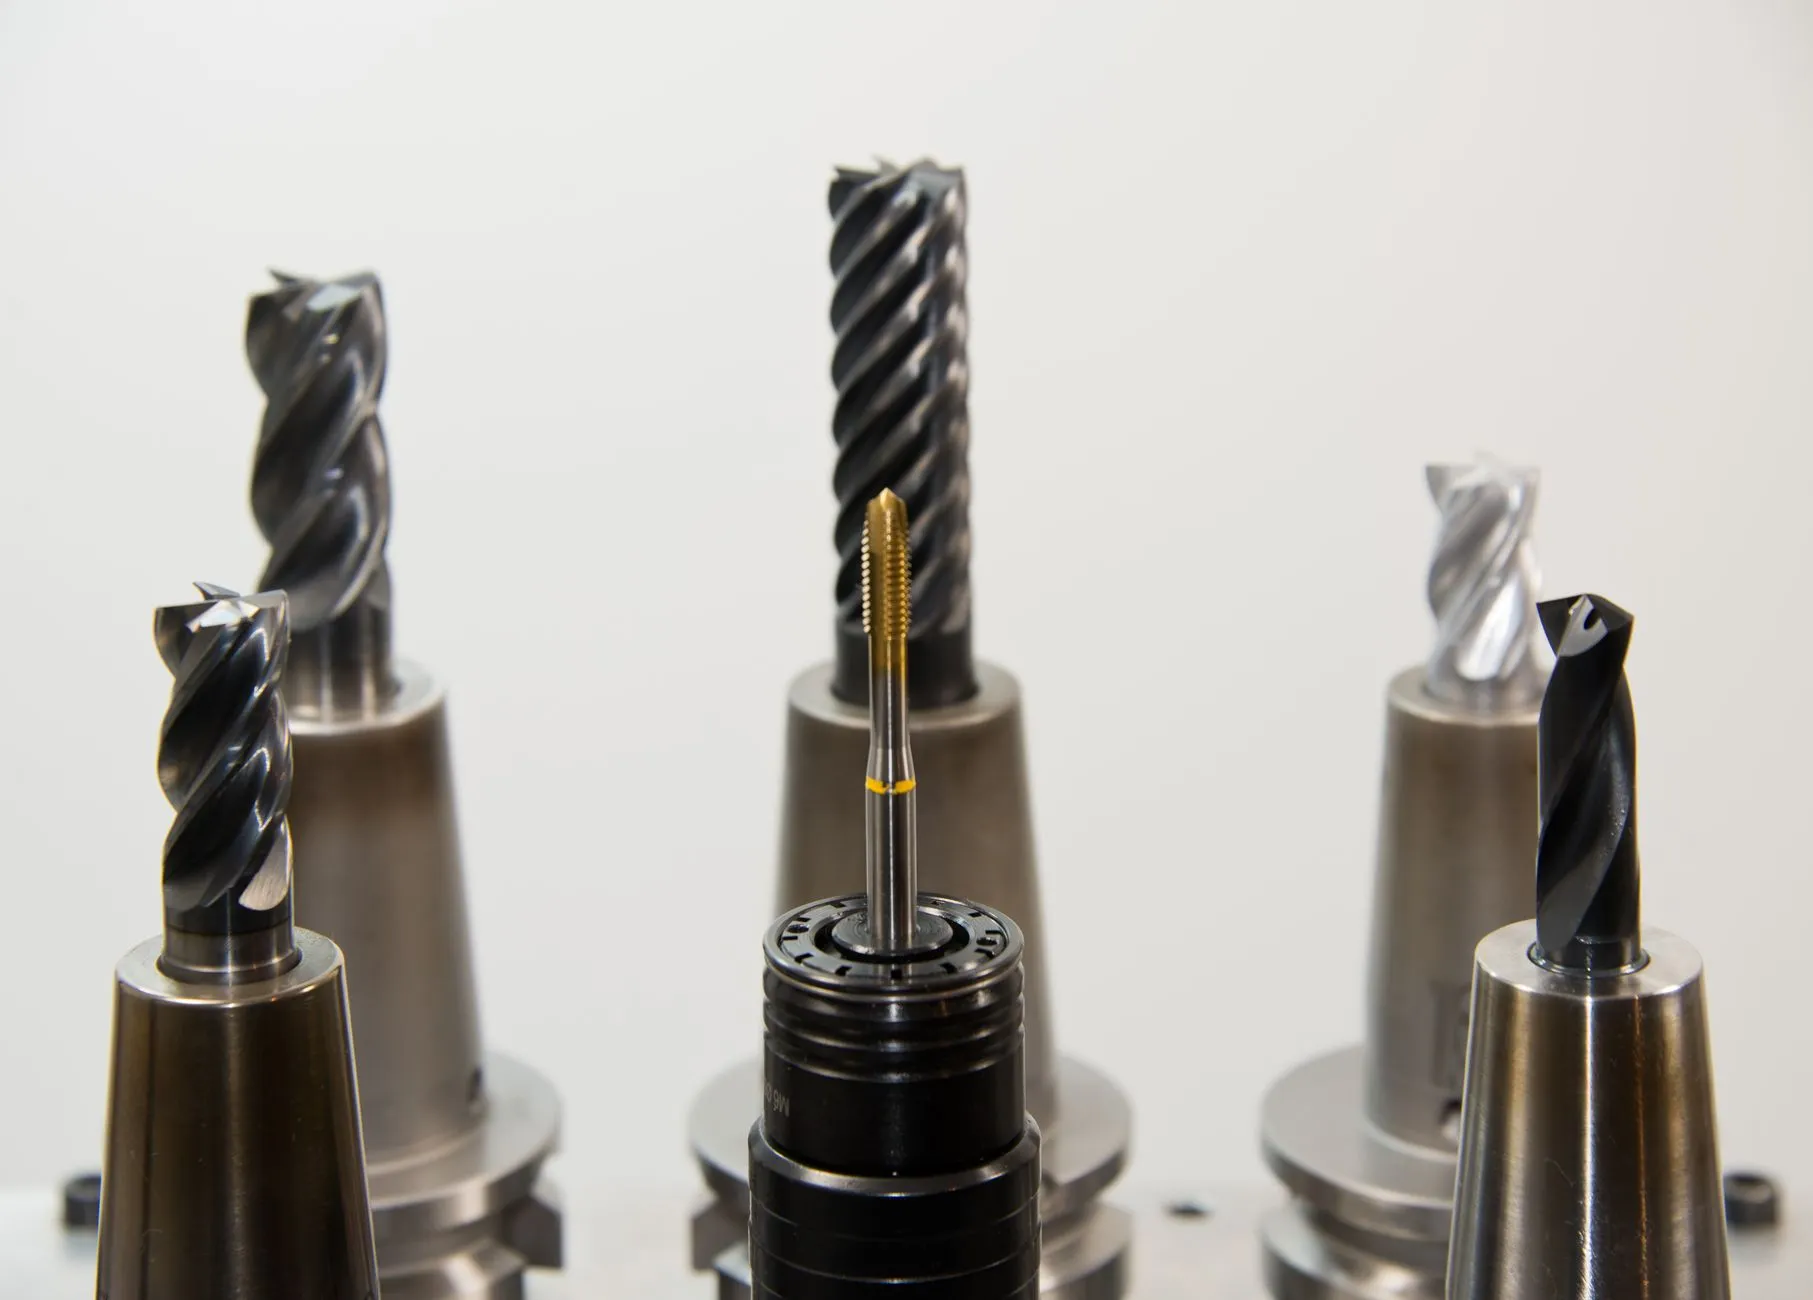
适用零部件与典型工艺路线
我们的装备组合特别适用于以下汽车零部件生产场景:
- 新能源汽车减速器齿轮:采用数控车床完成齿坯预加工,再经加工中心铣削减重孔与端面油槽,最终由成形磨齿机精磨齿面,齿向修形量控制±2μm。
- 自动变速箱阀体:利用电加工慢走丝切割高硬度粉末冶金零件,配合精密铣床加工密封槽,确保高压油路的密封性。
- 转向器蜗杆:通过电火花机加工内螺旋油楔,避免刀具干涉,表面无微裂纹。
设备选型流程与工艺验证建议
选型不能只关注单机参数,建议按“工件图样分析—节拍模拟—试切样件—产线联调”四步推进。嘉诚达提供免费工艺评估,客户只需提供产品图纸与年产量目标,我们通过有限元仿真软件预判加工变形,并出具包含刀具寿命、冷却压力、装夹定位方式在内的完整工艺卡。对于首次引入齿轮加工设备的工厂,建议优先考虑带自动上下料功能的立式磨齿单元,降低人工装夹误差。
常见问题与长期技术合作
不少客户关心磨削机床的修整周期与耗材成本。我们建议每加工800件齿轮执行一次金刚石滚轮修整,并提供设备联网接口,实时监测砂轮磨损量。加工中心与线切割机的冷却液维护方案可写入随机说明书,但更推荐签约年度预防性维护服务。嘉诚达支持从单机采购到整线E PC总包,同时提供操作人员培训与工艺数据库共享,帮助您在三个月内实现稳定量产。若有非标齿轮刀具或特殊夹治具需求,工程师团队可配合现场测绘与定制化设计。