CONTENT DETAIL
大型龙门五面体加工中心与齿轮加工设备的选型要点解析
在承接大型风电法兰、船舶传动箱体或重型减速机订单时,很多工厂会发现:花大价钱买回五面体加工中心,却在齿轮基准面磨削环节卡了壳——精度上不去,节拍还拖后腿。问题往往不在单台设备本身,而在于选型时把加工中心和齿轮加工设备割裂开来考虑。嘉诚达实业在服务客户的过程中,经常遇到类似场景。
五面体加工中心:别只看行程和转速
大型龙门五面体加工中心的核心价值在于一次装夹完成五个面的铣、镗、钻工序。选型时容易被忽略的是滑枕截面刚性与附件头自动交换精度。以加工2.5米以上箱体为例,Z轴伸出超过800mm后,主轴端下垂量若超过0.02mm,后续齿轮孔系的位置度就很难稳定在7级以上。建议要求供应商提供滑枕伸出全行程的静态刚性曲线,而非仅看样本上的定位精度数值。
齿轮加工设备与磨削单元的匹配逻辑
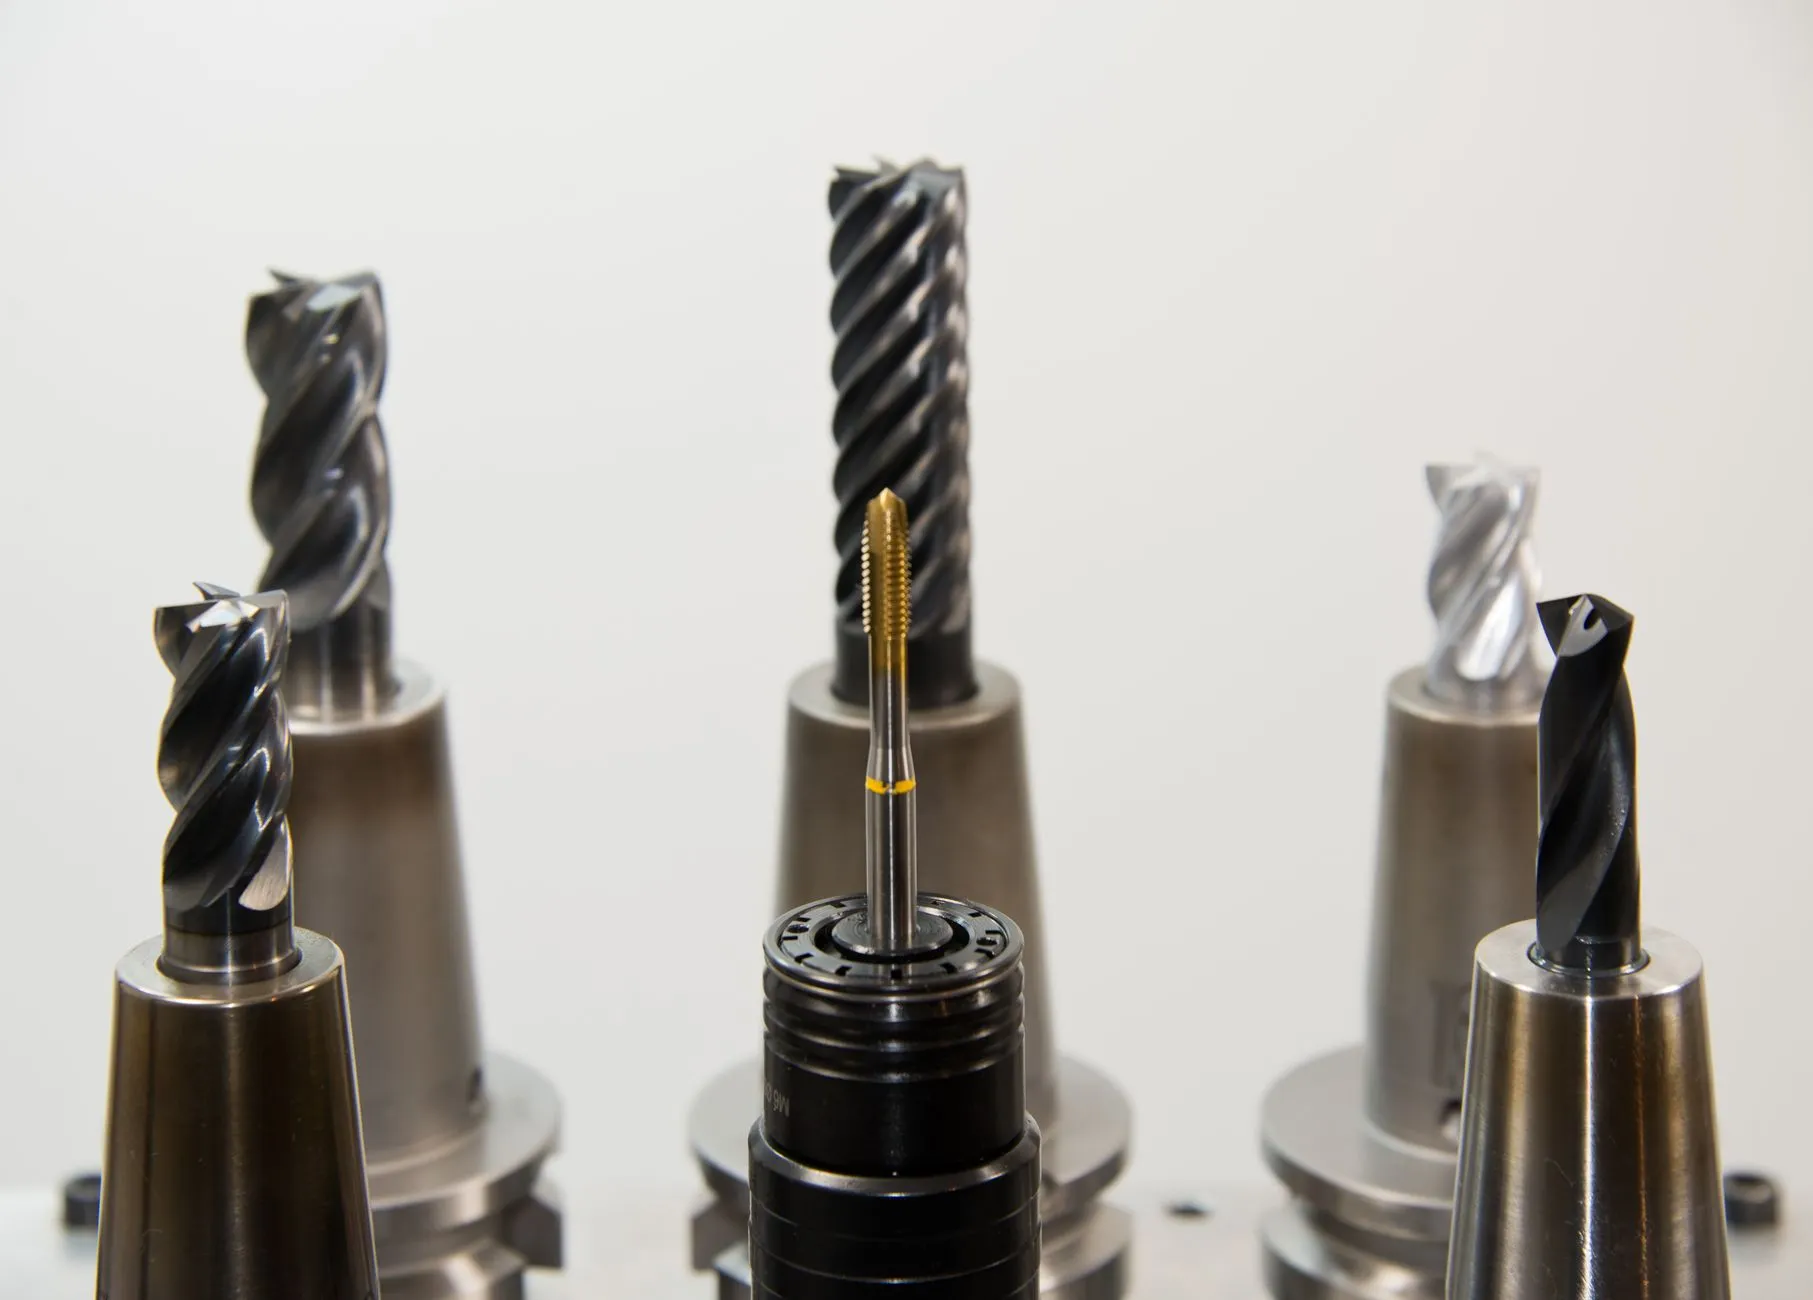
齿轮加工设备涵盖滚齿、插齿、磨齿等多个环节。对于模数12以上的硬齿面齿轮,精密磨床的砂轮线速度与冷却方式直接决定齿面烧伤风险。部分工厂用数控车床车削后直接进入磨削机床精加工,却忽略了热处理变形量——若渗碳淬火后变形超过0.15mm,磨齿余量分配不均会导致齿向鼓形量失控。
- 粗加工阶段:优先考虑加工中心或精密铣床去除大余量,留出均匀的磨削余量。
- 精加工阶段:电火花机可用于模具齿轮型腔的清角,而线切割机更适合加工内齿圈或特殊齿形的冲模。
- 超精阶段:电加工慢走丝在加工硬质合金齿轮刀具的刃口时,能将轮廓精度控制在±0.003mm以内。
需要留意的是,电加工慢走丝虽然精度高,但加工效率远低于磨削,通常只用于最后修整或复杂轮廓的窄槽加工。
选型对比:三种典型工艺路线
以风电偏航齿圈为例,常见配置方案有:
- 五面体加工中心 + 精密磨床:适合批量稳定、齿面硬度HRC58以下的场景,单件节拍约4.5小时。
- 数控车床 + 磨齿机 + 电火花机:适合内齿圈或带台肩的复杂齿轮,但装夹次数多,累积误差需靠电加工慢走丝修整定位基准。
- 加工中心 + 线切割机:适合单件小批量、齿形特殊的非标齿轮,成本低但表面粗糙度仅Ra1.6左右。
嘉诚达实业建议:先明确齿轮的精度等级、热处理状态和月产能,再倒推设备组合。若齿轮精度要求GB/T 10095的6级以上,精密磨床与磨削机床的搭配不可省略;若以箱体类零件为主,五面体加工中心配合精密铣床做基准面加工即可满足多数需求。
设备选型没有万能公式,但有一条经验值得参考:把齿轮加工设备与加工中心视为一条工艺链来评估,而不是各自比较参数。嘉诚达实业有限公司在产品中心栏目中整理了各类齿轮加工设备、电火花机、线切割机及数控车床的技术资料,欢迎结合具体工件图纸进一步沟通。