CONTENT DETAIL
齿轮加工设备与精密磨床选型指南:如何匹配不同模数加工需求
很多工厂在承接齿轮订单时都会遇到一个尴尬:同一批活里既有模数0.5的小模数齿轮,又有模数6以上的大模数齿轮,设备排产怎么调都觉得别扭。这不是个别现象——据行业调研,约67%的中小齿轮加工企业在多品种切换时,设备利用率会下降20%以上。问题根源往往不在操作工人,而在选型阶段没有把模数范围和设备能力匹配清楚。
模数差异为什么会导致加工效率骤降
齿轮模数直接决定齿槽深度和切削量。模数0.5的齿轮,齿深约1.1mm,用精密铣床或小型数控车床配合滚齿附件就能高效完成;而模数6的齿轮,齿深超过13mm,单次走刀余量大,需要刚性更强的齿轮加工设备来保证刀具寿命和齿面精度。如果拿加工小模数的轻型设备去硬啃大模数工件,振纹、崩刃、齿形误差超差几乎是必然的。
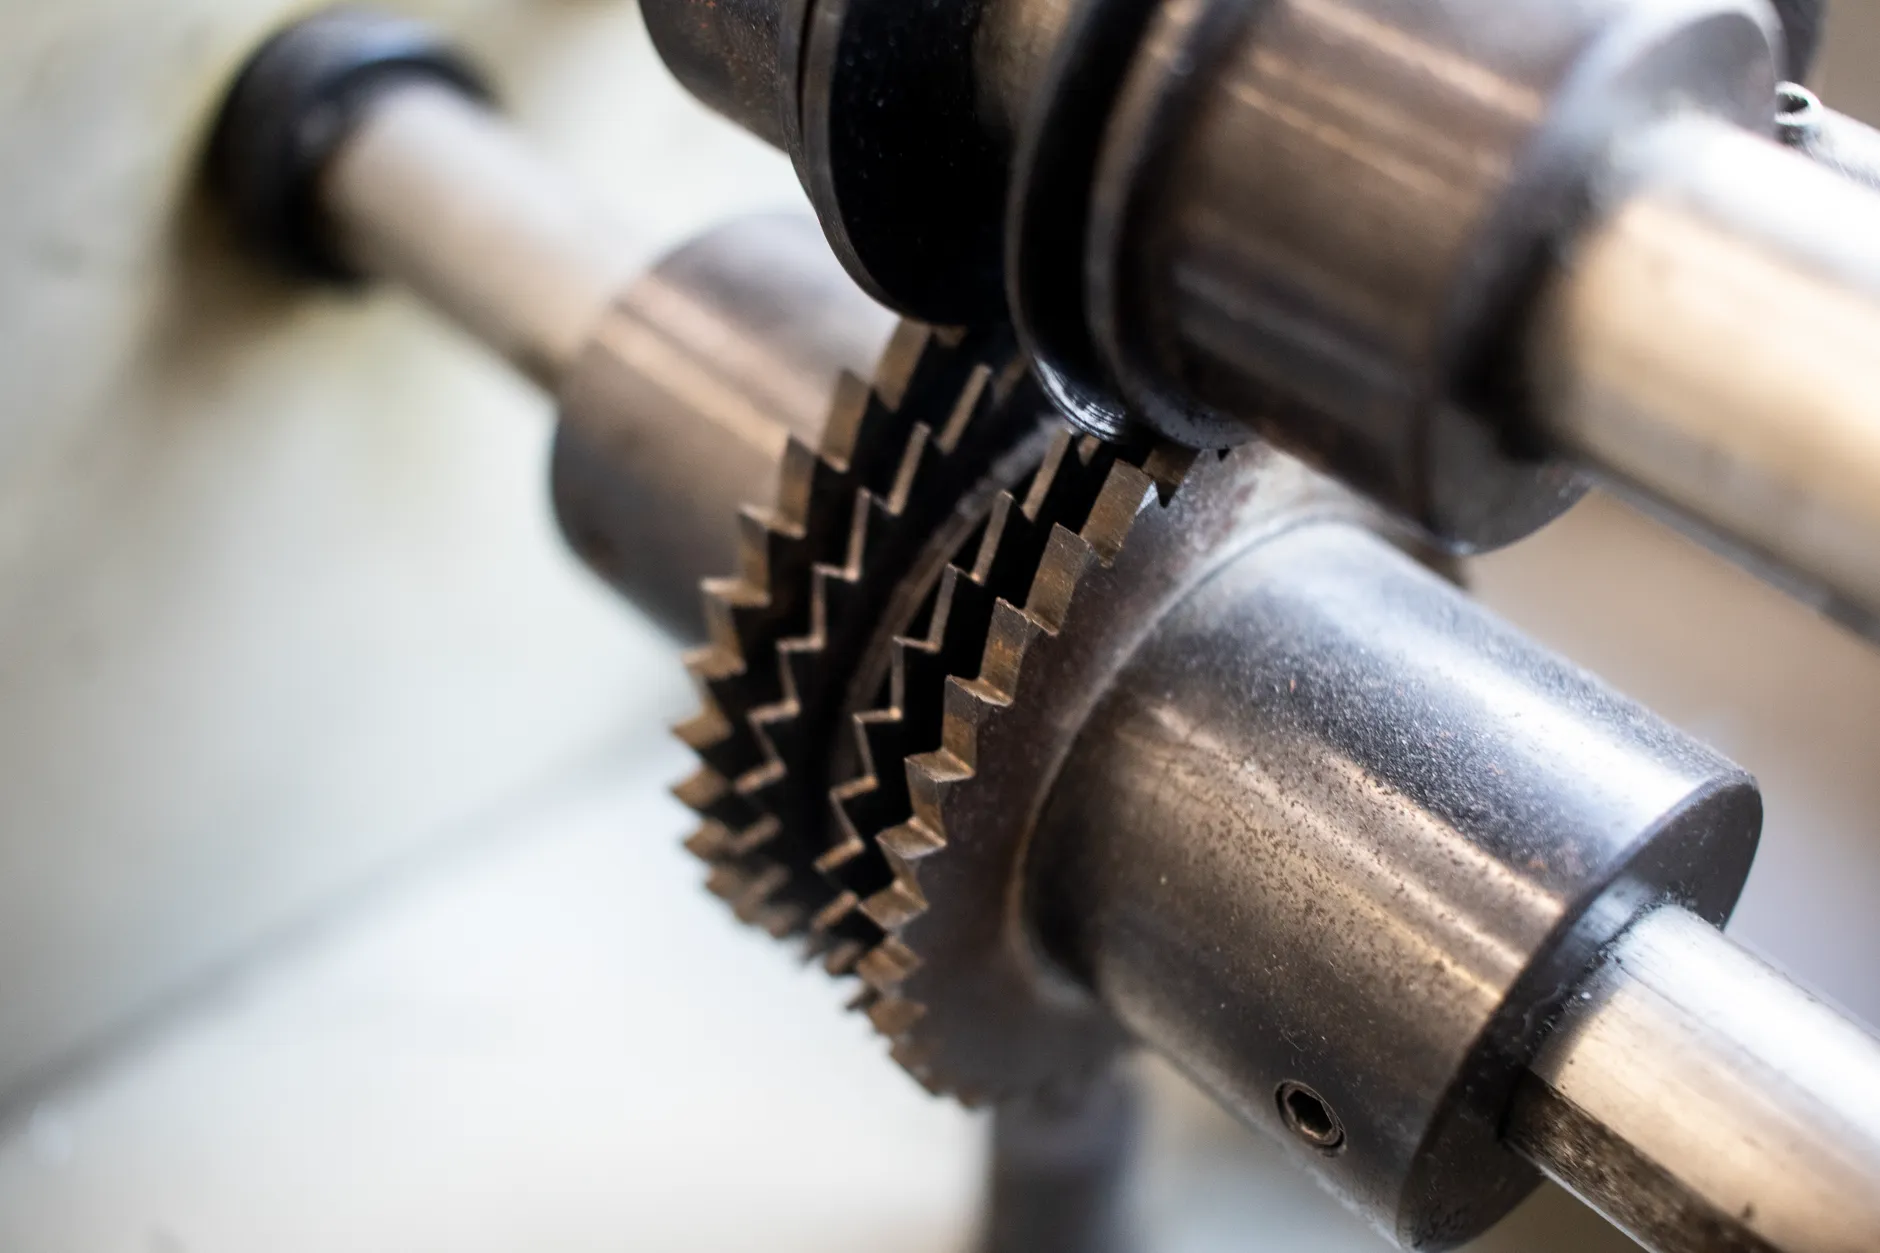
更隐蔽的问题是热变形。大模数齿轮连续滚齿时,主轴和工件的温升可达15-20℃,如果不预留热补偿或没有在线测量反馈,齿距累积误差很容易突破GB/T 10095的7级公差。这也是为什么批量加工大模数齿轮时,磨削机床的精加工环节不能省。
不同模数区间的设备匹配逻辑
把模数分成三个区间来看会更清晰:
- 模数≤1.5(小模数):优先考虑高速加工中心配精密滚齿附件,主轴转速8000-12000rpm,配合电火花机做模具电极加工。这类工件余量小,追求的是节拍和一致性。
- 模数2-4(中等模数):这是数控车床和精密磨床配合的经典区间。粗加工用数控滚齿机,热处理后上磨削机床磨齿,精度稳定在6级左右。
- 模数≥5(大模数):需要重型滚齿机或成型磨齿机。电加工慢走丝在这里主要用于加工高精度齿模和夹具,而不是直接切齿。如果批量小、形状复杂,线切割机配合电火花机做齿形修整也是可行方案。
值得注意的是,电加工慢走丝在齿轮行业的角色常被低估。加工硬质合金齿轮刀具的刀槽、修整齿形样板时,慢走丝的轮廓精度能控制在±0.003mm以内,比很多磨削方案更灵活。
选型时容易被忽略的三个细节
第一个是工件重量与卡盘规格的匹配。模数4、直径300mm的齿轮毛坯可能重达40kg,数控车床的卡盘夹持力和主轴承载能力必须留出30%余量,否则粗车时端面跳动很难控制。
第二个是冷却方式。大模数滚齿产生的切屑又厚又烫,普通浇注冷却往往跟不上,高压内冷或油雾冷却的效果差异很大。这一点在齿轮加工设备验收时就要验证,不能等投产再改。
第三个是砂轮或刀具的更换频率。小模数磨齿砂轮寿命可能只有大模数的三分之一,选精密磨床时要看自动换砂轮和在线修整功能是否到位,否则停机时间会吃掉利润。
嘉诚达实业在为客户做设备配套时,通常会先拿到齿轮图纸的模数、齿数、精度等级和批量四个参数,再反推设备组合方案。比如模数3、6级精度、月产2000件的场景,推荐数控车床粗车→滚齿→热处理→磨削机床磨齿的产线配置,比单台加工中心包打天下更经济。选型的核心不是买最贵的,而是让每台设备都在它擅长的模数区间里干活。