CONTENT DETAIL
嘉诚达实业:大型龙门五面体加工中心在重型零件加工中的应用解析
在能源装备、船舶制造、大型矿山机械等领域,单件重量超过20吨的重型零件往往需要一次性完成五个面的铣削、镗孔与攻丝。传统工艺依赖多台设备周转,反复装夹带来的累积误差经常超过0.05mm,而大型龙门五面体加工中心正是为解决这一痛点而生。嘉诚达实业在长期服务重型机械客户的过程中,积累了大量关于这类设备选型与工艺匹配的实战经验。
为什么重型零件加工对设备刚性要求如此苛刻?
重型零件多为铸件或锻件,毛坯余量大且材质不均匀。以风电齿轮箱壳体为例,其轴承孔加工余量常达8-12mm,切削过程中断续切削带来的冲击载荷,要求机床具备极高的结构刚性。龙门五面体加工中心采用高刚性方滑枕结构与大扭矩主轴,配合齿轮加工设备中常见的硬齿面传动技术,才能在重切削工况下保持精度稳定。嘉诚达实业技术团队发现,当主轴扭矩低于800N·m时,加工高硬度合金钢会出现明显的颤振,直接影响表面粗糙度。
与普通立式加工中心相比,龙门五面体结构的优势在于:
- 横梁固定、工作台移动的布局,使工件重量不直接作用于进给轴,避免了大质量负载导致的动态响应滞后
- 滑枕截面通常达到500×500mm以上,Z轴悬伸时的挠度可控制在0.02mm/m以内
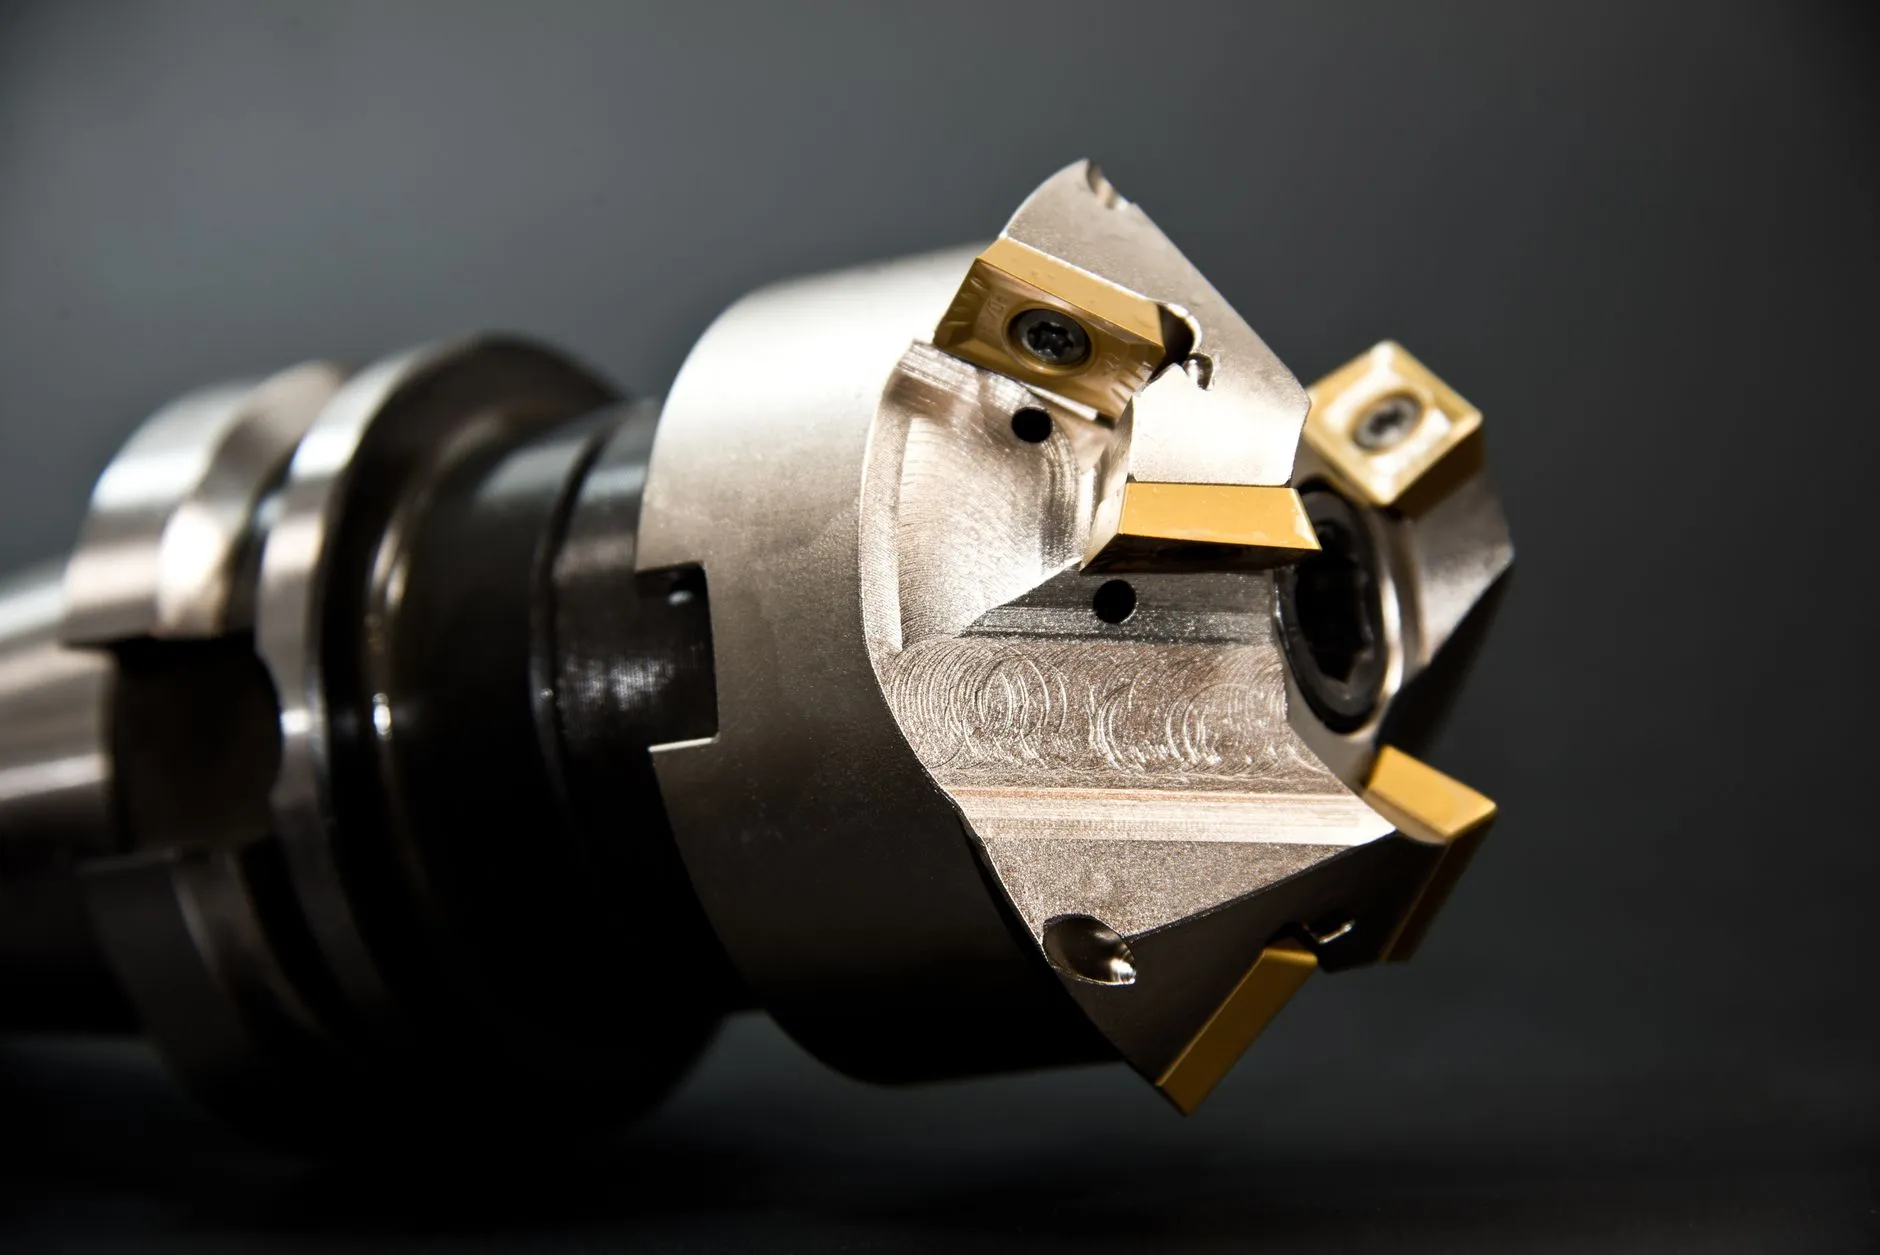
- 配备自动直角铣头后,一次装夹即可完成顶面、两侧面及端面的连续加工
五面体加工中的关键技术细节
五面体加工并非简单更换附件头。实际生产中,直角铣头的定位精度与重复定位精度直接决定各面之间的位置公差。经验数据显示,当附件头重复定位精度为±3″时,加工1米跨距的两孔同轴度可稳定在0.03mm以内。若精度降至±8″,同轴度误差将扩大至0.08mm以上,对于需要安装精密磨床主轴部件的配合面而言,这一偏差已超出装配要求。
冷却与排屑同样不可忽视。重型切削产生的铁屑体积大、温度高,若排屑不畅,堆积的铁屑会二次刮伤已加工表面。嘉诚达实业建议采用大流量中心出水配合螺旋排屑器,将切削液压力提升至3.5MPa以上,既能有效断屑,又能带走主轴前端的热量。对于深孔镗削工序,还可引入电火花机或线切割机作为后续精加工补充,解决高硬度材料难以铣削的局部特征。
从粗加工到精加工的工艺衔接
一套完整的大件加工方案通常包含三个阶段。粗加工阶段以去除余量为主,采用数控车床或龙门铣进行快速开粗,单边留量1.5-2mm;半精加工阶段利用精密铣床修正基准面,为五面体加工建立统一基准;精加工阶段则依赖磨削机床或电加工慢走丝保证最终尺寸。值得注意的是,电加工慢走丝在加工淬火后的定位键槽时,可将槽宽公差控制在±0.005mm以内,这是普通铣削难以达到的精度水平。
嘉诚达实业在配套服务中发现,越来越多客户开始要求五面体加工中心具备在机测量功能。通过主轴上的测头对工件进行找正和尺寸检测,可避免二次装夹带来的基准转换误差。某矿山机械客户采用该方案后,大型机架的行位公差从0.12mm降至0.04mm,装配效率提升约30%。
应用前景与设备选型建议
随着重型装备向大型化、轻量化方向发展,龙门五面体加工中心正从单纯的铣镗设备演变为复合加工平台。部分高端机型已集成齿轮加工设备中的滚齿附件,可在一次装夹中完成齿轮坯的齿形加工。对于计划采购这类设备的企业,嘉诚达实业建议重点考察三项指标:主轴功率与扭矩曲线、附件头自动交换的重复定位精度、以及数控系统对五轴联动误差补偿的支持能力。
设备到位后的工艺验证同样关键。建议用典型零件进行切削参数分级测试,记录不同切深、进给下的主轴负载与振动数据,建立企业自己的工艺数据库。唯有将设备性能与工艺参数深度匹配,才能真正释放大型龙门五面体加工中心在重型零件制造中的潜力。